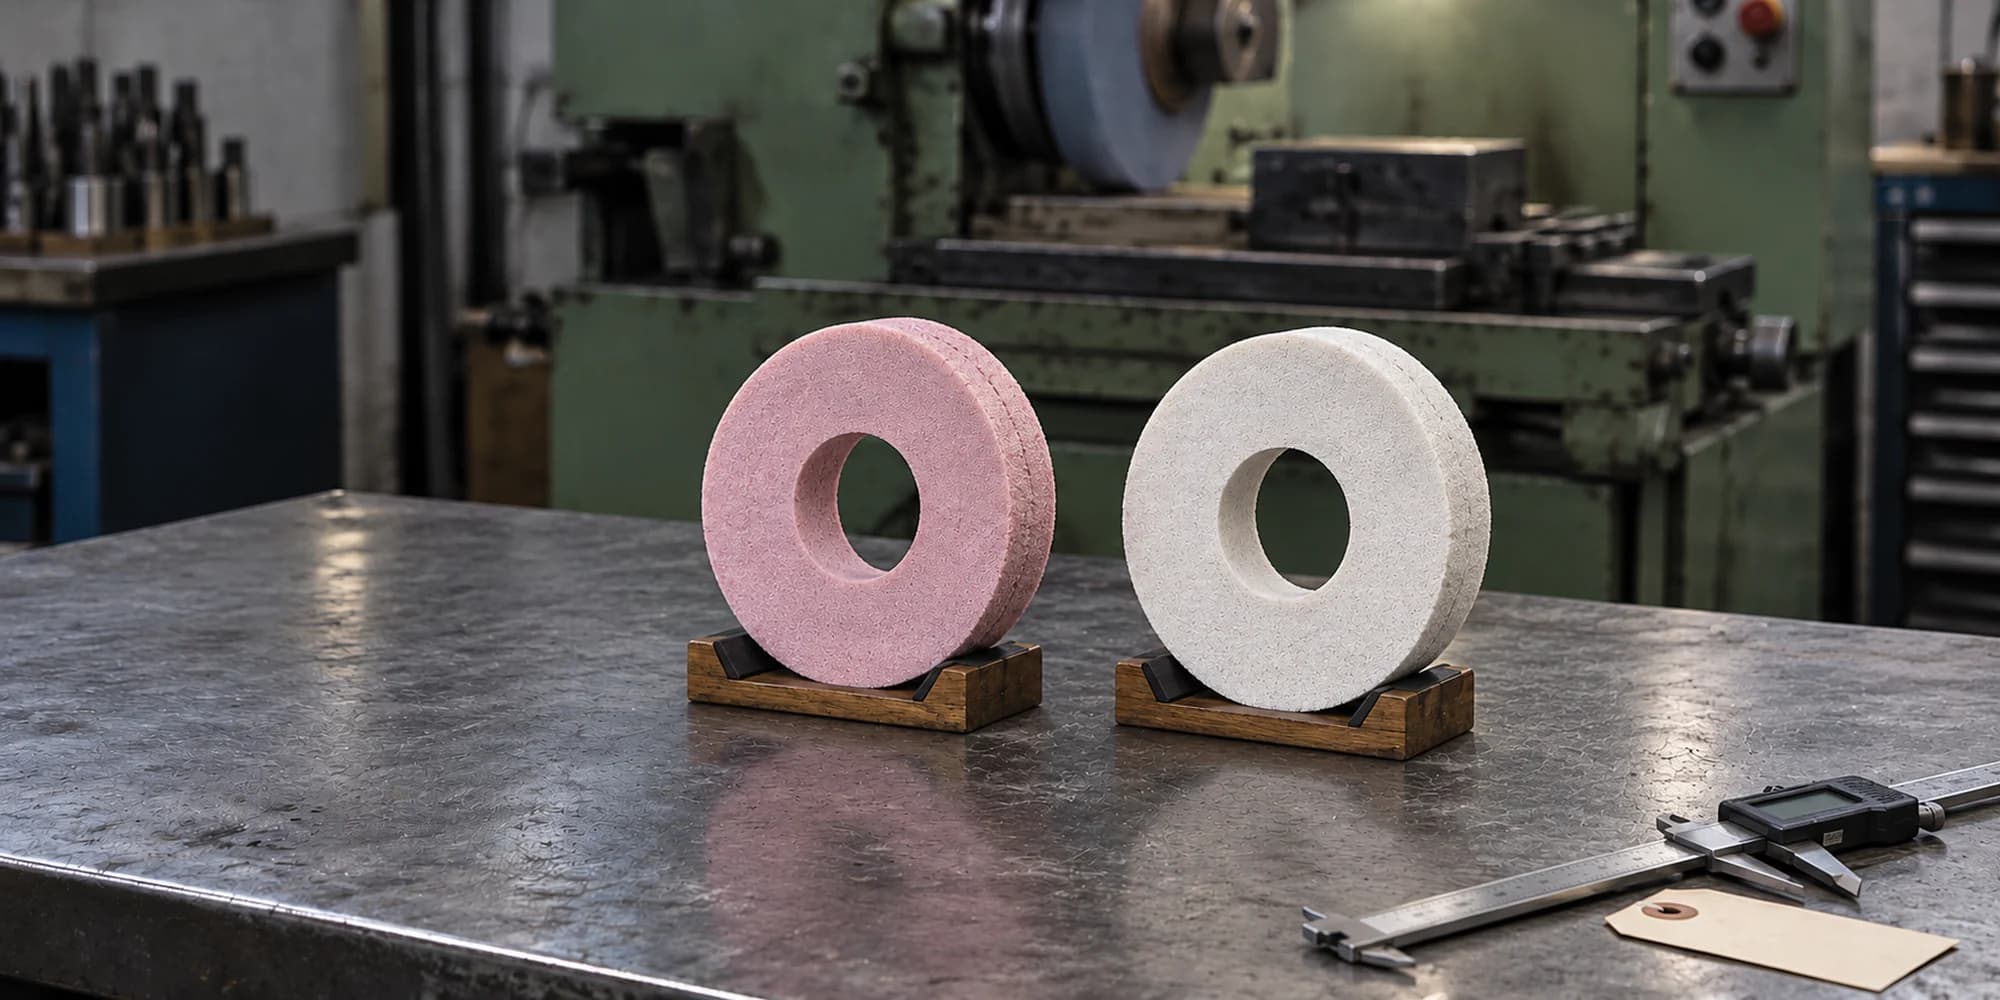
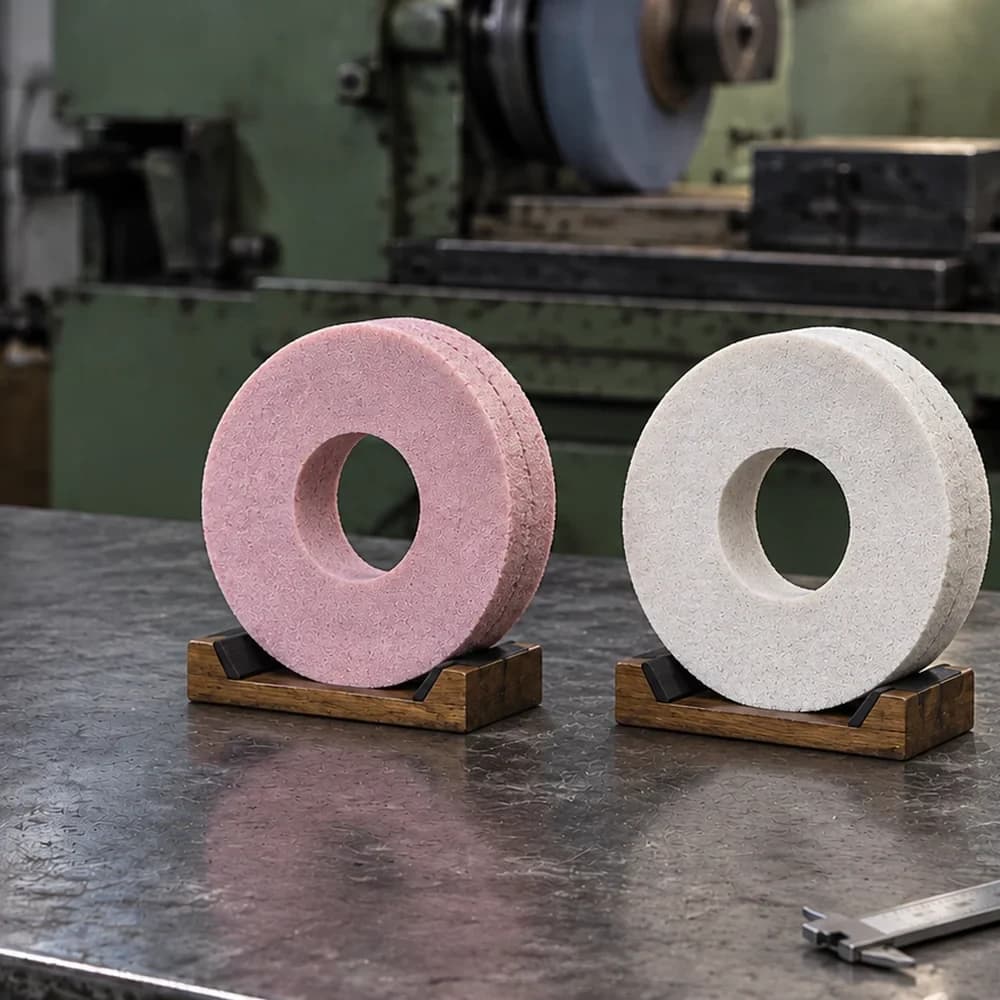
Muelas vitrificadas de óxido de aluminio rosa y blanca lado a lado en un banco industrial para comparar la selección del abrasivo.

Base de conocimiento técnico

Muela rosa vs blanca de óxido de aluminio: cómo elegir para rectificado de precisión

Muelas vitrificadas de óxido de aluminio rosa y blanca lado a lado en un banco industrial para comparar la selección del abrasivo.

Por ejemplo, dos marcados de muela pueden parecer casi idénticos: PA 46 K y WA 46 K, con las mismas dimensiones, el mismo tamaño de grano y la misma letra de grado. La diferencia de precio puede ser pequeña. El color es la diferencia más visible, y también la parte menos fiable para decidir. Esta guía separa la diferencia del grano de la especificación de la muela y después plantea una prueba controlada. No afirma que la muela rosa sea siempre más duradera, más precisa o más barata que la blanca.

WA tiende a ser más frágil y puede cortar más frío, pero puede desgastarse antes.
PA tiende a ser más tenaz y puede conservar forma o filo más tiempo, pero puede embotarse o quemar con un grado incorrecto.
La tenacidad del grano y el grado de la muela son propiedades distintas; la letra de grado decide la retención.
Ver 1 datos más
Lea el marcado completo y compare ambas muelas con los mismos criterios de aceptación.

Escena industrial ilustrativa — generada por IA, no es un registro de cliente ni de fábrica. El color no es una especificación completa de la muela.

Resumen

El color es una pista, no una especificación

El óxido de aluminio blanco (WA) y el rosa (PA) pertenecen a la misma familia de granos de alúmina fundida. La diferencia útil no es el color. Es cómo se fractura el grano bajo carga, con qué fuerza lo retiene el aglomerante y qué ocurre en la zona de contacto.

La misma etiqueta “PA” o “WA” puede ocultar pureza, contenido de cromo, forma del grano, aglomerante, grado, estructura e historial de fabricación distintos. Esas diferencias pueden cambiar el acabado, el riesgo de quemado, la frecuencia de diamantado, la retención de forma y el costo por pieza buena. Una comparación de color sin el marcado completo no es una comparación de especificaciones.

Qué aclarar antes de comparar muelas rosa y blanca

  • El color es una pista del proveedor; el marcado y la especificación completa deciden qué se compara.
  • La fragilidad es una propiedad del grano; el grado es la fuerza con que el aglomerante lo retiene.
  • Un grado más blando no es una corrección universal; puede aumentar el desgaste o perder perfil.
  • Use una prueba controlada con los mismos criterios de aceptación; no elija solo por color.

Empezar por el marcado, no por el color

El marcado de una muela es una especificación compacta. Normalmente identifica el tipo de abrasivo, el tamaño de grano, el grado, la estructura y el aglomerante. El color es una pista del proveedor, no una clasificación controlada.

Qué puede decir el marcado

“PA” y “WA” son designaciones de grano habituales, pero no constituyen un estándar global único. El PA de un fabricante puede tener un contenido de cromo, una forma de grano o una tenacidad distintos de los de otro. Incluso un código como 57A puede significar granos diferentes en fabricantes diferentes. Pida la designación del grano, el tamaño de grano, el grado, la estructura, el aglomerante, las dimensiones y los datos técnicos del proveedor.

Qué no puede decir el marcado

El marcado no dice si la muela se vitrificará con su pieza, cuánto refrigerante llega a la zona de contacto o si la máquina puede soportar la muela. Tampoco revela la química exacta detrás de un color. Si el marcado falta o no se puede leer, trate el color como una pista inicial, no como una especificación.

El lado de fabricación

En la fabricación de muelas vitrificadas, la curva de control de temperatura y el proceso de aglomerante pueden influir en el desarrollo del aglomerante y en la uniformidad del grado de dureza final. Esa curva de fabricación no es la tendencia térmica de la zona de rectificado. Dos muelas con el mismo grano PA pero distinto aglomerante, grado e historial de fabricación no son la misma muela.

La fragilidad es una propiedad del grano; el grado es una decisión del aglomerante

La fragilidad describe la facilidad con que un grano abrasivo se fractura bajo la fuerza de rectificado. Un grano frágil se rompe y muestra filos nuevos. Un grano tenaz resiste la fractura y permanece más tiempo en el aglomerante.

El grano blanco suele fracturarse antes

El óxido de aluminio blanco suele ser el más frágil de los dos. Se elige a menudo cuando la muela debe seguir cortando libremente y evitar calor excesivo. La contrapartida es una rotura de grano más rápida y un desgaste potencialmente mayor. Un grano WA fino en un grado duro también puede vitrificarse, y una muela WA mal diamantada puede frotar y quemar.

El grano rosa suele resistir más la fractura

El óxido de aluminio rosa suele ser más tenaz. En muchos productos es alúmina blanca fundida con óxido de cromo; la formulación varía según el proveedor. Puede conservar forma y filo más tiempo que el grano blanco en una muela comparable, lo que puede reducir la frecuencia de diamantado o mejorar la retención de perfil. También puede mantener un grano embotado en el corte demasiado tiempo si el grado es duro o el refrigerante no controla el calor.

El grado puede invertir el comportamiento esperado

La tenacidad del grano es una propiedad del abrasivo. El grado de la muela es la fuerza con que el aglomerante retiene el grano. Un grano WA en un grado duro puede no desprenderse cuando se embota; un grano PA en un grado blando puede desprenderse antes de que su tenacidad ayude. Un grado más blando tampoco es una corrección universal: puede aumentar el desgaste, perder perfil o cambiar la respuesta de rectificado. Úselo solo cuando la evidencia apunte a una retención excesiva del grano.

Comportamiento del grano: fractura y retención

Comparación conceptual entre el grano de óxido de aluminio blanco, que se fractura con más facilidad, y el grano rosa, que resiste más tiempo la fractura; el color por sí solo no determina el rendimiento de la muela.

WA

Óxido de aluminio blanco

Más frágil

  • el grano se fractura con más facilidad
  • expone filos de corte nuevos
  • tiende a cortar más frío
  • puede desgastarse antes o perder forma más pronto
  • la selección depende del grado, aglomerante, estructura, refrigerante y contacto.
PA

Óxido de aluminio rosa

Generalmente más tenaz

  • suele ser alúmina blanca fundida con óxido de cromo
  • resiste más tiempo la fractura
  • puede conservar forma y filo más tiempo
  • puede embotarse, empastarse o quemar si el grado o el refrigerante no son adecuados
  • la formulación varía según el proveedor.
No es una clasificación universal. La tenacidad del grano y el grado de la muela son propiedades distintas. Lea el marcado completo y pruebe con los mismos criterios de aceptación.

Dónde suele encajar el óxido de aluminio blanco

WA suele ser la primera dirección cuando el problema limitante es el calor o la vitrificación después de revisar el diamantado y el refrigerante. La fragilidad del grano ayuda a renovar la cara de la muela, lo que puede mantener menores las fuerzas de corte y reducir el riesgo de quemado en piezas sensibles al calor.

Aceros templados y para herramientas sensibles al calor

WA se considera a menudo para aceros para herramientas templados, acero rápido y operaciones de acabado donde importan el riesgo de quemado y la integridad superficial. Puede ser un punto de partida para desbaste ligero o medio cuando el corte libre importa más que la máxima retención de forma.

Contacto amplio o continuo

Una zona de contacto amplia o continua concentra el calor. Un grano que corta más frío puede ayudar, pero el grado, la estructura, el refrigerante y la máquina siguen decidiendo. WA no es automáticamente mejor para el acabado; un grano fino en un grado duro puede vitrificarse, y una muela mal diamantada puede frotar.

Cuándo WA puede no ser la dirección

Si la muela se desgasta demasiado rápido o pierde forma, un grano más frágil puede empeorar el problema. La pregunta útil es si la muela se embota antes de desprender el grano o desprende el grano demasiado rápido. Si se vitrifica y el acabado deriva, WA puede merecer una revisión después de comprobar grado y diamantado.

Dónde suele encajar el óxido de aluminio rosa

PA se considera a menudo cuando la muela necesita más retención de filo o de forma que WA, pero la aplicación sigue siendo de abrasivo convencional y no requiere CBN o diamante.

Aceros de alta resistencia y para herramientas

PA puede merecer una prueba en aceros aleados de mayor resistencia, aceros para herramientas y algunos aceros para moldes preendurecidos, donde el desgaste, la frecuencia de diamantado o la pérdida de perfil dominan el costo. Su tenacidad puede ayudar en rectificado de forma o perfil, donde la muela debe conservar la forma durante el ciclo.

Cuando la frecuencia de diamantado es el costo

Si la muela WA actual cumple el acabado pero se desgasta o necesita diamantado con demasiada frecuencia, PA puede ser candidata. La tenacidad adicional puede mejorar la retención de forma o alargar el intervalo de diamantado, pero solo si el quemado, el acabado y las dimensiones permanecen dentro de los límites de aceptación.

Cuándo PA puede no ser la dirección

Un grano tenaz en una muela dura puede aumentar el frotamiento y el quemado. Una muela rosa puede empastarse si la estructura es demasiado cerrada o el refrigerante no limpia la zona de contacto. PA no sustituye un diamantado afilado, una máquina estable o el grano correcto. No trate “rosa” como garantía de precisión ni como grano de desbaste por defecto.

Primero coincida la condición de rectificado, luego el grano

Matriz condicional de siete condiciones que compara las tendencias de WA y PA y los factores del proceso que también deciden la elección.

Matriz condicional de siete condiciones que compara las tendencias de WA y PA y los factores del proceso que también deciden la elección.
Condición de rectificadoTendencia WATendencia PAQué más decide
Acero para herramientas templado / HSS, sensible al calor, sobremedida ligera o mediaTendencia PACandidato cuando el límite es la retención de forma o filoQué más decideGrado, grano, diamantado, refrigerante, límite de quemado
Acero aleado / de alta resistencia, sobremedida moderadaTendencia PASuele ser candidato cuando la vida o la retención de forma determina el costoQué más decideZona de contacto, rigidez de máquina, refrigerante, acabado
Acero para moldes preendurecido, superficie de precisiónTendencia PACandidato cuando importan la retención de perfil y el intervalo de diamantadoQué más decideAcabado, tolerancia, grado, diamantado
Contacto amplio / superficie anchaTendencia PAPuede conservar forma; el riesgo de calor aumenta si el grado es duroQué más decideAncho de contacto, suministro de refrigerante, chispa final, máquina
Contacto pequeño / rectificado de formaTendencia PASuele considerarse para retención de formaQué más decideTolerancia de perfil, aglomerante, grado, estado del diamante
Gran arranque de materialTendencia PAEl color no es la variable principalQué más decideGrano, estructura, grado, potencia de máquina, refrigerante
Acabado fino / poca sobremedidaTendencia PACandidato si el acabado se mantiene sin quemadoQué más decideGrano, equilibrado, diamantado, máquina, inspección
Son tendencias de partida, no recomendaciones de muela. Una muela PA o WA debe verificarse con el marcado real, el lote de pieza, la máquina, el refrigerante, el método de diamantado y los criterios de aceptación.

Qué puede pesar más que el color

En un proceso real, varias variables pueden importar más que la familia de grano. Cambiar el color sin revisar el proceso suele producir un cambio temporal y un problema nuevo.

Aglomerante, grado, grano y estructura

Una muela vitrificada dura con cualquier grano puede quemar. Una muela blanda con cualquier grano puede desgastarse rápido. El tamaño de grano puede cambiar el arranque y el acabado más que la diferencia PA/WA, y una estructura cerrada puede limitar la evacuación de viruta y el refrigerante. Revise la muela como un sistema, no como una muestra de color.

Diamantado, refrigerante y máquina

Un diamante embotado, una profundidad incorrecta o un diamantado que cierra la cara pueden hacer que cualquier grano corte caliente. Si el fluido no llega a la zona de contacto, la diferencia de grano es secundaria. El estado del husillo, la rigidez, el equilibrado, la excentricidad, el apoyo de la pieza y el montaje pueden dominar el acabado y las vibraciones.

Contacto, sobremedida y criterios de aceptación

Una zona ancha, un corte interrumpido o una sobremedida grande pueden cambiar el calor y el desgaste más que la familia de grano. Defina acabado, tolerancia, condición del filo y método de inspección antes de cambiar la muela. Si la muela quema, empiece por la cara, el diamantado, el refrigerante, el grado y las condiciones de contacto.

Leer la señal de fallo antes de cambiar el color

El mismo defecto visible puede venir del grano, del aglomerante, del diamantado, del refrigerante o de la máquina. Use el síntoma para decidir qué revisar primero. La tabla siguiente es una guía de diagnóstico, no una tabla de selección por color.

Quemado, empastamiento y vitrificación

El quemado puede venir de un grado duro, un diamantado embotado, mal suministro de refrigerante, contacto excesivo o un ciclo que genera más calor del que la pieza puede absorber. El empastamiento suele apuntar a evacuación de viruta, estructura o compatibilidad de material; el óxido de aluminio no suele ser adecuado para materiales dúctiles no férreos. La vitrificación apunta a retención de grano y diamantado. El color es una hipótesis, no un diagnóstico.

Deriva dimensional y desgaste rápido

La deriva puede venir de dilatación térmica, desgaste, diamantado o repetibilidad de la máquina. El desgaste rápido puede venir de un grado demasiado blando, diamantado agresivo, sobremedida grande o un grano frágil que se desprende demasiado rápido. Un grano PA más tenaz puede ocultar un problema de grado o parámetros; corrija el proceso antes de atribuirlo al color.

Mal acabado y vibración

El acabado y la vibración suelen estar dominados por el grano, el equilibrado, el diamantado, la rigidez y el montaje. Cambiar de WA a PA no corregirá una muela desequilibrada o un montaje flexible. Revise máquina y diamantado antes de dedicar una prueba al grano.

Lea la señal de fallo antes de cambiar el color

El mismo defecto visible puede venir del grano, del aglomerante, del diamantado, del refrigerante o de la máquina. Use el síntoma para decidir qué revisar primero.

Lea la señal de fallo antes de cambiar el color
Qué se vePrimera evidencia que revisarQué puede indicarDónde pueden encajar PA/WAPrecaución
Quemado, azulado o marcas de calorCara de la muela, calidad del diamantado, refrigerante, grado, contacto, cicloEl calor entra en la pieza más rápido de lo que puede salirWA puede cortar más frío; PA puede conservar forma pero aumentar el frotamientoUn grado más blando o mejor refrigerante puede importar más que el color
Empastamiento o poros embotadosMaterial, evacuación de viruta, estructura, refrigeranteLa viruta no sale de la zona de contactoNingún color resuelve el empastamiento con material dúctil no férreoRevise la familia de abrasivo y la estructura antes de cambiar PA/WA
Vitrificación o pérdida de filoBrillo de la cara, respuesta al diamantado, grado, tendencia del acabadoEl grano se embota o se retiene demasiadoWA puede autoafilarse mejor; PA puede retener un filo embotadoRevise grado y diamantado primero
Deriva dimensional o conicidadDilatación térmica, desgaste, diamantado, repetibilidad de máquinaEl proceso cambia durante el cicloEl color es secundarioCorrija el proceso antes de probar el grano
Desgaste rápido de la muelaGrado, agresividad del diamantado, sobremedida, contacto, velocidadLa muela desprende grano demasiado rápidoPA puede retener forma; WA puede desgastarse másUn grano tenaz puede ocultar un problema de grado o parámetros
Mal acabado o vibraciónGrano, equilibrado, diamantado, rigidez, montajeLa muela no corta limpio o el sistema vibraEl color no es la variable principalRevise máquina y diamantado antes de un cambio PA/WA

Quemado, azulado o marcas de calor

Primera evidencia que revisar
Cara de la muela, calidad del diamantado, refrigerante, grado, contacto, ciclo
Qué puede indicar
El calor entra en la pieza más rápido de lo que puede salir
Dónde pueden encajar PA/WA
WA puede cortar más frío; PA puede conservar forma pero aumentar el frotamiento
Precaución
Un grado más blando o mejor refrigerante puede importar más que el color

Empastamiento o poros embotados

Primera evidencia que revisar
Material, evacuación de viruta, estructura, refrigerante
Qué puede indicar
La viruta no sale de la zona de contacto
Dónde pueden encajar PA/WA
Ningún color resuelve el empastamiento con material dúctil no férreo
Precaución
Revise la familia de abrasivo y la estructura antes de cambiar PA/WA

Vitrificación o pérdida de filo

Primera evidencia que revisar
Brillo de la cara, respuesta al diamantado, grado, tendencia del acabado
Qué puede indicar
El grano se embota o se retiene demasiado
Dónde pueden encajar PA/WA
WA puede autoafilarse mejor; PA puede retener un filo embotado
Precaución
Revise grado y diamantado primero

Deriva dimensional o conicidad

Primera evidencia que revisar
Dilatación térmica, desgaste, diamantado, repetibilidad de máquina
Qué puede indicar
El proceso cambia durante el ciclo
Dónde pueden encajar PA/WA
El color es secundario
Precaución
Corrija el proceso antes de probar el grano

Desgaste rápido de la muela

Primera evidencia que revisar
Grado, agresividad del diamantado, sobremedida, contacto, velocidad
Qué puede indicar
La muela desprende grano demasiado rápido
Dónde pueden encajar PA/WA
PA puede retener forma; WA puede desgastarse más
Precaución
Un grano tenaz puede ocultar un problema de grado o parámetros

Mal acabado o vibración

Primera evidencia que revisar
Grano, equilibrado, diamantado, rigidez, montaje
Qué puede indicar
La muela no corta limpio o el sistema vibra
Dónde pueden encajar PA/WA
El color no es la variable principal
Precaución
Revise máquina y diamantado antes de un cambio PA/WA

Después del diamantado: renovación, retención y riesgo al final del intervalo

Ilustración conceptual de tres etapas sobre el comportamiento de muelas de óxido de aluminio blanca y rosa después del diamantado, mostrando que el desgaste, la retención de forma y el riesgo de calor dependen de toda la especificación y no solo del color.

Solo comportamiento conceptual

Recién diamantada

WA
PA

Ambas muelas empiezan afiladas; la diferencia es pequeña.

Corte estable

WA
PA

WA puede renovar su cara con más facilidad; PA puede conservar forma o filo más tiempo.

Final del intervalo

WA
PA

WA puede desgastarse o perder forma; PA puede embotarse, empastarse o quemar si el grado o el refrigerante son incorrectos.

Las líneas de igual longitud identifican WA y PA; no son valores medidos.

Solo comportamiento conceptual. El resultado real depende del grado, aglomerante, estructura, grano, máquina, refrigerante, diamantado y pieza. No use este gráfico como recomendación de intervalo de diamantado.

Una prueba PA/WA justa

La comparación de color solo es útil cuando el resto del proceso se mantiene estable. El objetivo no es demostrar que un color gana, sino saber si una muela PA concreta mejora el resultado aceptado o el costo por pieza buena frente a la muela WA actual.

Definir la decisión y los criterios de aceptación

Escriba el acabado requerido y el método de medición, la tolerancia dimensional y el perfil, la ausencia de quemado, grietas, vibración y daño de borde, el número mínimo de piezas buenas o período de producción, el tiempo de diamantado o desgaste máximo aceptable, y el costo por pieza buena que quiere mejorar. No use “se ve mejor” como criterio de aceptación.

Registrar la base y mantener el proceso constante

Registre el marcado actual, las dimensiones medidas, el grano, tamaño de grano, grado, estructura, aglomerante y proveedor. Añada el lote de pieza, material, dureza y tratamiento térmico, máquina, estado del husillo, refrigerante, herramienta y método de diamantado, tiempo de ciclo y problema actual. Use la misma máquina, lote, refrigerante, método de diamantado, geometría y criterios para ambas muelas. Antes de montar, confirme la velocidad máxima marcada, las bridas y la protección.

Medir lo que la decisión necesita

Registre piezas buenas, inicio, desperdicio y retrabajo; tiempo de ciclo; eventos de diamantado, tiempo, herramienta y motivo; desgaste por diámetro, ancho, peso o perfil; rugosidad y resultados dimensionales; quemado, vibración, borde y fotos de la cara; notas del operador. Use el mismo método de medición y la misma etapa de inspección para ambas muelas.

Comparar costo y fijar una regla de parada

Una muela PA puede costar más por muela y aun así ser más barata por pieza buena si reduce diamantado, cambios, ciclo o desperdicio. Use el método de costo por pieza buena en lugar de comparar precios. Detenga la prueba por quemado, vibración, pérdida de acabado, fallo dimensional o condición insegura. Adopte la candidata solo si cumple los criterios y mejora el costo o una restricción definida; si no, mantenga la base o aísle una variable y repita.

Una prueba PA / WA controlada

Flujo de decisión para una prueba controlada que compara muelas de óxido de aluminio rosa y blanca con los mismos criterios de aceptación, incluida una regla de parada.

  1. Definir aceptación: acabado, tolerancia, quemado, perfil, costo por pieza buena.

  2. Registrar la base: marcado, pieza, máquina, refrigerante y diamantado.

  3. Mantener constantes lote, máquina, refrigerante, diamantado y criterios.

  4. Ejecutar prueba: piezas buenas, diamantado, desgaste, Ra, medidas, quemado, fotos.

  5. Comparar costo por pieza buena, no solo el precio de la muela.

  6. Decidir: adoptar, mantener la base o aislar una variable y repetir.

Regla de parada — aplicar durante toda la prueba

Volver a los mismos criterios de aceptación
Si cambia el grado o el aglomerante, registre una comparación de sistemas; no atribuya el resultado solo al color.

Qué registrar

Registro de prueba: qué capturar

Use el mismo registro para la base y la prueba. Una comparación solo es útil con los recuentos y mediciones que la respaldan.

1. Marcado y dimensiones medidas — grano, tamaño de grano, grado, estructura, aglomerante y proveedor

2. Lote, material, dureza y tratamiento térmico de la pieza

3. Piezas buenas, inicio, desperdicio, retrabajo y valor en la etapa de rectificado

4. Tiempo de ciclo y carga/descarga si se incluye

5. Eventos de diamantado, tiempo, herramienta, método y motivo

6. Desgaste — diámetro, ancho, peso o perfil

7. Rugosidad, resultados dimensionales y método de inspección

8. Quemado, vibración, borde y fotos de la cara de la muela

9. Notas del operador — empastamiento, ruido, chispas, montaje o manejo

Qué enviar

Envíe los datos para una revisión PA/WA

Envíe el marcado, la pieza, la máquina, el refrigerante, la práctica de diamantado, el acabado requerido y el problema actual. Las fotos de la cara de la muela, la pieza y el punto de refrigerante son útiles. Marque los valores desconocidos en lugar de rellenarlos con suposiciones.

  • Material, grado, dureza y tratamiento térmico de la pieza

  • Marcado y dimensiones actuales

    grano, tamaño de grano, grado, estructura y aglomerante

  • Máquina, husillo, velocidad de muela y condición de montaje

  • Tipo de refrigerante, suministro, filtración y posición de boquilla

  • Herramienta de diamantado, método, frecuencia y motivo

  • Acabado, tolerancia, perfil y método de inspección requeridos

  • Problema actual

    quemado, empastamiento, vitrificación, desgaste, deriva, vibración o mal acabado

  • Cantidad de prueba y criterios de aceptación

¿No sabe si la muela rosa o la blanca encaja en su aplicación?

Envíe el material y la dureza de la pieza, el marcado y las dimensiones de la muela actual, la máquina, el refrigerante, la práctica de diamantado, el acabado requerido y el problema de rectificado actual. Podemos revisar si vale la pena una prueba PA o WA y qué registrar para que el resultado sea comparable. Youlin Abrasive suministra muelas abrasivas y herramientas abrasivas; no suministramos máquinas, piezas de clientes ni servicios de mecanizado.

Enviar datos de rectificado →

Preguntas frecuentes

Preguntas sobre muelas de óxido de aluminio rosa y blanca

Respuestas breves para compradores e ingenieros que comparan color de grano, grado y resultados de prueba.

¿La muela rosa es siempre mejor que la blanca?

No. El grano rosa suele ser más tenaz, pero el resultado depende del aglomerante, grado, estructura, grano, máquina, refrigerante y pieza. Una PA puede ser mejor cuando el límite es la retención de forma o el intervalo de diamantado; una WA puede ser mejor cuando el límite es el corte frío y el control del quemado.

¿El color me dice qué grano tengo?

No de forma fiable. El color es una pista del proveedor, no una especificación. La formulación, pureza, contenido de cromo, forma del grano y fabricación varían. Lea el marcado y pida la designación de grano, tamaño de grano, grado, estructura y aglomerante.

¿PA es más duro que WA?

Los granos pueden tener dureza similar, pero PA suele ser más tenaz. La dureza de la muela es una propiedad distinta: describe la fuerza con que el aglomerante retiene el grano. Una PA blanda puede desprender grano rápido; una WA dura puede retener grano embotado.

¿Cuál es mejor para acero templado?

Ambas pueden considerarse. WA suele ser un punto de partida para acero templado sensible al calor y rectificado ligero o medio; PA puede merecer una prueba cuando la muela pierde forma o necesita diamantado frecuente. El grado, la sobremedida, el contacto, el acabado, el refrigerante y la máquina siguen decidiendo. En producción alta de acero templado, CBN también puede requerir una comparación de costo.

¿Puedo usar PA o WA en acero inoxidable o aluminio?

Ambas son familias de óxido de aluminio convencional pensadas principalmente para materiales férreos. El acero inoxidable puede rectificarse con cualquiera, pero el calor, el empastamiento y el refrigerante pasan a ser críticos. El aluminio, el cobre y otros materiales dúctiles no férreos tienden a empastar las muelas de óxido de aluminio; puede hacer falta otra familia de abrasivo.

¿Cómo comparo el costo de dos muelas?

Compare el costo por pieza buena, no el precio por muela. Incluya consumo, diamantado, cambios, tiempo de ciclo y desperdicio o retrabajo. La guía de costo de la muela por pieza muestra el cálculo y el límite de costo.

Explorar más

Páginas relacionadas de muelas abrasivas

Continúe explorando productos, aplicaciones e información técnica relacionados.

Muelas de óxido de aluminio →Muelas abrasivas personalizadas →Costo de la muela por pieza →Solicitar una cotización →