Rectificado plano
Para el rectificado plano de placas de acero, bancadas de máquina, placas de molde y piezas metálicas en general. El aglutinante vitrificado aporta corte libre y buena estabilidad de perfil en operaciones de superficie plana.
Soluciones de rectificado
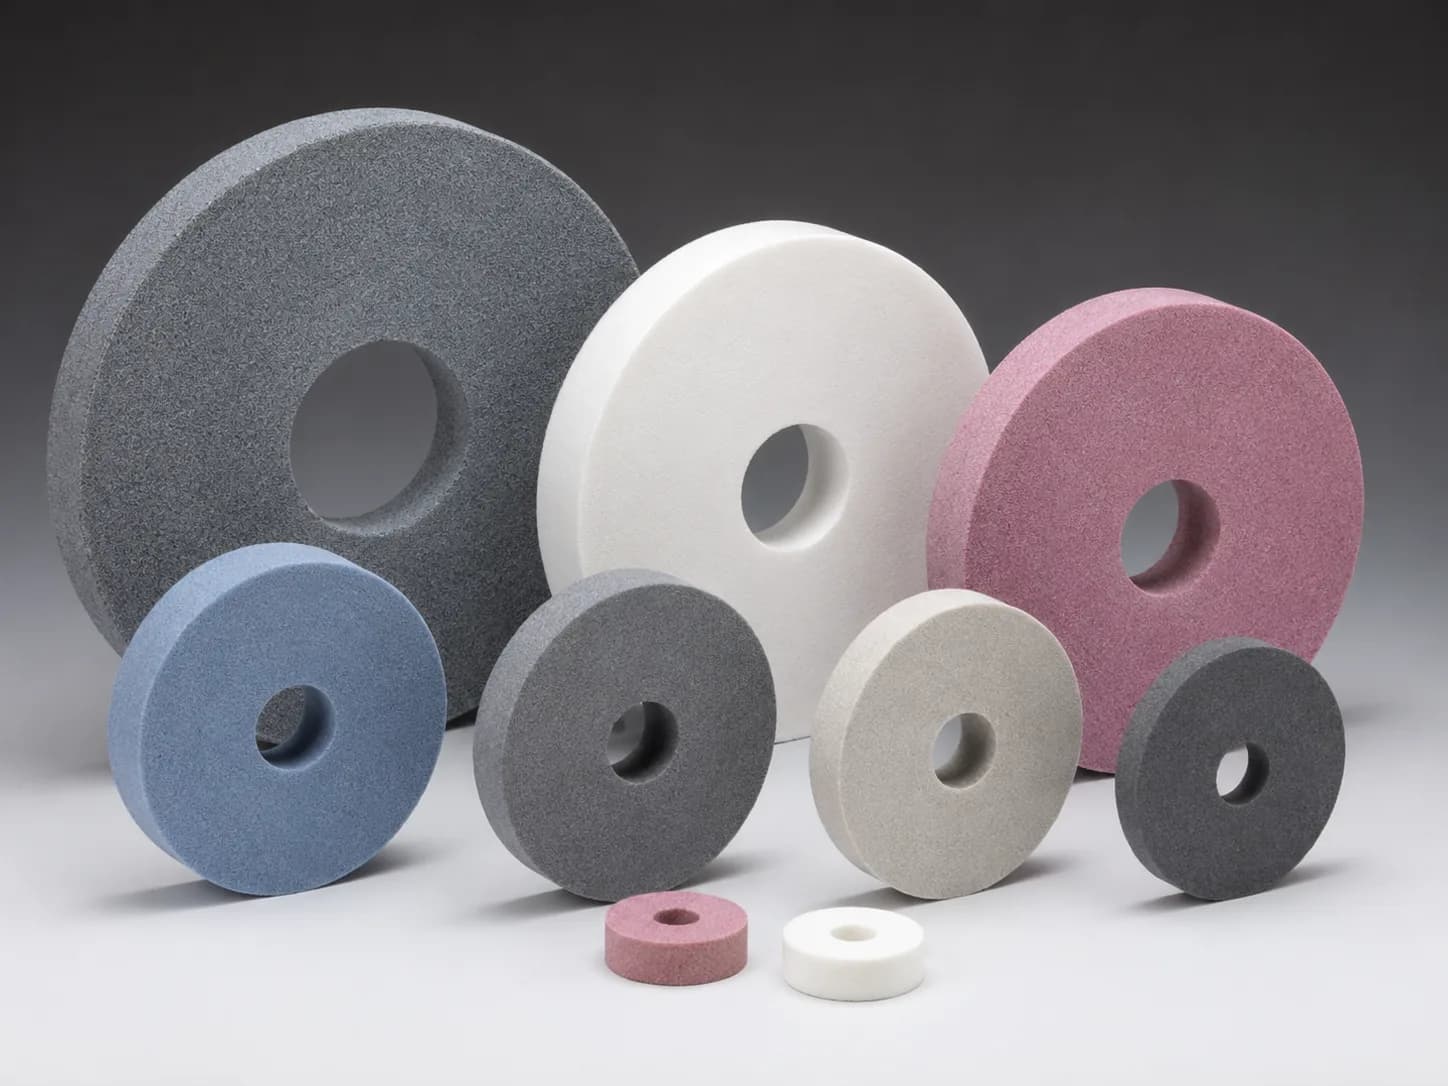
El óxido de aluminio es el abrasivo aglutinado de uso más extendido en el rectificado industrial. Ofrece un equilibrio práctico entre capacidad de corte, vida de la muela y costo para el rectificado de acero al carbono, acero aleado, acero endurecido, acero de molde y fundición. Se fabrica en tres grados —óxido de aluminio marrón (A), blanco (WA) y rosa con cromo (PA)— que cubren un intervalo amplio de rectificado general, rectificado de precisión y producción de taller.
Galería de productos
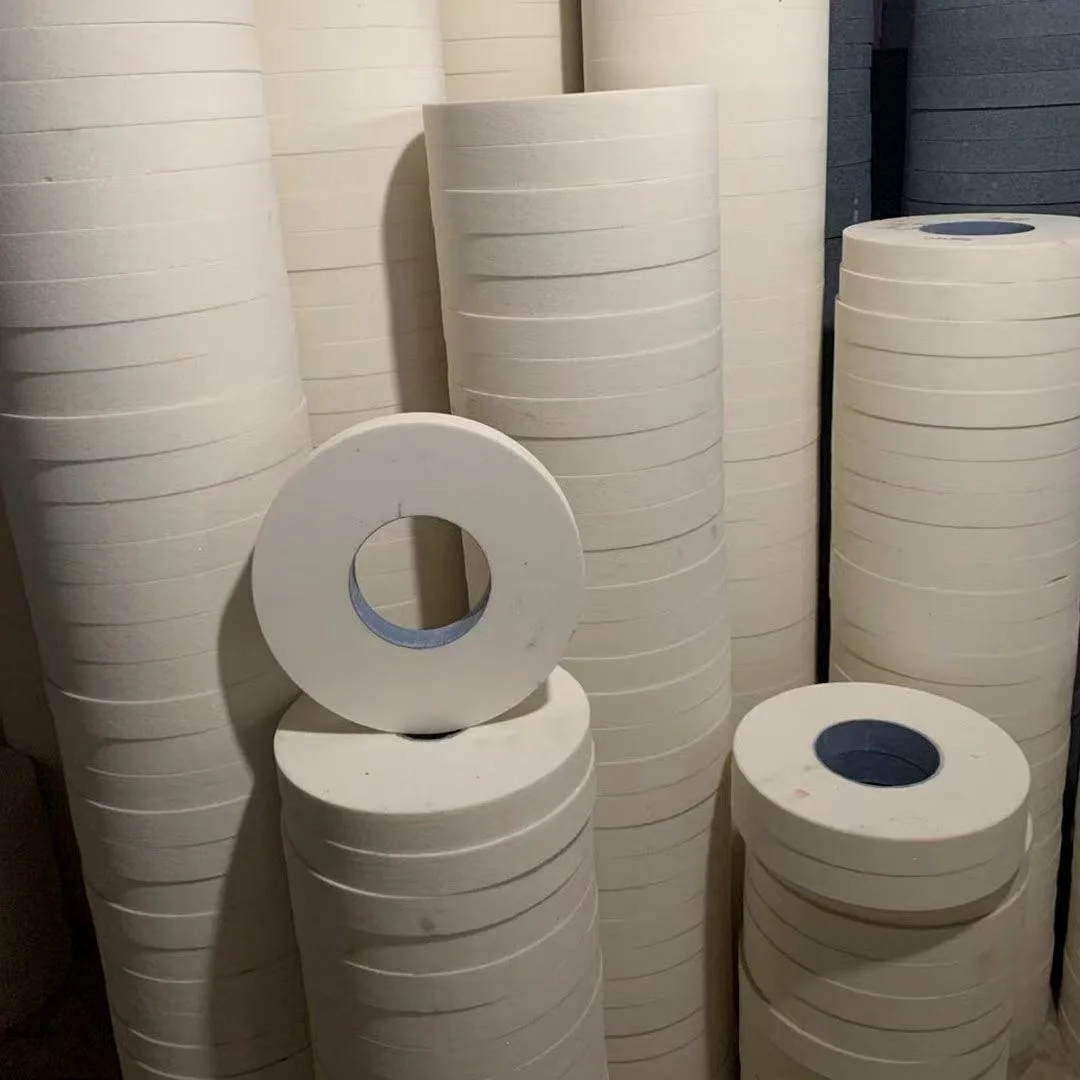
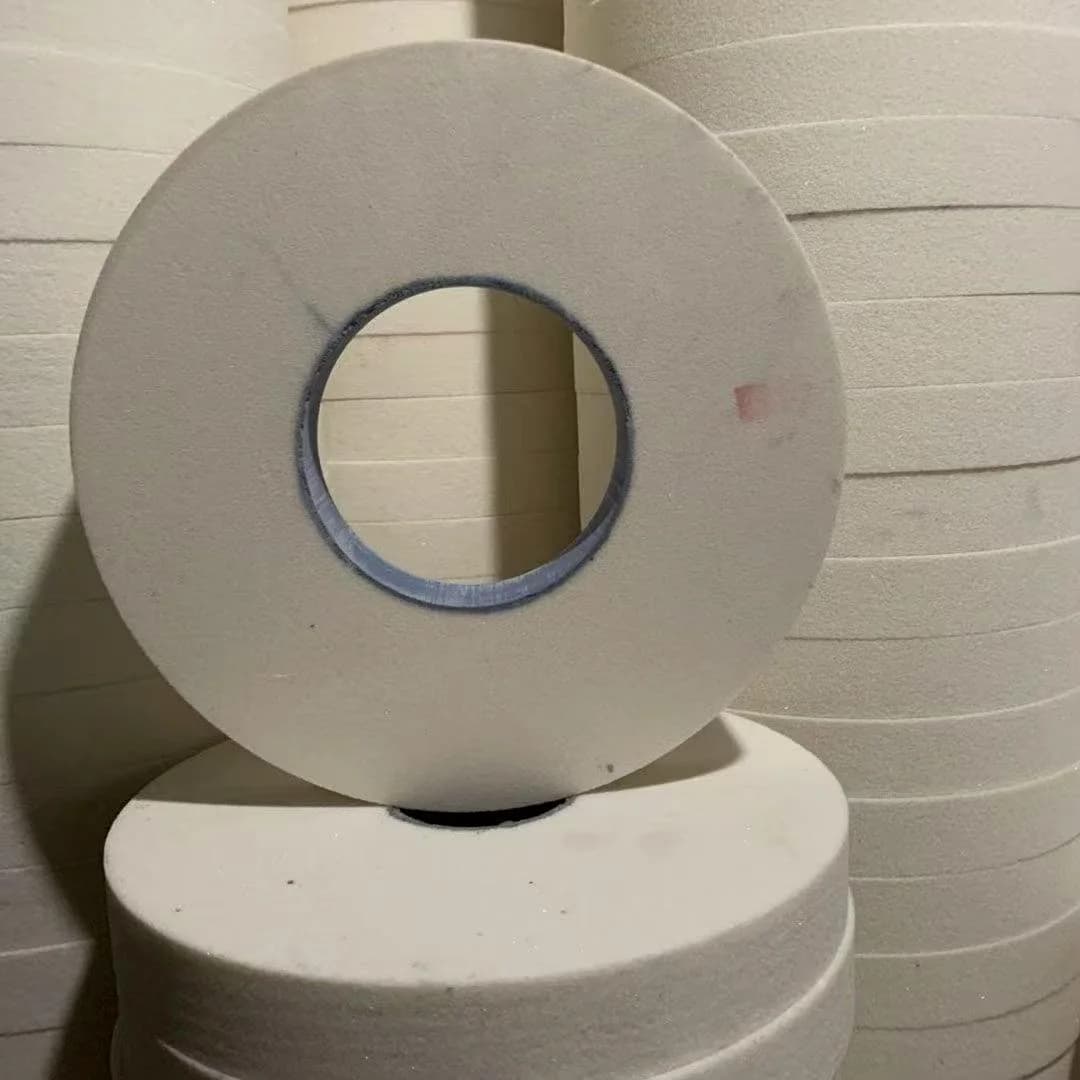
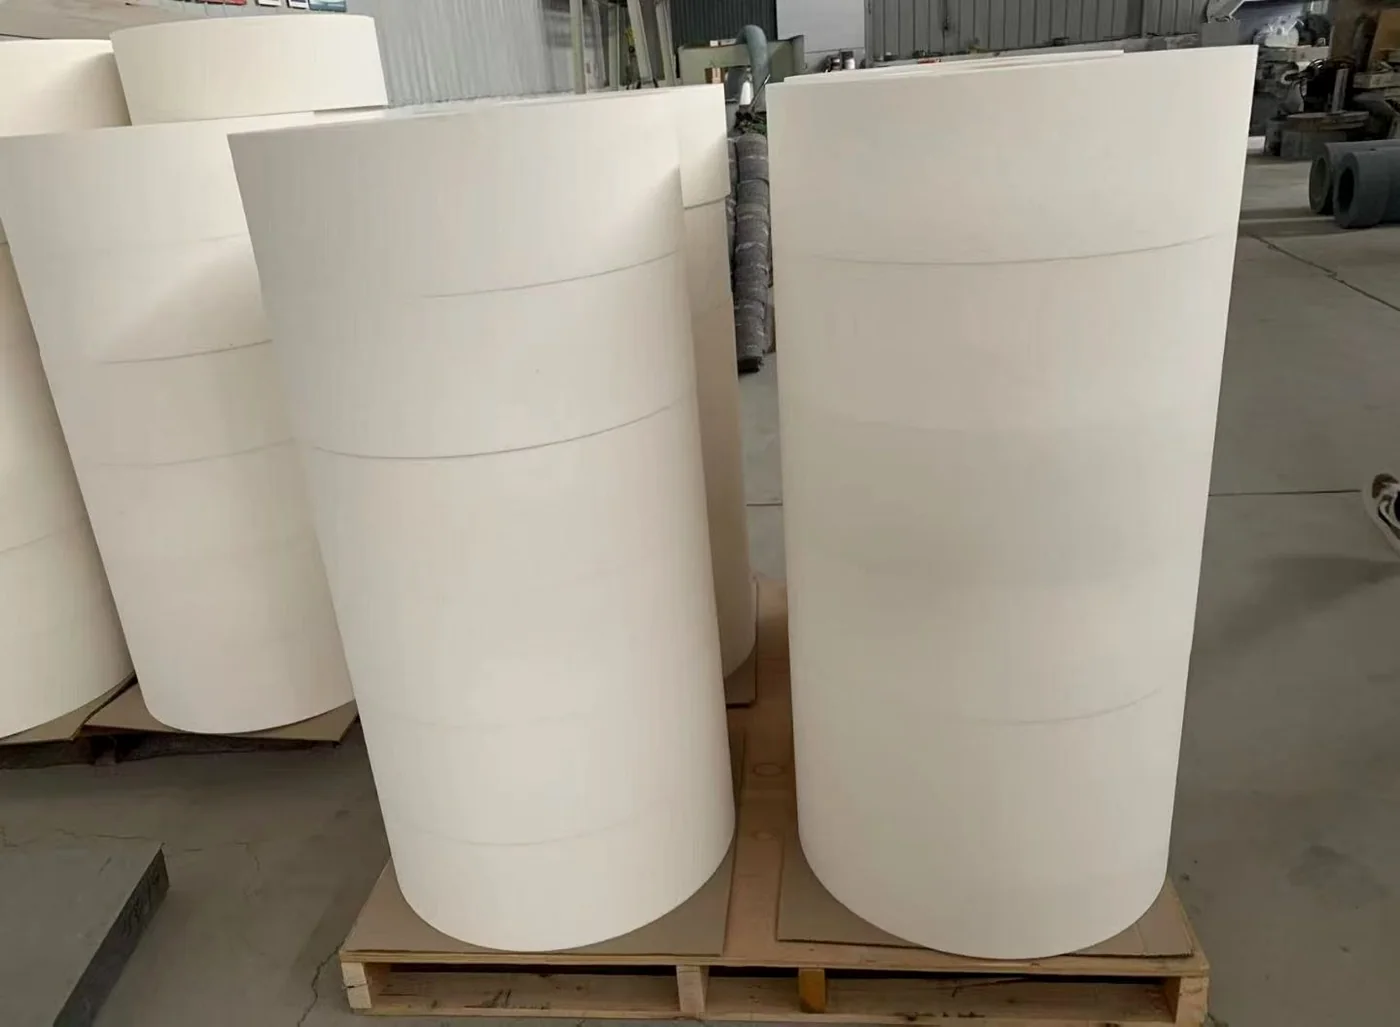
Fotos reales de las estructuras y perfiles disponibles. Las medidas, el grano, el aglutinante y la geometría se personalizan según la aplicación.
Resumen
El óxido de aluminio se obtiene fundiendo alúmina de alta pureza en hornos de arco eléctrico, lo que produce un grano abrasivo duro y tenaz para el rectificado de materiales férricos. El óxido de aluminio marrón (A) es el grado de uso general, con buena tenacidad para acero al carbono y rectificado común de metal. El óxido de aluminio blanco (WA) es más puro y friable: corta más frío y más suelto, y por eso se prefiere en acero endurecido, acero para herramientas y rectificado de precisión. El óxido de aluminio rosa con cromo (PA) combina el corte suelto del blanco con una tenacidad mayor gracias al óxido de cromo, lo que lo sitúa como opción intermedia para acero de molde y trabajos de precisión. Fabricamos estas muelas con aglutinante vitrificado y de resina en distintas medidas, granos y grados de dureza.
Aplicaciones
Estas son las aplicaciones de rectificado industrial más habituales para muelas abrasivas de óxido de aluminio.
Para el rectificado plano de placas de acero, bancadas de máquina, placas de molde y piezas metálicas en general. El aglutinante vitrificado aporta corte libre y buena estabilidad de perfil en operaciones de superficie plana.
En rectificado cilíndrico exterior e interior de ejes, pasadores, casquillos y componentes cilíndricos de acero al carbono, acero aleado y acero endurecido, con arranque de material y acabado constantes.
Los grados blanco (WA) y rosa (PA) se emplean habitualmente en moldes y matrices donde interesa un corte más frío y un riesgo menor de quemado, por tratarse de aceros sensibles al calor.
El óxido de aluminio marrón es la opción económica para rectificado general de taller, mantenimiento, reparación y producción de volumen bajo o medio, donde una muela de CBN o de diamante no se justifica por costo.
Se pueden rectificar piezas de fundición con óxido de aluminio cuando no se requiere carburo de silicio. Aplicable a bloques de cilindros, bancadas y piezas de fundición en mantenimiento y producción.
Los grados blanco y rosa se seleccionan para el rectificado de precisión de componentes de acero endurecido, instrumentos de medición y piezas con tolerancia dimensional ajustada y buen acabado superficial.
Materiales de pieza
A continuación se indican los materiales de pieza más habituales para estas aplicaciones de rectificado.
El óxido de aluminio marrón es la opción más económica para el rectificado de acero al carbono, acero dulce y acero de baja aleación en taller y producción.
El óxido de aluminio blanco (WA) corta el acero endurecido con un desgaste moderado de la muela. En producción de alto volumen por encima de HRC 55, una muela de CBN puede ofrecer un costo total por pieza más favorable.
Apto para los aceros aleados habituales en automoción, maquinaria y componentes de ingeniería general. El aglutinante vitrificado da buen arranque de material y buen acabado en estos aceros.
Los grados blanco y rosa son adecuados para el rectificado de acero de molde, en particular aceros preendurecidos, donde un corte más frío ayuda a mantener la estabilidad dimensional y la calidad superficial.
El óxido de aluminio puede rectificar piezas de fundición. Para producción de alto volumen o cuando se busca reducir el empastamiento, conviene valorar también el carburo de silicio.
Ventajas
Ventajas principales y comportamiento esperado en aplicaciones de rectificado industrial.
El óxido de aluminio rectifica un intervalo amplio de materiales férricos: acero al carbono, acero aleado, acero endurecido, acero de molde y fundición. Es el tipo de muela aglutinada más versátil.
Frente a las muelas superabrasivas de CBN y de diamante, el óxido de aluminio tiene un costo inicial bastante menor, con un comportamiento aceptable en aplicaciones de rectificado general.
Marrón (A) para uso general, blanco (WA) para corte más frío en acero endurecido y rosa con cromo (PA) como grado intermedio equilibrado. La elección depende del material y del objetivo del rectificado.
Medidas, grano, dureza, estructura y tipo de aglutinante se definen a partir de la pieza, el proceso, la máquina y las condiciones de rectificado, no de una lista fija de productos en existencia.
Guía de selección
Utilice estas recomendaciones prácticas para acotar la especificación de muela adecuada para su aplicación de rectificado.
Defina primero el grado del abrasivo —marrón (A) para acero común y aplicaciones sensibles al costo, blanco (WA) para acero endurecido y trabajos de precisión que piden un corte más frío, y rosa (PA) para acero de molde y aplicaciones que requieren un equilibrio entre tenacidad y filo.
Ajuste el aglutinante a la operación —vitrificado para la mayoría de operaciones de rectificado plano y cilíndrico, donde se valora el corte libre y el diamantado sencillo; de resina para operaciones de acabado y donde se busca reducir el desportillado o mejorar el acabado superficial.
Elija el tamaño de grano según el acabado requerido —granos gruesos (24–60) para desbaste y arranque fuerte de material, medios (60–100) para rectificado de uso general y finos (100–240) para acabado y superficies de precisión.
Valore el grado de dureza en su contexto: un grado más blando libera el grano antes en materiales duros y con área de contacto grande, mientras que uno más duro lo retiene cuando el material es más blando y el contacto es pequeño. Conviene revisarlo junto con el aglutinante, el grano, la estructura, el diamantado y el estado de la máquina, y no solo a partir de la dureza de la pieza: una selección incorrecta de dureza es una causa frecuente de problemas de rectificado.
Confirme las medidas de la muela (diámetro exterior × diámetro interior × espesor) y su compatibilidad con la velocidad del husillo, el protector de la muela y las bridas de montaje de la máquina.
En aplicaciones de precisión con alto volumen sobre acero endurecido por encima de HRC 55, compare el costo total de la muela de óxido de aluminio con el de una muela de CBN: el mayor costo inicial de la CBN puede compensarse con una vida mayor y menos paradas.
Antes de cotizar
Facilitar los datos que se indican a continuación nos permite recomendar la especificación de muela adecuada y preparar una cotización de fábrica con mayor rapidez.
Envíe estos datos mediante el formulario de cotización o escríbanos por WhatsApp para una evaluación preliminar.
Enviar datos de rectificado →Industrias
Estas muelas se utilizan en los sectores de fabricación indicados. Suministramos muelas abrasivas y herramientas abrasivas para aplicaciones de rectificado industrial. No suministramos las piezas del cliente, como rodamientos, componentes hidráulicos, moldes o piezas mecánicas.
Preguntas frecuentes
Respuestas breves a las consultas más frecuentes antes de solicitar una cotización.
El óxido de aluminio marrón (A) contiene alrededor de un 95 % de Al₂O₃ con óxido de titanio, lo que le da tenacidad: es el grado de uso general para acero al carbono y rectificado común. El blanco (WA) supera el 99 % de pureza de Al₂O₃, es más friable y corta más suelto, por lo que se prefiere en acero endurecido, acero para herramientas y rectificado de precisión donde importa un corte más frío. El rosa con cromo (PA) añade una pequeña cantidad de óxido de cromo al blanco fundido y ofrece un equilibrio entre filo y tenacidad, adecuado para acero de molde y aplicaciones de precisión.
Sí. Los grados blanco (WA) y rosa (PA) son adecuados para rectificar acero endurecido hasta aproximadamente HRC 60. Su desgaste es mayor que el de una muela de CBN en ese material, por lo que requieren diamantado más frecuente. En producción de alto volumen por encima de HRC 55, una muela de CBN suele dar un costo total por pieza más bajo pese a su mayor costo inicial.
Sí. No obstante, en fundición se prefiere a menudo el carburo de silicio, porque resiste mejor el empastamiento y la vitrificación frente al grafito libre. Para volumen bajo o medio, el óxido de aluminio es una opción práctica y económica; para volumen alto o rectificado pesado de fundición conviene valorar el carburo de silicio.
El óxido de aluminio está pensado sobre todo para materiales férricos: acero al carbono, acero aleado, acero endurecido y acero de molde. El carburo de silicio es más duro y más quebradizo, y se orienta a fundición, metales no férricos, materiales no metálicos y carburo cementado. La elección depende del material de la pieza, del proceso y de las condiciones de rectificado.
Sí. El abrasivo, el grano, la dureza, la estructura, el aglutinante y las medidas se definen a partir del material de la pieza, el proceso de rectificado, la máquina y el acabado requerido. Envíe su plano o los datos de la aplicación y revisamos la configuración con usted.
Explorar más
Continúe explorando productos, aplicaciones e información técnica relacionados.