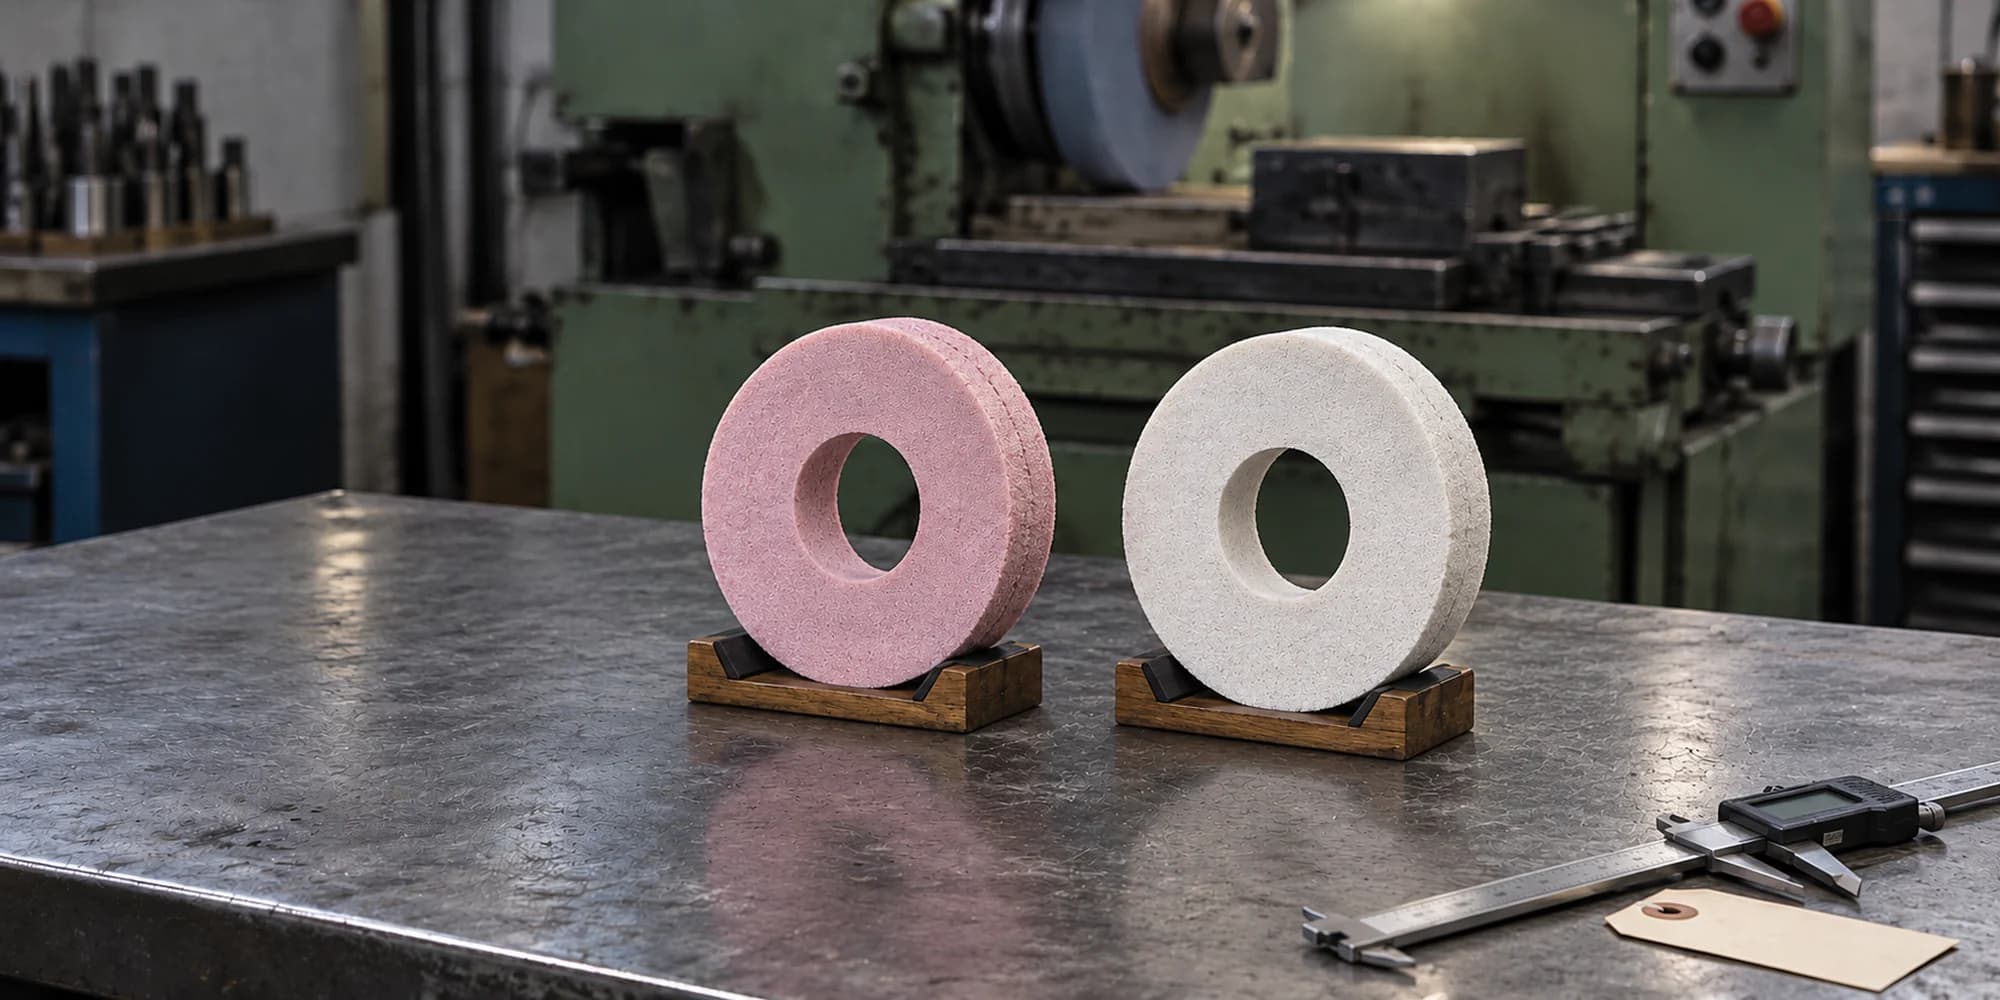
Đá mài oxit nhôm vitrified màu hồng và trắng đặt cạnh nhau trên bàn công nghiệp để so sánh lựa chọn vật liệu mài.

Tài liệu kỹ thuật đá mài

Đá mài oxit nhôm hồng và trắng: cách chọn cho mài chính xác

Đá mài oxit nhôm vitrified màu hồng và trắng đặt cạnh nhau trên bàn công nghiệp để so sánh lựa chọn vật liệu mài.

Ví dụ, hai ký hiệu đá mài có thể trông gần như giống nhau: PA 46 K và WA 46 K, cùng kích thước, cùng cỡ hạt, cùng chữ cái cấp độ cứng. Giá có thể chênh không nhiều. Màu sắc là khác biệt dễ thấy nhất — và cũng là yếu tố kém tin cậy nhất để quyết định. Bài viết này tách khác biệt của hạt mài khỏi thông số đá mài, sau đó đưa ra một quy trình thử có kiểm soát. Bài viết không khẳng định đá hồng luôn bền hơn, chính xác hơn hoặc rẻ hơn đá trắng.

WA thường giòn hơn và có thể cắt nguội hơn, nhưng có thể mòn nhanh hơn.
PA thường dai hơn và có thể giữ biên dạng hoặc cạnh lâu hơn, nhưng có thể cùn hoặc cháy nếu cấp độ cứng sai.
Độ dai của hạt và cấp độ cứng của đá là hai thuộc tính khác nhau; cấp độ cứng quyết định mức giữ hạt.
Đọc đầy đủ ký hiệu và so sánh hai đá bằng cùng tiêu chí chấp nhận.

Cảnh công nghiệp minh họa — do AI tạo, không phải hồ sơ khách hàng hay nhà máy. Màu sắc không phải thông số đầy đủ của đá mài.

Tổng quan

Màu chỉ là manh mối, không phải thông số

Oxit nhôm trắng (WA) và oxit nhôm hồng (PA) đều thuộc nhóm hạt mài alumina nung chảy. Khác biệt có ích không nằm ở màu. Nó nằm ở cách hạt vỡ dưới tải, mức độ chất kết dính giữ hạt, và điều gì xảy ra tại vùng tiếp xúc.

Cùng một nhãn “PA” hoặc “WA” có thể che giấu độ tinh khiết, hàm lượng crom, hình dạng hạt, chất kết dính, cấp độ cứng, cấu trúc và lịch sử sản xuất khác nhau. Những khác biệt đó có thể làm thay đổi độ bóng, nguy cơ cháy, tần suất sửa đá, khả năng giữ biên dạng và chi phí trên mỗi chi tiết tốt. So sánh màu mà không có đầy đủ ký hiệu đá không phải là so sánh thông số.

Cần chốt gì trước khi so sánh đá hồng và trắng

  • Màu là gợi ý của nhà sản xuất; ký hiệu và thông số đầy đủ mới quyết định đang so sánh điều gì.
  • Độ giòn là thuộc tính của hạt; cấp độ cứng là mức chất kết dính giữ hạt.
  • Cấp độ mềm hơn không phải cách sửa cho mọi trường hợp; nó có thể làm đá mòn nhanh hoặc mất biên dạng.
  • Dùng thử có kiểm soát với cùng tiêu chí chấp nhận; không chọn chỉ theo màu.

Bắt đầu từ ký hiệu đá mài, không phải từ màu

Ký hiệu đá mài là một bản thông số rút gọn. Nó thường cho biết loại hạt mài, cỡ hạt, cấp độ cứng, cấu trúc và chất kết dính. Màu chỉ là gợi ý của nhà sản xuất, không phải một phân loại được kiểm soát.

Ký hiệu cho biết gì

“PA” và “WA” là các ký hiệu hạt mài thường gặp, nhưng không phải một tiêu chuẩn toàn cầu duy nhất. PA của nhà sản xuất này có thể có hàm lượng crom, hình dạng hạt hoặc độ dai khác PA của nhà sản xuất khác. Ngay cả một mã như 57A cũng có thể mang nghĩa khác nhau ở các nhà sản xuất. Hãy yêu cầu loại hạt, cỡ hạt, cấp độ cứng, cấu trúc, chất kết dính, kích thước và dữ liệu kỹ thuật.

Ký hiệu không cho biết gì

Ký hiệu không cho biết đá có bị chai trên vật liệu của bạn hay không, dung dịch làm mát có đến được vùng tiếp xúc hay không, hoặc máy có đáp ứng được đá hay không. Nó cũng không tiết lộ chính xác thành phần hóa học đằng sau màu. Nếu ký hiệu bị mất hoặc không đọc được, hãy coi màu là manh mối ban đầu, không phải thông số.

Phía sản xuất

Trong sản xuất đá mài vitrified, đường cong kiểm soát nhiệt độ và quá trình chất kết dính có thể ảnh hưởng đến sự phát triển của chất kết dính và độ đồng đều của cấp độ cứng thành phẩm. Đường cong sản xuất đó không phải xu hướng nhiệt tại vùng mài. Hai đá mài cùng loại hạt PA nhưng khác chất kết dính, cấp độ cứng và lịch sử sản xuất không phải là cùng một đá.

Độ giòn là thuộc tính của hạt; cấp độ cứng là quyết định của chất kết dính

Độ giòn mô tả mức độ dễ vỡ của hạt mài dưới lực mài. Hạt giòn vỡ và tạo ra cạnh cắt mới. Hạt dai chống vỡ và lưu lại trong chất kết dính lâu hơn.

Hạt trắng thường vỡ dễ hơn

Oxit nhôm trắng thường giòn hơn trong hai loại. Nó thường được chọn khi đá cần tiếp tục cắt tự do và tránh nhiệt quá mức. Đánh đổi là hạt vỡ nhanh hơn và đá có thể mòn nhanh hơn. Hạt WA mịn trong cấp độ cứng vẫn có thể bị chai, và đá WA được sửa không đúng có thể cọ xát và gây cháy.

Hạt hồng thường chống vỡ lâu hơn

Oxit nhôm hồng thường dai hơn. Ở nhiều sản phẩm, PA là oxit nhôm trắng nung chảy có thêm oxit crom; công thức khác nhau theo nhà sản xuất. Hạt có thể giữ biên dạng và cạnh lâu hơn hạt trắng trong một đá tương đương, nhờ đó có thể giảm tần suất sửa đá hoặc cải thiện khả năng giữ biên dạng. Nhưng nếu chất kết dính quá cứng hoặc dung dịch làm mát không kiểm soát được nhiệt, hạt cùn có thể nằm lại quá lâu trong vùng cắt.

Cấp độ cứng có thể đảo ngược hành vi

Độ dai của hạt là thuộc tính của vật liệu mài. Cấp độ cứng của đá là mức chất kết dính giữ hạt. Hạt WA trong đá cứng có thể không rụng khi đã cùn; hạt PA trong đá mềm có thể rụng trước khi độ dai phát huy tác dụng. Cấp độ mềm hơn cũng không phải cách sửa cho mọi trường hợp: nó có thể làm đá mòn nhanh hơn, mất biên dạng hoặc thay đổi phản ứng mài. Chỉ dùng khi bằng chứng cho thấy hạt bị giữ lại quá mức.

Hành vi hạt mài: vỡ và giữ cạnh

So sánh khái niệm giữa hạt oxit nhôm trắng dễ vỡ hơn và hạt oxit nhôm hồng giữ được cạnh lâu hơn; màu sắc không quyết định hiệu suất của đá mài.

WA

Oxit nhôm trắng

Giòn hơn

  • hạt vỡ dễ hơn
  • tạo ra cạnh cắt mới
  • có xu hướng cắt nguội hơn
  • có thể mòn nhanh hơn hoặc mất biên dạng sớm hơn
  • lựa chọn phụ thuộc vào cấp độ cứng, chất kết dính, cấu trúc, dung dịch làm mát và vùng tiếp xúc.
PA

Oxit nhôm hồng

Thường dai hơn

  • thường là oxit nhôm trắng nung chảy có thêm oxit crom
  • chống vỡ lâu hơn
  • có thể giữ biên dạng và cạnh cắt lâu hơn
  • có thể cùn, bám phoi hoặc cháy nếu cấp độ cứng hoặc dung dịch làm mát không phù hợp
  • công thức khác nhau theo nhà sản xuất.
Đây không phải bảng xếp hạng chung. Độ dai của hạt và cấp độ cứng của đá là hai thuộc tính khác nhau. Hãy đọc đầy đủ ký hiệu đá và thử với cùng tiêu chí chấp nhận.

Khi nào oxit nhôm trắng phù hợp

WA thường là hướng đầu tiên khi vấn đề giới hạn là nhiệt hoặc chai bề mặt, sau khi đã kiểm tra sửa đá và dung dịch làm mát. Độ giòn của hạt giúp mặt đá tự đổi mới, nhờ đó lực cắt có thể thấp hơn và giảm nguy cơ cháy trên vật liệu nhạy nhiệt.

Thép đã tôi và thép dụng cụ nhạy nhiệt

WA thường được xem xét cho thép dụng cụ đã tôi, thép gió và nguyên công hoàn thiện nơi nguy cơ cháy và tính toàn vẹn bề mặt quan trọng. Đây có thể là điểm bắt đầu cho lượng dư nhỏ đến trung bình khi khả năng cắt tự do quan trọng hơn khả năng giữ biên dạng tối đa.

Vùng tiếp xúc rộng hoặc liên tục

Vùng tiếp xúc rộng hoặc liên tục tập trung nhiệt. Hạt cắt nguội hơn có thể có lợi, nhưng cấp độ cứng, cấu trúc, cấp dung dịch và tình trạng máy vẫn quyết định. WA không tự động tốt hơn cho độ bóng; cỡ hạt mịn trong cấp độ cứng vẫn có thể bị chai, và đá không được sửa sắc có thể cọ xát.

Khi WA có thể không phải hướng phù hợp

Nếu đá mòn quá nhanh hoặc mất biên dạng, hạt giòn hơn có thể làm vấn đề tệ hơn. Câu hỏi hữu ích là đá đang cùn trước khi rụng hạt, hay đang rụng hạt quá nhanh. Nếu đá bị chai và độ bóng trôi, WA có thể đáng xem xét sau khi kiểm tra cấp độ cứng và sửa đá.

Khi nào oxit nhôm hồng phù hợp

PA thường được xem xét khi đá cần giữ cạnh cắt hoặc biên dạng tốt hơn WA, nhưng nguyên công vẫn phù hợp với vật liệu mài thông thường thay vì CBN hoặc kim cương.

Thép độ bền kéo cao và thép dụng cụ

PA có thể đáng thử trên thép hợp kim có độ bền kéo cao hơn, thép dụng cụ và một số loại thép khuôn đã tôi sơ bộ, nơi mài mòn đá, tần suất sửa đá hoặc mất biên dạng là yếu tố chi phối. Độ dai của hạt có thể có lợi khi mài biên dạng hoặc mài định hình, nơi đá phải giữ hình dạng qua chu kỳ.

Khi tần suất sửa đá là yếu tố chi phối

Nếu đá WA hiện tại đạt độ bóng nhưng mòn hoặc phải sửa đá quá thường xuyên, PA có thể là ứng viên. Độ dai tăng thêm có thể cải thiện khả năng giữ biên dạng hoặc kéo dài khoảng sửa đá, nhưng chỉ khi cháy, độ bóng và kết quả kích thước vẫn nằm trong giới hạn chấp nhận.

Khi PA có thể không phải hướng phù hợp

Hạt dai trong đá cứng có thể làm tăng cọ xát và cháy. Đá hồng có thể bám phoi nếu cấu trúc quá kín hoặc dung dịch làm mát không làm sạch vùng tiếp xúc. PA không thay thế được việc sửa đá sắc, máy ổn định hoặc chọn đúng cỡ hạt. Không coi “hồng” là bảo đảm chính xác hoặc là loại hạt mài thô mặc định.

Chọn theo điều kiện mài trước khi chọn loại hạt

Ma trận lựa chọn bảy điều kiện, so sánh xu hướng của WA và PA cùng các yếu tố quy trình khác cần xem xét.

Ma trận lựa chọn bảy điều kiện, so sánh xu hướng của WA và PA cùng các yếu tố quy trình khác cần xem xét.
Điều kiện màiXu hướng WAXu hướng PACòn phụ thuộc vào
Thép dụng cụ đã tôi / thép gió, nhạy nhiệt, lượng dư nhỏ đến trung bìnhXu hướng PAĐáng xem xét khi giới hạn là giữ biên dạng hoặc cạnh cắtCòn phụ thuộc vàoCấp độ cứng, cỡ hạt, sửa đá, dung dịch làm mát, giới hạn cháy
Thép hợp kim / độ bền kéo cao, lượng dư trung bìnhXu hướng PAThường đáng xem xét khi tuổi thọ hoặc giữ biên dạng quyết định chi phíCòn phụ thuộc vàoVùng tiếp xúc, độ cứng vững của máy, dung dịch làm mát, độ bóng
Thép khuôn đã tôi sơ bộ, bề mặt chính xácXu hướng PAĐáng xem xét khi cần giữ biên dạng và khoảng sửa đáCòn phụ thuộc vàoĐộ bóng, dung sai, cấp độ cứng, sửa đá
Vùng tiếp xúc lớn / mặt phẳng rộngXu hướng PACó thể giữ biên dạng; nguy cơ nhiệt tăng nếu cấp độ cứng quá caoCòn phụ thuộc vàoChiều rộng tiếp xúc, cấp dung dịch, chạy không tải, máy
Vùng tiếp xúc nhỏ / mài định hìnhXu hướng PAThường được xem xét để giữ biên dạngCòn phụ thuộc vàoDung sai biên dạng, chất kết dính, cấp độ cứng, tình trạng dụng cụ sửa đá
Lượng dư lớnXu hướng PAMàu không phải biến chínhCòn phụ thuộc vàoCỡ hạt, cấu trúc, cấp độ cứng, công suất máy, dung dịch làm mát
Độ bóng cao / lượng dư nhỏXu hướng PAĐáng xem xét nếu giữ được độ bóng mà không cháyCòn phụ thuộc vàoCỡ hạt, cân bằng, sửa đá, máy, kiểm tra
Đây là xu hướng ban đầu, không phải khuyến nghị chọn đá. Đá PA hoặc WA phải được xác nhận bằng ký hiệu thực tế, lô chi tiết, máy, dung dịch làm mát, phương pháp sửa đá và tiêu chí chấp nhận.

Những yếu tố có thể quan trọng hơn màu

Trong quy trình mài thực tế, nhiều biến số có thể quan trọng hơn họ hạt mài. Đổi màu mà không kiểm tra quy trình thường chỉ tạo ra thay đổi tạm thời và một vấn đề mới.

Chất kết dính, cấp độ cứng, cỡ hạt và cấu trúc

Đá vitrified cứng với bất kỳ loại hạt nào cũng có thể gây cháy. Đá mềm với bất kỳ loại hạt nào cũng có thể mòn nhanh. Cỡ hạt có thể thay đổi lượng dư và độ bóng nhiều hơn khác biệt PA/WA, và cấu trúc kín có thể hạn chế thoát phoi và dung dịch làm mát. Hãy đánh giá đá như một hệ thống, không phải một mẫu màu.

Sửa đá, dung dịch làm mát và máy

Dụng cụ sửa đá cùn, chiều sâu sửa sai hoặc cách sửa làm kín mặt đá có thể khiến bất kỳ loại hạt nào cũng cắt nóng. Nếu dung dịch không đến được vùng tiếp xúc, khác biệt hạt mài chỉ là thứ yếu. Tình trạng trục chính, độ cứng vững, cân bằng, độ đảo, gá chi tiết và lắp đá có thể chi phối độ bóng và rung động.

Vùng tiếp xúc, lượng dư và tiêu chí chấp nhận

Vùng tiếp xúc rộng, cắt gián đoạn hoặc lượng dư lớn có thể thay đổi nhiệt và mài mòn đá nhiều hơn họ hạt mài. Phải xác định độ bóng, dung sai, điều kiện cạnh và phương pháp kiểm tra trước khi thay đá. Nếu đá đang cháy, hãy bắt đầu từ mặt đá, sửa đá, dung dịch làm mát, cấp độ cứng và điều kiện tiếp xúc.

Đọc dấu hiệu lỗi trước khi đổi màu

Cùng một khuyết điểm bề mặt có thể đến từ hạt mài, chất kết dính, sửa đá, dung dịch làm mát hoặc máy. Dùng triệu chứng để quyết định kiểm tra gì trước. Bảng dưới đây là hướng dẫn chẩn đoán, không phải bảng chọn màu.

Cháy, bám phoi và chai bề mặt

Cháy có thể đến từ cấp độ cứng cao, sửa đá cùn, cấp dung dịch kém, vùng tiếp xúc quá lớn hoặc chu kỳ tạo nhiều nhiệt hơn khả năng hấp thụ của chi tiết. Bám phoi thường liên quan đến thoát phoi, cấu trúc hoặc độ tương thích vật liệu; oxit nhôm nói chung không phù hợp với vật liệu dẻo không chứa sắt. Chai bề mặt liên quan đến việc giữ hạt và sửa đá. Màu là giả thuyết, không phải chẩn đoán.

Trôi kích thước và mài mòn nhanh

Trôi kích thước có thể đến từ giãn nở nhiệt, mài mòn đá, sửa đá hoặc độ lặp lại của máy. Mài mòn nhanh có thể đến từ cấp độ cứng quá mềm, sửa đá quá mạnh, lượng dư lớn hoặc hạt giòn rụng quá nhanh. Hạt PA dai hơn có thể che lấp lỗi cấp độ hoặc thông số; hãy xử lý quy trình trước khi coi màu là nguyên nhân.

Độ bóng kém và rung động

Độ bóng và rung động thường bị chi phối bởi cỡ hạt, cân bằng, sửa đá, độ cứng vững của máy và lắp đá. Đổi từ WA sang PA sẽ không sửa được đá mất cân bằng hoặc gá lắp yếu. Hãy kiểm tra máy và sửa đá trước khi dành một lần thử cho hạt mài.

Đọc dấu hiệu lỗi trước khi đổi màu

Cùng một khuyết điểm bề mặt có thể đến từ hạt mài, chất kết dính, sửa đá, dung dịch làm mát hoặc máy. Dùng triệu chứng để quyết định kiểm tra gì trước.

Đọc dấu hiệu lỗi trước khi đổi màu
Hiện tượngBằng chứng cần kiểm tra trướcCó thể gợi ýPA/WA có thể phù hợp ở đâuLưu ý
Cháy, đổi màu xanh hoặc vết nhiệtMặt đá, chất lượng sửa đá, cấp dung dịch, cấp độ cứng, vùng tiếp xúc, chu kỳNhiệt vào chi tiết nhanh hơn khả năng thoát nhiệtWA có thể cắt nguội hơn; PA có thể giữ biên dạng nhưng tăng cọ xátCấp độ mềm hơn hoặc dung dịch tốt hơn có thể quan trọng hơn màu
Bám phoi hoặc lỗ xốp bị bítVật liệu, khả năng thoát phoi, cấu trúc, dung dịchPhoi không thoát khỏi vùng tiếp xúcKhông màu nào giải quyết bám phoi trên vật liệu dẻo không chứa sắtKiểm tra họ hạt mài và cấu trúc trước khi đổi PA/WA
Chai hoặc mất độ sắcMặt đá bóng, phản ứng sau sửa đá, cấp độ cứng, xu hướng độ bóngHạt cùn hoặc bị giữ quá lâuWA có thể tự làm sắc tốt hơn; PA có thể giữ cạnh cùnKiểm tra cấp độ cứng và sửa đá trước
Trôi kích thước hoặc cônGiãn nở nhiệt, mài mòn đá, sửa đá, độ lặp lại của máyQuy trình đang thay đổi trong chu kỳMàu là thứ yếuXử lý quy trình trước khi thử hạt
Đá mòn quá nhanhCấp độ cứng, mức độ sửa đá, lượng dư, vùng tiếp xúc, tốc độ đáĐá rụng hạt quá nhanhPA có thể giữ biên dạng lâu hơn; WA có thể mòn nhanh hơnHạt dai hơn có thể che lấp lỗi cấp độ hoặc thông số
Độ bóng kém hoặc rungCỡ hạt, cân bằng, sửa đá, độ cứng vững, lắp đáĐá không cắt sạch hoặc hệ thống rungMàu không phải biến chínhKiểm tra máy và sửa đá trước khi đổi PA/WA

Cháy, đổi màu xanh hoặc vết nhiệt

Bằng chứng cần kiểm tra trước
Mặt đá, chất lượng sửa đá, cấp dung dịch, cấp độ cứng, vùng tiếp xúc, chu kỳ
Có thể gợi ý
Nhiệt vào chi tiết nhanh hơn khả năng thoát nhiệt
PA/WA có thể phù hợp ở đâu
WA có thể cắt nguội hơn; PA có thể giữ biên dạng nhưng tăng cọ xát
Lưu ý
Cấp độ mềm hơn hoặc dung dịch tốt hơn có thể quan trọng hơn màu

Bám phoi hoặc lỗ xốp bị bít

Bằng chứng cần kiểm tra trước
Vật liệu, khả năng thoát phoi, cấu trúc, dung dịch
Có thể gợi ý
Phoi không thoát khỏi vùng tiếp xúc
PA/WA có thể phù hợp ở đâu
Không màu nào giải quyết bám phoi trên vật liệu dẻo không chứa sắt
Lưu ý
Kiểm tra họ hạt mài và cấu trúc trước khi đổi PA/WA

Chai hoặc mất độ sắc

Bằng chứng cần kiểm tra trước
Mặt đá bóng, phản ứng sau sửa đá, cấp độ cứng, xu hướng độ bóng
Có thể gợi ý
Hạt cùn hoặc bị giữ quá lâu
PA/WA có thể phù hợp ở đâu
WA có thể tự làm sắc tốt hơn; PA có thể giữ cạnh cùn
Lưu ý
Kiểm tra cấp độ cứng và sửa đá trước

Trôi kích thước hoặc côn

Bằng chứng cần kiểm tra trước
Giãn nở nhiệt, mài mòn đá, sửa đá, độ lặp lại của máy
Có thể gợi ý
Quy trình đang thay đổi trong chu kỳ
PA/WA có thể phù hợp ở đâu
Màu là thứ yếu
Lưu ý
Xử lý quy trình trước khi thử hạt

Đá mòn quá nhanh

Bằng chứng cần kiểm tra trước
Cấp độ cứng, mức độ sửa đá, lượng dư, vùng tiếp xúc, tốc độ đá
Có thể gợi ý
Đá rụng hạt quá nhanh
PA/WA có thể phù hợp ở đâu
PA có thể giữ biên dạng lâu hơn; WA có thể mòn nhanh hơn
Lưu ý
Hạt dai hơn có thể che lấp lỗi cấp độ hoặc thông số

Độ bóng kém hoặc rung

Bằng chứng cần kiểm tra trước
Cỡ hạt, cân bằng, sửa đá, độ cứng vững, lắp đá
Có thể gợi ý
Đá không cắt sạch hoặc hệ thống rung
PA/WA có thể phù hợp ở đâu
Màu không phải biến chính
Lưu ý
Kiểm tra máy và sửa đá trước khi đổi PA/WA

Sau sửa đá: tự làm mới, giữ cạnh và rủi ro cuối chu kỳ

Minh họa khái niệm ba giai đoạn về hành vi của đá oxit nhôm trắng và hồng sau sửa đá, cho thấy mài mòn, giữ biên dạng và nguy cơ nhiệt phụ thuộc vào toàn bộ thông số đá chứ không chỉ màu.

Chỉ là hành vi khái niệm

Vừa sửa đá

WA
PA

Cả hai đá đều sắc; khác biệt còn nhỏ.

Cắt ổn định

WA
PA

WA có thể tự làm mới mặt đá tốt hơn; PA có thể giữ biên dạng hoặc cạnh lâu hơn.

Cuối khoảng sửa

WA
PA

WA có thể mòn hoặc mất biên dạng; PA có thể cùn, bám phoi hoặc cháy nếu cấp độ cứng hoặc dung dịch làm mát sai.

Các đường cùng chiều dài dùng để nhận biết WA và PA; không phải giá trị đo.

Chỉ là hành vi khái niệm. Kết quả thực tế phụ thuộc vào cấp độ cứng, chất kết dính, cấu trúc, cỡ hạt, máy, dung dịch làm mát, sửa đá và vật liệu. Không dùng biểu đồ này làm khuyến nghị khoảng sửa đá.

Thử PA/WA công bằng

So sánh màu chỉ có ích khi các phần còn lại của quy trình được giữ ổn định. Mục tiêu không phải chứng minh một màu thắng, mà là biết liệu một đá PA cụ thể có cải thiện kết quả được chấp nhận hoặc chi phí trên mỗi chi tiết tốt so với đá WA hiện tại hay không.

Xác định quyết định và tiêu chí chấp nhận

Ghi rõ độ bóng và phương pháp đo, dung sai kích thước và biên dạng, không có cháy, nứt, rung hoặc hư cạnh, số chi tiết tốt tối thiểu hoặc thời gian sản xuất tối thiểu, thời gian sửa đá hoặc mài mòn đá tối đa có thể chấp nhận, và chi phí trên mỗi chi tiết tốt cần cải thiện. Không dùng “trông đẹp hơn” làm tiêu chí chấp nhận.

Ghi đá nền và giữ quy trình ổn định

Ghi ký hiệu đá hiện tại, kích thước đo được, loại hạt, cỡ hạt, cấp độ cứng, cấu trúc, chất kết dính và nhà sản xuất. Ghi thêm lô chi tiết, vật liệu, độ cứng và nhiệt luyện, máy, tình trạng trục chính, loại và cách cấp dung dịch làm mát, dụng cụ và phương pháp sửa đá, thời gian chu kỳ và vấn đề hiện tại. Dùng cùng máy, lô, dung dịch, phương pháp sửa đá, kích thước đá và tiêu chí chấp nhận cho cả hai đá. Trước khi lắp, xác nhận tốc độ vận hành tối đa ghi trên đá, mặt bích và che chắn.

Đo những gì quyết định cần

Ghi chi tiết tốt, số bắt đầu, phế và làm lại; thời gian chu kỳ; số lần, thời gian, dụng cụ và lý do sửa đá; mài mòn đá theo đường kính, chiều rộng, khối lượng hoặc biên dạng; độ nhám bề mặt và kết quả kích thước; cháy, rung, điều kiện cạnh và ảnh mặt đá; ghi chú vận hành. Dùng cùng phương pháp đo và cùng công đoạn kiểm tra cho cả hai đá.

So sánh chi phí và đặt điều kiện dừng

Đá PA có thể có giá mỗi chiếc cao hơn nhưng vẫn rẻ hơn trên mỗi chi tiết tốt nếu giảm sửa đá, thay đá, thời gian chu kỳ hoặc phế phẩm. Dùng phương pháp chi phí trên mỗi chi tiết tốt thay vì so sánh giá đá. Dừng thử nếu có cháy, rung, mất độ bóng, sai kích thước hoặc điều kiện không an toàn. Chỉ chấp nhận đá ứng viên khi đạt tiêu chí chấp nhận và cải thiện chi phí hoặc một giới hạn quy trình đã xác định; nếu không, giữ đá nền hoặc tách một biến và thử lại.

Thử PA / WA có kiểm soát

Quy trình quyết định thử nghiệm có kiểm soát để so sánh đá oxit nhôm hồng và trắng trong cùng tiêu chí chấp nhận, bao gồm điều kiện dừng.

  1. Xác định tiêu chí: độ bóng, dung sai, cháy, biên dạng, chi phí mỗi chi tiết tốt.

  2. Ghi đá nền: ký hiệu, chi tiết, máy, dung dịch làm mát và sửa đá.

  3. Giữ cố định lô, máy, dung dịch, sửa đá và tiêu chí chấp nhận.

  4. Chạy thử: chi tiết tốt, sửa đá, mài mòn, Ra, kích thước, cháy, ảnh.

  5. So sánh chi phí mỗi chi tiết tốt, không chỉ giá đá.

  6. Quyết định: chấp nhận, giữ đá nền hoặc tách một biến và thử lại.

Điều kiện dừng — áp dụng trong suốt thử nghiệm

Quay lại cùng tiêu chí chấp nhận
Nếu thay đổi cấp độ cứng hoặc chất kết dính, hãy ghi là so sánh hệ thống; không quy kết quả chỉ cho màu.

Cần ghi gì

Hồ sơ thử nghiệm: cần ghi gì

Dùng cùng một hồ sơ cho giai đoạn nền và giai đoạn thử. So sánh chỉ hữu ích bằng dữ liệu đếm và đo phía sau.

1. Ký hiệu và kích thước đá đo được — loại hạt, cỡ hạt, cấp độ cứng, cấu trúc, chất kết dính và nhà sản xuất

2. Lô chi tiết, vật liệu, độ cứng và nhiệt luyện

3. Chi tiết tốt, số bắt đầu, phế, làm lại và giá trị tại công đoạn mài

4. Thời gian chu kỳ và thời gian xếp/dỡ nếu có

5. Số lần sửa, thời gian, dụng cụ, phương pháp và lý do

6. Mài mòn đá — đường kính, chiều rộng, khối lượng hoặc biên dạng

7. Độ nhám bề mặt, kết quả kích thước và phương pháp kiểm tra

8. Cháy, rung, điều kiện cạnh và ảnh mặt đá

9. Ghi chú vận hành — bám phoi, tiếng ồn, tia lửa, lắp đá hoặc xử lý

Thông tin cần gửi

Gửi thông tin để xem xét PA/WA

Gửi ký hiệu đá, chi tiết, máy, dung dịch làm mát, thực hành sửa đá, yêu cầu độ bóng và vấn đề hiện tại. Ảnh mặt đá, chi tiết và điểm cấp dung dịch rất hữu ích. Ghi rõ giá trị chưa biết thay vì điền bằng giả định.

  • Vật liệu, mác, độ cứng và nhiệt luyện của chi tiết

  • Ký hiệu và kích thước đá hiện tại

    loại hạt, cỡ hạt, cấp độ cứng, cấu trúc và chất kết dính

  • Máy, trục chính, tốc độ đá và tình trạng lắp đá

  • Loại dung dịch làm mát, cách cấp, lọc và vị trí vòi

  • Dụng cụ sửa đá, phương pháp, tần suất và lý do sửa

  • Độ bóng, dung sai, biên dạng và phương pháp kiểm tra yêu cầu

  • Vấn đề hiện tại

    cháy, bám phoi, chai, mòn đá, trôi kích thước, rung hoặc độ bóng kém

  • Số lượng thử và tiêu chí chấp nhận sẽ dùng

Chưa chắc đá hồng hay trắng phù hợp với ứng dụng của bạn?

Gửi vật liệu và độ cứng chi tiết, ký hiệu và kích thước đá hiện tại, máy, dung dịch làm mát, thực hành sửa đá, yêu cầu độ bóng và vấn đề mài hiện tại. Chúng tôi có thể xem xét liệu có đáng thử PA hoặc WA và cần ghi những gì để kết quả so sánh được. Youlin Abrasive cung cấp đá mài và dụng cụ mài; chúng tôi không cung cấp máy, phôi hoặc dịch vụ gia công.

Gửi thông tin mài →

Câu hỏi thường gặp

Câu hỏi về đá mài oxit nhôm hồng và trắng

Câu trả lời ngắn cho người mua và kỹ sư đang so sánh màu hạt, cấp độ cứng và kết quả thử.

Đá oxit nhôm hồng có luôn tốt hơn đá trắng không?

Không. Hạt hồng thường dai hơn, nhưng kết quả phụ thuộc vào chất kết dính, cấp độ cứng, cấu trúc, cỡ hạt, máy, dung dịch làm mát và vật liệu. PA có thể tốt hơn khi giới hạn là giữ biên dạng hoặc khoảng sửa đá; WA có thể tốt hơn khi giới hạn là cắt nguội và kiểm soát cháy.

Màu có cho biết chính xác loại hạt không?

Không đáng tin. Màu là gợi ý của nhà sản xuất, không phải thông số. Công thức, độ tinh khiết, hàm lượng crom, hình dạng hạt và quá trình sản xuất đều khác nhau. Hãy đọc ký hiệu và yêu cầu loại hạt, cỡ hạt, cấp độ cứng, cấu trúc và chất kết dính.

PA có cứng hơn WA không?

Hai loại hạt có thể có độ cứng tương đương, nhưng PA thường dai hơn. Độ cứng của đá là thuộc tính riêng: nó mô tả mức chất kết dính giữ hạt. Đá PA mềm có thể rụng hạt nhanh; đá WA cứng có thể giữ hạt cùn.

Loại nào tốt hơn cho thép đã tôi?

Cả hai đều có thể được xem xét. WA thường là điểm bắt đầu cho thép đã tôi nhạy nhiệt và mài nhẹ đến trung bình; PA có thể đáng thử khi đá mất biên dạng hoặc phải sửa quá thường xuyên. Cấp độ cứng, lượng dư, vùng tiếp xúc, độ bóng, dung dịch làm mát và tình trạng máy vẫn quyết định. Với thép đã tôi sản lượng cao, CBN cũng có thể cần được so sánh chi phí.

Có thể dùng PA hoặc WA cho thép không gỉ hoặc nhôm không?

Cả hai là hạt oxit nhôm thông thường, chủ yếu dùng cho vật liệu chứa sắt. Thép không gỉ có thể mài bằng cả hai, nhưng nhiệt, bám phoi và kiểm soát dung dịch làm mát trở nên quan trọng. Nhôm, đồng và vật liệu dẻo không chứa sắt khác thường làm bám phoi đá oxit nhôm; có thể cần họ hạt mài khác.

Làm sao so sánh chi phí hai loại đá?

So sánh chi phí trên mỗi chi tiết tốt, không chỉ giá mỗi đá. Gồm tiêu thụ đá, thời gian và vật tư sửa đá, thay đá, thời gian chu kỳ và phế phẩm hoặc làm lại. Hướng dẫn chi phí đá mài trên mỗi chi tiết trình bày cách tính và giới hạn chi phí.