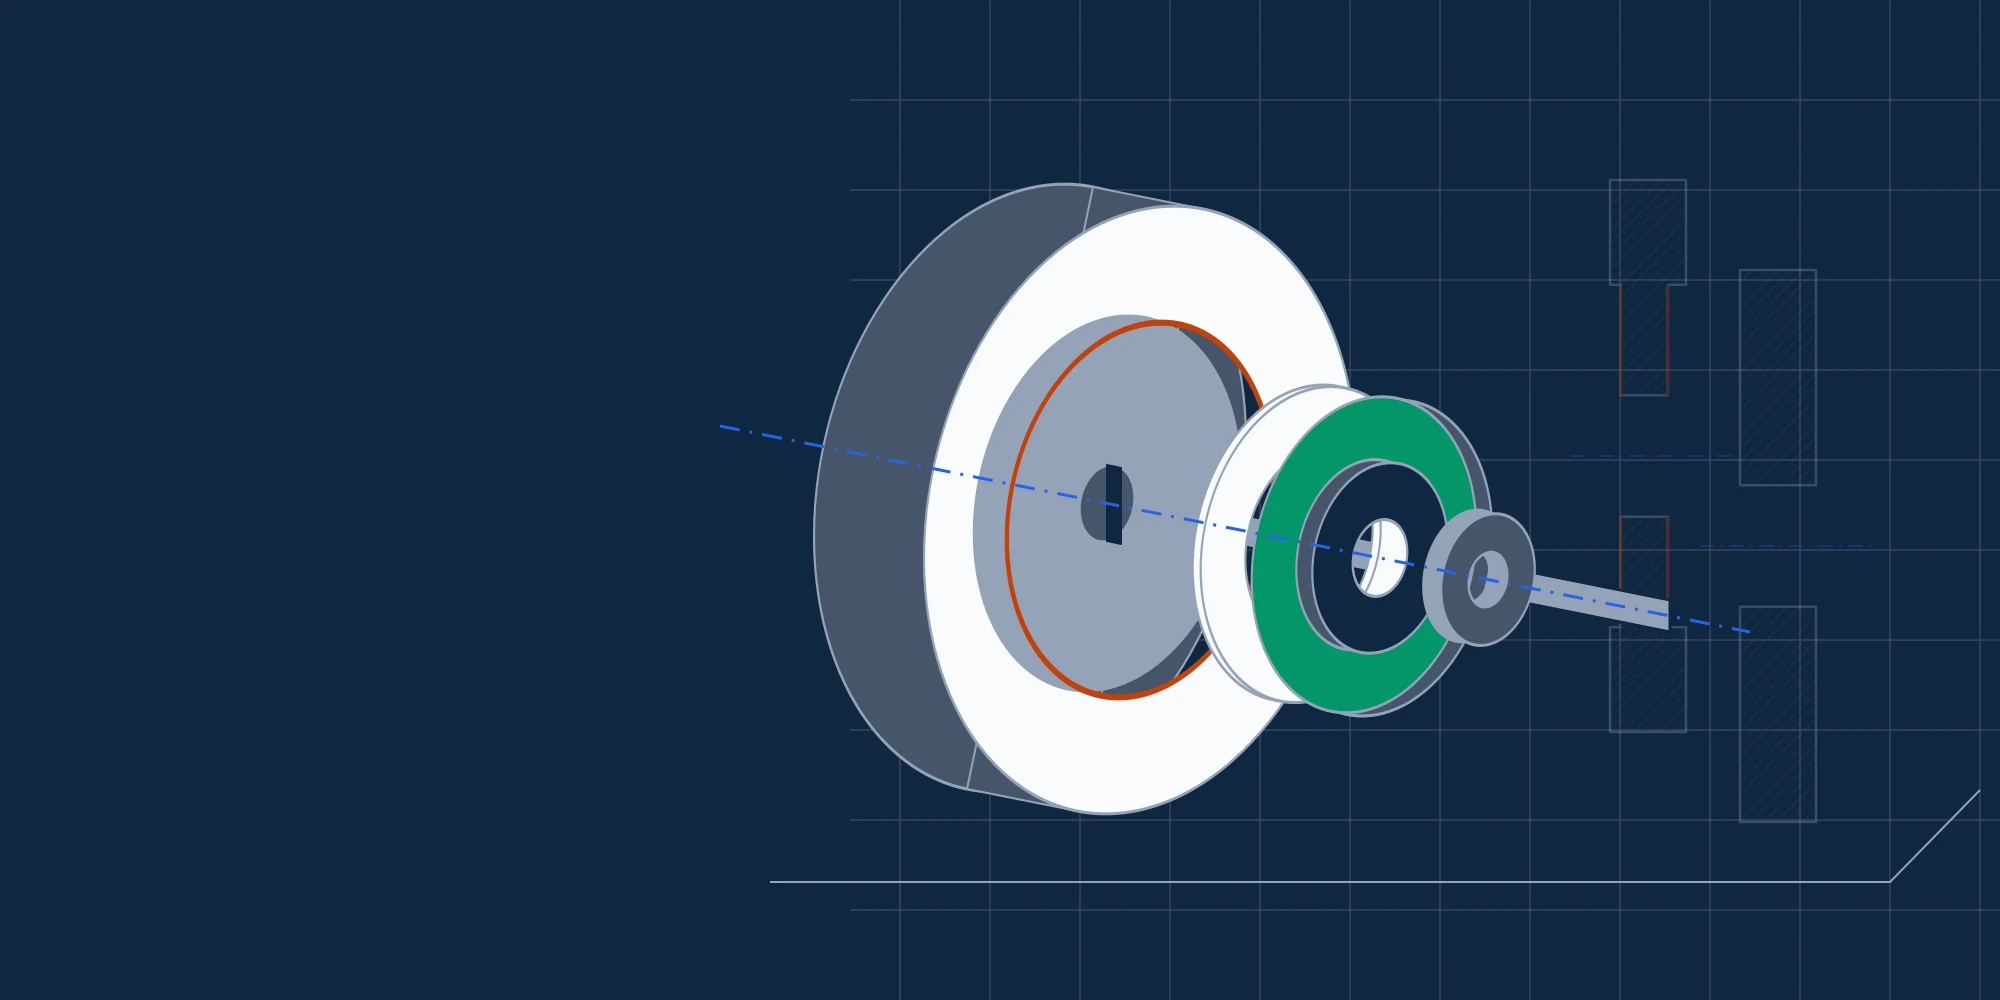
รูปร่างล้อเจียรสั่งทำ: Type 1, Type 5 และ Type 7 ต่างกันอย่างไร

องค์ความรู้เรื่องล้อเจียร

รูปร่างล้อเจียรสั่งทำ: Type 1, Type 5 และ Type 7 ต่างกันอย่างไร

รูปทรงล้อเจียรสั่งทำเป็นการตัดสินใจเรื่องการติดตั้งก่อนเป็นการตัดสินใจเรื่องสมรรถนะ Type 1, Type 5 และ Type 7 ต่างมีผิวเจียรที่ขอบนอก แต่แตกต่างกันที่บริเวณรอบรูเจาะ: ไม่มีส่วนเว้า เว้าด้านเดียว หรือเว้าสองด้าน ความแตกต่างนี้กำหนดช่องว่างของหน้าแปลน ทิศทางการติดตั้ง และล้อเจียรจะติดตั้งบนเครื่องได้อย่างปลอดภัยหรือไม่

Type 1: ตัวล้อตรง สองด้านเรียบ ไม่มีส่วนเว้า
Type 5: ด้านหนึ่งเรียบ อีกด้านเว้ารอบรูเจาะ
Type 7: ทั้งสองด้านเว้ารอบรูเจาะ
เส้นผ่านศูนย์กลางนอก ความหนา และรูเจาะเท่ากันไม่ได้ทำให้ทั้งสามชนิดใช้แทนกันได้

ภาพรวม

คำตอบสั้น: ยืนยันหน้าสัมผัสการติดตั้ง ไม่ใช่แค่เส้นรอบนอก

Type 1, Type 5 และ Type 7 เป็นรูปทรงตัวล้อเจียรอะบราซีฟทั่วไปที่ใช้ตัวประสาน สำหรับงานเจียรรอบนอก ตามระบบชื่อรูปทรงของ ISO Type 1 คือล้อเจียรตรง Type 5 คือล้อเจียรเว้าด้านเดียว และ Type 7 คือล้อเจียรเว้าสองด้าน ส่วนเว้าเป็นร่องลดระดับรอบรูเจาะบนหน้าด้านข้าง ไม่ใช่ผิวเจียร และไม่เปลี่ยนเส้นผ่านศูนย์กลางนอกหรือพื้นผิวทำงานที่ขอบนอก

ส่วนเว้ามีไว้ให้หน้าแปลน น็อต หรือไหล่สปินเดิลมีช่องว่างขณะที่หน้าแปลนยังคงนั่งบนวงแหวนแบนที่กำหนด ล้อเจียร Type 5 ใช้เมื่อต้องการช่องว่างด้านเดียว ล้อเจียร Type 7 ให้ช่องว่างทั้งสองด้าน จึงมักเกี่ยวข้องกับล้อเจียรที่กว้างกว่าซึ่งติดตั้งระหว่างหน้าแปลน เส้นผ่านศูนย์กลางส่วนเว้า P และความลึก F — รวมถึง G ที่ด้านที่สองของ Type 7 — เป็นส่วนหนึ่งของรูปทรงล้อเจียรและต้องแสดงในแบบงาน

รูปทรงไม่ได้เลือกชนิดอะบราซีฟ ขนาดเม็ด ความแข็ง โครงสร้าง หรือตัวประสานด้วยตัวเอง ล้อเจียร Type 1 และ Type 7 ที่มีขนาดเดียวกันอาจผลิตด้วยข้อมูลจำเพาะต่างกัน และรูปทรงเดียวกันอาจทำงานต่างกันเมื่อวัสดุ พื้นที่สัมผัส น้ำหล่อเย็น วิธีแต่งล้อ หรือเครื่องจักรเปลี่ยนไป รูปทรงตอบคำถามเรื่องความพอดีและช่องว่าง ส่วนข้อมูลจำเพาะตอบคำถามเรื่องพฤติกรรมการเจียร ทั้งสองส่วนต้องตรวจสอบร่วมกัน

ผลลัพธ์ที่เป็นประโยชน์จากหน้านี้คือบันทึกรูปทรงที่ครบถ้วน ยืนยันหมายเลขชนิด หน้าทำงาน ด้านที่มีส่วนเว้า D, T, H, P, F และ G หน้าสัมผัสของหน้าแปลนและฝาครอบ ความพอดีของรูเจาะ เครื่องหมายบนล้อเจียร และความเร็วสูงสุดของเครื่อง ภาพถ่ายเป็นหลักฐานที่มีประโยชน์ แต่ใช้แทนแบบงานที่มีขนาดกำกับหรือการวัดที่ตรวจสอบแล้วไม่ได้

สิ่งที่ต้องกำหนดก่อนเลือกรูปทรง

  • เริ่มจากล้อเจียรเดิม เครื่องจักร หน้าแปลน และฝาครอบ ไม่ใช่เริ่มจากชื่อรูปทรง
  • ส่วนเว้าเป็นลักษณะช่องว่างรอบรูเจาะ ไม่ใช่ร่องน้ำหล่อเย็นและไม่ใช่ผิวเจียรที่สอง
  • เขียนหมายเลขชนิดและขนาดส่วนเว้าทั้งหมดลงในแบบงาน D × T × H ไม่เพียงพอสำหรับ Type 5 และ Type 7
  • จับคู่หน้าทำงานและด้านที่มีส่วนเว้ากับสปินเดิล หน้าแปลน และน็อตก่อนสั่งซื้อ
  • ล้อเจียรที่ใส่ได้ไม่ได้แปลว่าปลอดภัย ต้องตรวจสอบความเร็วใช้งานสูงสุด ความพอดีรูเจาะ การสัมผัสของหน้าแปลน สมดุล และช่องว่างฝาครอบ

Type 1, Type 5 และ Type 7: แต่ละรูปทรงคืออะไรจริง ๆ

หมายเลขชนิดทั้งสามอธิบายโปรไฟล์ด้านข้างของล้อเจียรที่เจียรด้วยขอบนอก ไม่ได้อธิบายอะบราซีฟหรือตัวประสาน และไม่ใช่ระดับคุณภาพ

Type 1 — ล้อเจียรตรง

ล้อเจียรตรงมีโปรไฟล์ด้านข้างเรียบ ไม่มีส่วนเว้ารอบรูเจาะ ขนาดพื้นฐานคือเส้นผ่านศูนย์กลางนอก D ความหนา T และรูเจาะ H เมื่อหน้าแปลนทั้งสองสัมผัสด้านเรียบได้ถูกต้อง นี่คือตัวล้อที่ติดตั้งง่ายที่สุดและอธิบายรูปทรงได้ง่ายที่สุด Type 1 ครอบคลุมงานเจียรระนาบ ทรงกระบอก และงานเครื่องมือหลายประเภท แต่ชื่อชนิดเพียงอย่างเดียวไม่ได้ยืนยันว่าล้อเจียรหนึ่งเหมาะกับเครื่องหนึ่ง

Type 5 — ล้อเจียรเว้าด้านเดียว

ล้อเจียร Type 5 มีด้านเรียบหนึ่งด้านและด้านที่เว้ารอบรูเจาะหนึ่งด้าน ส่วนเว้ามีเส้นผ่านศูนย์กลาง P และความลึก F ให้ช่องว่างสำหรับหน้าแปลน น็อต หรือไหล่สปินเดิล เพื่อให้ติดตั้งล้อเจียรที่กว้างขึ้นได้เมื่อความหนาที่ติดตั้งได้น้อยกว่าความหนารวมของล้อ ต้องยืนยันว่าด้านใดเว้าและด้านใดเป็นผิวเจียรจากแบบงานและการจัดวางเครื่องจักร

Type 7 — ล้อเจียรเว้าสองด้าน

ล้อเจียร Type 7 เว้ารอบรูเจาะทั้งสองด้าน ความลึกทั้งสองมักเรียกว่า F และ G และต้องยืนยันแยกกัน ตัวล้อนี้ให้ช่องว่างหน้าแปลนทั้งสองด้านและมักใช้กับล้อเจียรที่กว้างกว่าซึ่งติดตั้งระหว่างหน้าแปลน เป็นรูปทรงการติดตั้งที่ต่างจาก Type 5 ไม่ใช่ Type 5 ที่เพิ่มร่องอีกหนึ่งร่อง

ส่วนเว้าไม่ได้ใช้เจียร

ส่วนเว้าเป็นร่องลดระดับบนหน้าด้านข้างใกล้รูเจาะ ไม่ได้กลายเป็นผิวทำงานที่ขอบนอกและไม่ได้สร้างคมตัด ในการเจียรด้วยขอบนอกตามปกติ พื้นผิวทรงกระบอกด้านนอกยังคงเป็นผิวเจียร การเจียรด้านข้างหรือหน้าเจียรต้องใช้ล้อเจียรชนิดอื่นและตรวจสอบการใช้งานแยกต่างหาก

คำว่าเว้าไม่เหมือน relieved จาน หรือถ้วย

ล้อเจียรแบบมีส่วนเว้า (Type 5 และ Type 7) ไม่ควรสับสนกับล้อเจียรแบบ relieved (ลดเนื้อ), ล้อเจียรจาน, ล้อเจียรถ้วย หรือกลุ่มรูปทรงอื่น ภาพถ่ายที่คล้ายกันอาจซ่อนโปรไฟล์ด้านข้าง หน้าทำงาน หรือหน้าสัมผัสการติดตั้งที่ต่างกัน หมายเลขชนิด ภาพตัด และหน้าทำงานต้องสอดคล้องกัน

เปรียบเทียบภาพตัดของล้อเจียรตรง Type 1 ล้อเจียรเว้าด้านเดียว Type 5 และล้อเจียรเว้าสองด้าน Type 7
ส่วนเว้าเป็นลักษณะช่องว่างรอบรูเจาะ ขอบนอกยังคงเป็นผิวเจียร

เว้าด้านเดียวเทียบกับเว้าสองด้าน: อะไรเปลี่ยนและอะไรไม่เปลี่ยน

เว้าด้านเดียวและเว้าสองด้านอธิบายตำแหน่งที่ให้ช่องว่าง ไม่ได้อธิบายคุณภาพ ความแข็งแกร่ง พฤติกรรมการตัด หรือความแม่นยำของล้อเจียรโดยอัตโนมัติ

เว้าด้านเดียวให้ช่องว่างด้านเดียว

เลือก Type 5 เมื่อหน้าแปลน น็อต หรือไหล่สปินเดิลต้องการพื้นที่ด้านหนึ่ง ขณะที่ด้านตรงข้ามมีผิวเรียบหรือเป็นตำแหน่งเจียร ต้องติดตั้งให้ถูกทิศ: วางส่วนเว้าผิดด้านอาจสูญเสียช่องว่างที่ต้องการหรือเปลี่ยนการนั่งของหน้าแปลน

เว้าสองด้านให้ช่องว่างทั้งสองด้าน

เลือก Type 7 เมื่อหน้าแปลนหรืออุปกรณ์ติดตั้งทั้งสองด้านต้องการช่องว่าง ช่วยให้ติดตั้งล้อเจียรกว้างระหว่างหน้าแปลนโดยแต่ละหน้าแปลนนั่งบนที่นั่งที่กำหนดในส่วนเว้า ไม่ใช่บนหน้าด้านข้างทั้งหมด F และ G อาจเท่ากันหรือต่างกันตามแบบงาน ห้ามสันนิษฐานว่าสมมาตร

เส้นผ่านศูนย์กลางและความลึกส่วนเว้าต้องจับคู่กัน

ส่วนเว้าที่กว้างพอแต่ตื้นเกินไปอาจไม่ให้ช่องว่างแก่หน้าแปลนหรือน็อต ส่วนเว้าที่ลึกพอแต่เส้นผ่านศูนย์กลางเล็กเกินไปอาจรับหน้าแปลนไม่ได้ หน้าแปลนต้องนั่งบนวงแหวนที่ต้องการโดยไม่ชนก้นส่วนเว้า และส่วนเว้าต้องไม่เหลือส่วนกลางที่บางเกินไป

ต้องระบุหน้าทำงานและด้านที่มีส่วนเว้า

ภาพด้านข้างอาจดูสมมาตรขณะที่ล้อเจียรไม่สมมาตร ทำเครื่องหมายผิวเจียร หน้าติดตั้ง ด้านหรือด้านที่มีส่วนเว้า และทิศทางการหมุนเมื่อเครื่องกำหนด สำหรับ Type 7 ให้ทำเครื่องหมาย F และ G และระบุว่าค่าใดอยู่ด้านใด

ไม่ควรเลือกเว้าสองด้านเพียงเพราะดูแข็งแรงกว่า

Type 7 ไม่ใช่การอัปเกรดสากลเหนือ Type 5 หรือ Type 1 แต่แก้ปัญหาช่องว่างสองด้าน หากเครื่องมีหน้าแปลนเรียบด้านหนึ่งและไม่ต้องมีร่องลดระดับที่นั่น ส่วนเว้าเพิ่มอาจเพิ่มความซับซ้อนในการผลิตโดยไม่ได้แก้ข้อจำกัดการติดตั้งจริง รูปทรงที่ถูกต้องคือรูปทรงที่ตรงกับหน้าสัมผัสที่ตรวจสอบแล้ว

ช่องว่างติดตั้ง รูปทรงหน้าแปลน และความพอดีรูเจาะ

แบบงานล้อเจียรและหน้าสัมผัสเครื่องจักรต้องตรวจร่วมกัน ล้อเจียรอาจมีขนาดถูกต้องเมื่อพิจารณาลำพัง แต่ยังติดตั้งบนสปินเดิลหนึ่งไม่ถูกต้อง

พื้นที่สัมผัสของหน้าแปลน

หน้าแปลนต้องนั่งบนวงแหวนแบนและสะอาดของล้อเจียร สำหรับ Type 1 โดยทั่วไปคือหน้าด้านข้างเรียบ สำหรับ Type 5 และ Type 7 หน้าแปลนอาจนั่งภายในส่วนเว้า ตรวจเส้นผ่านศูนย์กลางนอกของหน้าแปลน เส้นผ่านศูนย์กลางส่วนเว้า P และความกว้างวงแหวนสัมผัส แทนการถือว่าพื้นผิวแบนใดก็ได้

ความสูงหน้าแปลนและน็อตเทียบกับความลึกส่วนเว้า

ส่วนเว้าต้องลึกพอสำหรับหน้าแปลน น็อต หรือไหล่สปินเดิลที่เข้าไป ในขณะเดียวกันหน้าแปลนยังต้องจับล้อเจียรอย่างถูกต้องและต้องไม่ชนก้นก่อนเกิดการสัมผัส ตรวจ F และ G กับอุปกรณ์ติดตั้งจริง ไม่ใช่เพียงเส้นรอบนอกในแคตตาล็อก

ความพอดีรูเจาะและบุชชิ่ง

รูเจาะ H กำหนดตำแหน่งล้อเจียรบนสปินเดิลหรือบุชชิ่ง ตรวจเส้นผ่านศูนย์กลางระบุ ความพอดีหรือพิกัดความเผื่อเมื่อกำหนด และอนุญาตให้ใช้บุชชิ่งหรือไม่ ห้ามฝืนใส่ล้อเจียรบนสปินเดิล และรูที่หลวมเกินไปไม่สามารถแก้ได้ด้วยการขันหน้าแปลนให้แน่นขึ้น บุชชิ่งต้องถูกต้องสำหรับล้อเจียรและต้องไม่ยื่นเข้าไปในพื้นที่สัมผัสหน้าแปลน

แผ่นรอง สภาพหน้าแปลน และการขันยึด

เมื่อล้อเจียรและคำแนะนำเครื่องกำหนดให้ใช้แผ่นรอง (blotter) ต้องวางระหว่างล้อเจียรกับหน้าแปลนแต่ละด้าน หน้าแปลนต้องแบน สะอาด ไม่เสียหาย และเข้าชุดกัน ขันตามที่ผู้ผลิตล้อเจียรและเครื่องกำหนดเท่านั้น การขันแน่นเกินไปอาจทำให้หน้าแปลนบิดหรือล้อเจียรเสียหาย ปฏิบัติตามคำแนะนำการติดตั้งของผู้ผลิตและข้อกำหนดความปลอดภัยที่ใช้บังคับ

ฝาครอบ ความเร็ว และพื้นที่เครื่องจักร

ส่วนเว้าเปลี่ยนโปรไฟล์ด้านข้างและอาจเปลี่ยนตำแหน่งของล้อเจียรเทียบกับฝาครอบ หัวจ่ายน้ำหล่อเย็น อุปกรณ์จับยึด และชิ้นงาน ตรวจว่าเครื่องที่ติดฝาครอบสามารถรับล้อเจียรได้และความเร็วสปินเดิลไม่เกินความเร็วใช้งานสูงสุดที่ระบุบนล้อ ถ่วงสมดุลตามที่กำหนดและยืนห่างระหว่างการเดินเครื่องครั้งแรกเมื่อติดฝาครอบแล้ว

ภาพตัดที่มีขนาดของส่วนเว้าล้อเจียร Type 5 และ Type 7 พร้อมหน้าแปลน แผ่นรอง สปินเดิล และความพอดีรูเจาะ
หน้าแปลนต้องนั่งบนวงแหวนที่กำหนด ส่วนเว้าต้องพ้นอุปกรณ์ติดตั้ง และรูเจาะต้องเข้าที่โดยไม่ต้องฝืน

วิธีอ่านและยืนยันแบบงานล้อเจียรสั่งทำ

แบบงานมีประโยชน์เมื่อระบุรูปทรงที่ควบคุมความพอดี สำหรับล้อเจียรแบบมีส่วนเว้า ภาพด้านหน้าบวกตัวเลขสามตัวไม่เพียงพอ

อ่านชื่อเรียกเริ่มจากหมายเลขชนิด

เริ่มจากหมายเลขชนิดตาม ISO หรือแบบงาน: Type 1, Type 5 หรือ Type 7 จากนั้นอ่านขนาดตามลำดับที่สม่ำเสมอ: เส้นผ่านศูนย์กลางนอก D ความหนา T และรูเจาะ H สำหรับ Type 5 เพิ่มเส้นผ่านศูนย์กลางส่วนเว้า P และความลึก F สำหรับ Type 7 เพิ่ม P และความลึกทั้งสอง F และ G ตรวจหน่วยและฉบับแก้ไขแบบงานก่อนใช้ค่าใด ๆ

ใช้ภาพตัดเพื่อกำหนดโปรไฟล์ด้านข้าง

ภาพตัดผ่านรูเจาะแสดงว่าด้านข้างเรียบหรือเว้า ส่วนเว้าเริ่มที่ใด ลึกเท่าใด และเหลือส่วนกลางเท่าใด ภาพด้านหน้าเพียงอย่างเดียวไม่สามารถกำหนดความลึกส่วนเว้าหรือทิศทางด้านได้ ทำเครื่องหมายรัศมี ลบมุม ร่องลดระดับ และลักษณะใด ๆ ที่ควบคุมการนั่งของหน้าแปลน

แยกค่าระบุออกจากค่าที่วัด

หากไม่มีแบบงานและต้องวัดล้อเจียร ให้ระบุทุกค่าเป็นค่าที่วัด ล้อเจียรที่ใช้แล้วอาจสูญเสียเส้นผ่านศูนย์กลางนอกจากการสึกและการแต่ง ส่วนเว้าปัจจุบันอาจไม่ใช่รูปทรงเดิม ห้ามนำค่าที่วัดจากของที่สึกมาแสดงเป็นข้อมูลจำเพาะเดิม

ตรวจหน้าทำงานและสมดุลในแบบงาน

แบบงานต้องระบุผิวเจียร หน้าติดตั้ง ด้านหรือด้านที่มีส่วนเว้า และทิศทางการหมุนเมื่อเกี่ยวข้อง ต้องระบุข้อมูลจำเพาะล้อเจียร ความเร็วใช้งานสูงสุด และข้อกำหนดสมดุลหรือการเยื้องศูนย์ด้วย แบบงานที่แสดงเพียงเส้นรอบนอกเป็นภาพร่างระบุตัวตน ไม่ใช่แบบงานผลิต

แก้ความขัดแย้งก่อนสั่งซื้อ

เมื่อเครื่องหมายบนล้อเจียร แบบงาน คู่มือเครื่อง และล้อเจียรปัจจุบันไม่ตรงกัน ให้หยุดและแก้ความขัดแย้ง ห้ามเลือกค่าที่สะดวกที่สุด ถ่ายภาพล้อเจียร เครื่องหมาย การจัดวางหน้าแปลน และหน้าสัมผัสสปินเดิล แล้วส่งทั้งหมดพร้อมฉบับแก้ไขแบบงาน

มาตรฐานและภาษาของแบบงาน: หมายเลขชนิดบอกอะไรและไม่บอกอะไร

มาตรฐานทำให้แบบงานอ่านได้ระหว่างผู้จัดจำหน่าย แต่ไม่แทนแบบงานล้อเจียรจริง คำแนะนำเครื่องจักร หรือข้อกำหนดความปลอดภัยที่ใช้บังคับ

ISO 525:2020 — ชนิดรูปทรง การกำหนดชื่อ และการทำเครื่องหมาย

ISO 525 กำหนดชนิดรูปทรงของผลิตภัณฑ์อะบราซีฟมีตัวประสาน สัญลักษณ์ขนาด โปรไฟล์มาตรฐาน การกำหนดชื่อ และการทำเครื่องหมาย เป็นเอกสารอ้างอิงที่ทำให้ 'Type 5, D × T × H – P × F' เข้าใจได้ระหว่างระบบแบบงาน มาตรฐานไม่ได้ยืนยันว่าขนาดหรือข้อมูลจำเพาะหนึ่งมีจำหน่าย

ISO 603-1 และ ISO 603-4 — ขนาดล้อเจียร

ISO 603-1 ครอบคลุมล้อเจียรสำหรับการเจียรทรงกระบอกภายนอกระหว่างศูนย์กลาง; ISO 603-4 ครอบคลุมล้อเจียรสำหรับการเจียรระนาบ ทั้งสองใช้ภาษา รูปทรง Type 1, Type 5 และ Type 7 ส่วนของมาตรฐานที่ใช้และแบบงานของลูกค้าเป็นตัวกำหนดขนาดจริงและชุดค่าที่อนุญาต

เอกสารอ้างอิงด้านพิกัดความเผื่อ สมดุล และความปลอดภัยที่เกี่ยวข้อง

ISO 13942 ครอบคลุมพิกัดความเผื่อและการเยื้องศูนย์; ISO 6103 ครอบคลุมความไม่สมดุลที่อนุญาตของผลิตภัณฑ์อะบราซีฟมีตัวประสาน EN 12413:2019 กำหนดข้อกำหนดความปลอดภัยสำหรับผลิตภัณฑ์อะบราซีฟมีตัวประสานในยุโรป ในสหรัฐอเมริกา ANSI B7.1 กำหนดข้อกำหนดความปลอดภัยสำหรับการใช้ การดูแล และการป้องกันล้อเจียร ตรวจว่าข้อกำหนดใดใช้กับปลายทางและเครื่องจักร

แบบงานยังเป็นเอกสารควบคุม

หมายเลขชนิดเป็นการจำแนก ไม่ใช่คำสั่งซื้อที่ครบถ้วน ฉบับแก้ไขแบบงาน ขนาด พิกัดความเผื่อ ข้อมูลจำเพาะ เครื่องหมาย ความเร็วใช้งานสูงสุด และหมายเหตุพิเศษควบคุมล้อเจียร เมื่อมาตรฐานและแบบงานต่างกัน ต้องแก้ความแตกต่างกับผู้ผลิตก่อนผลิต

การเลือกรูปทรงสำหรับการเจียรระนาบและทรงกระบอก

การเจียรระนาบและการเจียรทรงกระบอกสร้างสถานการณ์การติดตั้งและช่องว่างต่างกัน แต่ไม่มีกระบวนการใดเลือกรูปทรงจากชื่อเพียงอย่างเดียว

การเจียรระนาบด้วยสปินเดิลแนวนอน

ล้อเจียรมักเจียรด้วยขอบนอกกับพื้นผิวแบนบนโต๊ะเลื่อนไปมาหรือโต๊ะหมุน ล้อเจียรตรง Type 1 เป็นจุดเริ่มต้นปกติเมื่อติดตั้งหน้าแปลนบนสองด้านได้สะอาดและความกว้างล้อเข้ากับเครื่อง อาจพิจารณา Type 5 หรือ Type 7 เมื่อล้อกว้างขึ้นหรือการจัดวางหน้าแปลนและน็อตเฉพาะต้องมีช่องว่างส่วนเว้า

การเจียรทรงกระบอกภายนอก

ล้อเจียรเจียรเส้นผ่านศูนย์กลางนอกของชิ้นงานที่หมุน ความกว้างล้อ ความยาวชิ้นงาน กลยุทธ์ป้อนตรงหรือป้อนลึก และชุดหน้าแปลนมีผลต่อการเลือกตัวล้อ Type 1 ยังพบได้บ่อย; Type 7 พบบ่อยเมื่อล้อกว้างกว่าต้องอยู่ระหว่างหน้าแปลนโดยมีร่องลดระดับทั้งสองด้าน สปินเดิลและพื้นที่หัวเจียรของเครื่องยังควบคุมความพอดีสุดท้าย

ช่องว่างรอบล้อเจียร ไม่ใช่แค่ผ่านรูเจาะ

ส่วนเว้าอาจให้ช่องว่างแก่หน้าแปลน แต่ล้อเจียรยังต้องพ้นฝาครอบ หัวจ่ายน้ำหล่อเย็น อุปกรณ์จับยึด และโครงสร้างเครื่อง ตรวจพื้นที่หมุนทั้งหมด ส่วนเว้าด้านข้างไม่ได้สร้างช่องว่างที่ขอบนอกและไม่รับประกันการเข้าถึงตำแหน่งเจียรที่แคบ

ไม่ควรนำรูปทรงจากเครื่องอื่นมาใช้โดยตรง

ล้อเจียรที่ทำงานดีบนเครื่องหนึ่งไม่เหมาะกับอีกเครื่องที่มีขนาดสปินเดิลระบุเหมือนกันโดยอัตโนมัติ เส้นผ่านศูนย์กลางหน้าแปลน ส่วนเว้าหน้าแปลน ความสูงน็อต ไหล่สปินเดิล การออกแบบฝาครอบ และขีดจำกัดความเร็วอาจต่างกัน ต้องยืนยันหน้าสัมผัสอีกครั้งแม้เครื่องทั้งสองดูคล้ายกัน

อะบราซีฟ ตัวประสาน การแต่งล้อ และเงื่อนไขการเจียร

รูปทรงตัวล้อกำหนดความพอดีและช่องว่าง ระบบอะบราซีฟและเงื่อนไขการเจียรกำหนดพฤติกรรมของล้อหลังติดตั้งถูกต้อง

อะบราซีฟทั่วไปสำหรับล้อเจียรทั่วไป

อะลูมิเนียมออกไซด์และซิลิคอนคาร์ไบด์เป็นกลุ่มอะบราซีฟทั่วไปที่ใช้กับล้อเจียรในบทความนี้ อะลูมิเนียมออกไซด์มักตรวจสำหรับงานวัสดุที่มีเหล็ก; ซิลิคอนคาร์ไบด์มักตรวจสำหรับเหล็กหล่อ วัสดุที่ไม่ใช่เหล็ก และวัสดุที่ไม่ใช่โลหะบางชนิด นี่เป็นแนวทางเริ่มต้น ไม่ใช่การกำหนดสากล ต้องระบุวัสดุ สภาพ และกระบวนการก่อนเสนอข้อมูลจำเพาะ

ตัวประสานและโครงสร้างล้อเจียร

ตัวประสานเซรามิก (vitrified) ใช้กันอย่างแพร่หลายในล้อเจียรทั่วไปความแม่นยำ เพราะให้ตัวล้อที่แข็งแกร่งและผิวตัดที่แต่งได้ ตัวประสานเรซิน ยาง และอื่น ๆ มีลักษณะต่างและอาจเหมาะกับงานอื่น ความแข็ง โครงสร้าง และตัวประสานมีผลต่อการรักษารูปทรง ความอิสระในการตัด และการตอบสนองต่อการแต่งล้อ ทั้งหมดแยกจากรูปทรงตัวล้อ Type 1/5/7

รูปทรงส่วนเว้าและความสามารถในการผลิต

แบบงานอาจระบุส่วนเว้าที่ผลิตยากหรือไม่เหมาะกับตัวประสาน เส้นผ่านศูนย์กลาง และความหนาหนึ่ง มุมในแหลม ส่วนเว้าลึก ส่วนกลางที่เหลือบางเกินไป หรือโปรไฟล์ด้านข้างที่ไม่มาตรฐานอาจต้องทบทวนการออกแบบ ไม่ใช่ทุกชุดค่าที่มีจำหน่าย และคำขอไม่ถือว่ายืนยันจนผู้ผลิตตรวจแบบงานแล้ว

ขนาดเม็ด ความแข็ง และโครงสร้างไม่แก้ปัญหาการติดตั้ง

เม็ดละเอียดขึ้นอาจเปลี่ยนพื้นผิว แต่แก้สภาพไม่เรียบ หน้าแปลนที่นั่งไม่ถูก หรือล้อเจียรที่ชนฝาครอบไม่ได้ ความแข็งที่นุ่มลงอาจเปลี่ยนการสึกของล้อ แต่ไม่ได้สร้างช่องว่าง แก้ความพอดีและการติดตั้งก่อน แล้วจึงตรวจข้อมูลจำเพาะการเจียร

การแต่งล้อและการแต่งรูปทรง

การแต่งล้อฟื้นผิวตัด; การแต่งรูปทรงกำหนดรูปทรงล้อเจียร เครื่องมือ วิธี และความถี่ต้องเหมาะกับตัวประสานและรูปทรง ห้ามแต่งส่วนเว้าลงบนล้อเจียรตรงหรือขยายส่วนเว้าในการใช้งาน ส่วนเว้าเป็นลักษณะที่ผลิตขึ้น การดัดแปลงอาจส่งผลต่อความแข็งแรง สมดุล และความปลอดภัย

เงื่อนไขการเจียรที่ต้องบันทึก

บันทึกความเร็วผิวล้อและความเร็วสปินเดิล ความเร็วชิ้นงาน การป้อนหรือความลึกตัด อัตราเดินโต๊ะ ชนิดและวิธีจ่ายน้ำหล่อเย็น การกรอง ความแข็งแกร่งของเครื่อง วิธีแต่งล้อ และผลผิวหรือพิกัดความเผื่อที่ต้องการ เงื่อนไขเหล่านี้อธิบายว่าทำไมล้อเจียรสองลูกที่รูปทรงและข้อมูลจำเพาะเดียวกันจึงทำงานต่างกัน ไม่ควรสัญญาผลลัพธ์โดยไม่มีการทดลองแบบควบคุมบนเครื่องจริง

คู่มือตัดสินใจสำหรับผู้ซื้อในทางปฏิบัติ

ใช้แนวทางแบบมีเงื่อนไขเหล่านี้เพื่อจำกัดคำขอ แต่ละข้อยังต้องใช้แบบงาน หน้าสัมผัสเครื่อง และการตรวจความปลอดภัย

ทั้งสองด้านเรียบและหน้าแปลนนั่งถูกต้อง

เริ่มจาก Type 1 ตรวจเส้นผ่านศูนย์กลางนอกหน้าแปลน พื้นที่สัมผัส ความพอดีรูเจาะ ช่องว่างฝาครอบ และขีดจำกัดความเร็วก่อนใช้ล้อเจียรตรงเดิมเป็นเกณฑ์

ต้องการช่องว่างด้านเดียว

พิจารณา Type 5 ตรวจด้านที่มีส่วนเว้า หน้าทำงาน P และ F ขนาดหน้าแปลนและน็อต และส่วนกลางที่เหลือเพียงพอหรือไม่ ห้ามกลับด้านล้อเจียรเพื่อให้ติดตั้งได้

หน้าแปลนทั้งสองต้องมีช่องว่างบนล้อเจียรกว้าง

พิจารณา Type 7 ตรวจ P, F และ G แยกกัน ที่นั่งหน้าแปลนทั้งสอง ทิศทางการติดตั้ง และพื้นที่หมุนทั้งหมดของเครื่อง ห้ามถือว่าส่วนเว้าทั้งสองเหมือนกัน

ทราบเพียง D, T และ H

อย่าสั่งล้อเจียรแบบมีส่วนเว้าจากสามค่านี้ ขอแบบงานหรือวัดส่วนเว้าและทิศทางด้าน หากล้อเจียรปัจจุบันสึก ให้ระบุว่าเป็นค่าปัจจุบันไม่ใช่ค่าเดิม

ล้อเจียรเดิมติดตั้งได้แต่ผลการเจียรไม่ดี

อย่าเปลี่ยนรูปทรงตัวล้อก่อน ตรวจข้อมูลจำเพาะล้อ การแต่งล้อ น้ำหล่อเย็น สภาพเครื่อง และเงื่อนไขการเจียร การเปลี่ยนรูปทรงเป็นการตัดสินใจเรื่องความพอดี ไม่ใช่ทางลัดแก้ปัญหา

ไม่ทราบเครื่อง หน้าแปลน หรือฝาครอบ

หยุดคำสั่งซื้อ ไม่สามารถยืนยันความเหมาะสมของล้อเจียรได้หากไม่มีหน้าสัมผัสการติดตั้ง ขอเอกสารเครื่อง ขนาดหน้าแปลน และการจัดวางฝาครอบ และตรวจความเร็วใช้งานสูงสุดก่อนการทดลองใด ๆ

จุดที่การตัดสินใจเรื่องรูปทรงเกิดขึ้น

สถานการณ์การเจียรที่ต้องพิจารณา Type 1, Type 5 และ Type 7

นี่คือบริบทสำหรับการตรวจสอบ ไม่ใช่การกำหนดรูปทรงอัตโนมัติ เครื่องจักร การจัดวางหน้าแปลน และช่องว่างเป็นตัวกำหนดว่าต้องมีส่วนเว้าหรือไม่

การเจียรระนาบด้วยสปินเดิลแนวนอน

ความกว้างล้อเจียร ช่องว่างหน้าแปลน และพื้นที่เครื่องจักร

ยืนยันวิธีติดตั้งและด้านที่หันเข้าหาชิ้นงาน

การเจียรทรงกระบอกภายนอก

ช่องว่างหน้าแปลน ความกว้างล้อเจียร และหน้าสัมผัสสปินเดิล

พิจารณา Type 5 หรือ Type 7 เฉพาะกับแบบงานหน้าแปลนและเครื่องจักรจริง

ล้อเจียรกว้างติดตั้งระหว่างหน้าแปลน

ความลึกส่วนเว้าทั้งสองด้านและหน้าสัมผัสหน้าแปลนทั้งสอง

ยืนยัน F และ G แยกกัน รวมถึงทิศทางของแต่ละด้าน

การเปลี่ยนล้อเจียรแบบมีส่วนเว้าที่มีอยู่

ขนาดที่สึกเทียบกับค่าบนแบบงานเดิม

ขอฉบับแก้ไขแบบงานปัจจุบัน หรือวัดทุกลักษณะและทำเครื่องหมายค่าที่ไม่แน่ใจ

วัสดุและข้อมูลจำเพาะ

รูปทรงตัวล้อและข้อมูลจำเพาะการเจียรเป็นการตัดสินใจคนละเรื่อง

Type 1, Type 5 และ Type 7 อธิบายตัวล้อและรูปทรงการติดตั้ง ไม่ได้อธิบายอะบราซีฟ ขนาดเม็ด ความแข็ง โครงสร้าง หรือตัวประสาน ต้องตรวจสอบวัสดุและพฤติกรรมการเจียรด้วยหลักฐานของตนเอง แล้วจึงนำมารวมกับรูปทรงที่ยืนยันแล้ว

เหล็กกล้าผสมและเหล็กกล้าเครื่องมือชุบแข็ง

พบได้บ่อยในการเจียรระนาบและเจียรทรงกระบอกความแม่นยำ รูปทรงตัวล้อเดียวกันอาจใช้กับข้อมูลจำเพาะอะบราซีฟทั่วไปต่างกันได้ จึงต้องระบุความแข็งของวัสดุและสภาพผิวที่ต้องการแยกจากรูปทรง

เหล็กกล้าคาร์บอนและเหล็กกล้าโครงสร้าง

เหล็กวิศวกรรมทั่วไปอาจเจียรด้วยล้อเจียรอะลูมิเนียมออกไซด์ทั่วไปที่มีตัวประสานเหมาะสม การตัดสินใจเรื่องรูปทรงยังคงขึ้นกับหน้าสัมผัสเครื่องจักร ไม่ใช่เกรดเหล็ก

เหล็กกล้าไร้สนิม

เหล็กกล้าไร้สนิมบางเกรดไวต่อความร้อนและการอุดตัน ความเปิดของล้อเจียร ชนิดอะบราซีฟ การหล่อเย็น และการแต่งล้ออาจต้องตรวจสอบอย่างระมัดระวังมากขึ้น แต่ไม่เปลี่ยนคำจำกัดความรูปทรง Type 1/5/7

เหล็กหล่อ

กราไฟต์ในโครงสร้างเปลี่ยนการเกิดเศษและอาการอุดตันของล้อเจียร รูปทรงส่วนเว้ายังเป็นลักษณะการติดตั้ง ส่วนอะบราซีฟและโครงสร้างต้องตรวจสอบกับงานหล่อและกระบวนการ

อะลูมิเนียมและทองแดงอัลลอย

วัสดุอ่อนที่ไม่ใช่เหล็กอาจทำให้ล้อเจียรอุดตันอย่างรวดเร็ว ข้อมูลจำเพาะทั่วไปที่เปิดกว่าอาจเหมาะสมพร้อมการหล่อเย็นที่มีประสิทธิภาพ ส่วนเว้าไม่ได้แก้ปัญหาการอุดตันและไม่ควรถือว่าแก้ได้

ข้อได้เปรียบ

สามกฎที่ป้องกันความผิดพลาดเรื่องรูปทรงซึ่งมีค่าใช้จ่ายสูง

ปัญหาส่วนใหญ่เกี่ยวกับรูปทรงล้อเจียรคาดการณ์ได้ก่อนสั่งซื้อ: แบบงานไม่ครบ ส่วนเว้าที่เดา หรือการทดลองที่เปลี่ยนหลายอย่างพร้อมกัน

ขั้นตอนตรวจแบบงานและตัดสินใจรูปทรง ตั้งแต่ล้อเจียรและเครื่องปัจจุบันจนถึง RFQ และการทดลองแบบควบคุม
ยืนยันรูปทรงและการติดตั้งก่อนเปลี่ยนข้อมูลจำเพาะการเจียรหรือทำการทดลอง

Type 1 เทียบกับ Type 5 เทียบกับ Type 7: การเปรียบเทียบรูปทรงและการติดตั้ง

ตารางนี้เปรียบเทียบรูปทรงตัวล้อ ช่องว่าง และข้อมูลในแบบงาน ไม่ใช่การจัดอันดับสมรรถนะ และไม่ยืนยันการมีจำหน่ายหรือความเหมาะสมกับเครื่องใดเครื่องหนึ่ง

โปรไฟล์ด้านข้าง

Type 1 — ล้อเจียรตรง
ทั้งสองด้านเรียบ ไม่มีส่วนเว้ารอบรูเจาะ
Type 5 — เว้าด้านเดียว
ด้านหนึ่งเรียบ อีกด้านเว้ารอบรูเจาะ
Type 7 — เว้าสองด้าน
ทั้งสองด้านเว้ารอบรูเจาะ

ขนาดพื้นฐาน

Type 1 — ล้อเจียรตรง
D × T × H
Type 5 — เว้าด้านเดียว
D × T × H – P × F
Type 7 — เว้าสองด้าน
D × T × H – P × F/G

รูปทรงเพิ่มเติมที่ต้องยืนยัน

Type 1 — ล้อเจียรตรง
หน้าสัมผัสหน้าแปลนและความพอดีรูเจาะ
Type 5 — เว้าด้านเดียว
เส้นผ่านศูนย์กลางส่วนเว้า P ความลึก F และด้านที่มีส่วนเว้า
Type 7 — เว้าสองด้าน
P ความลึกทั้งสอง F และ G และทิศทางของแต่ละด้าน

สถานการณ์ติดตั้งทั่วไป

Type 1 — ล้อเจียรตรง
หน้าแปลนนั่งบนด้านเรียบทั้งสอง
Type 5 — เว้าด้านเดียว
ช่องว่างด้านเดียวสำหรับหน้าแปลน น็อต หรือไหล่สปินเดิล
Type 7 — เว้าสองด้าน
ช่องว่างสองด้าน มักบนล้อเจียรที่กว้างกว่า

หน้าทำงาน

Type 1 — ล้อเจียรตรง
ขอบนอก; ด้านใดด้านหนึ่งหันออกได้หากแบบงานอนุญาต
Type 5 — เว้าด้านเดียว
ขอบนอก; ยืนยันด้านเรียบและด้านเว้า
Type 7 — เว้าสองด้าน
ขอบนอก; ยืนยันที่นั่งหน้าแปลนทั้งสองและความลึกส่วนเว้า

ปริมาณอะบราซีฟใกล้รูเจาะ

Type 1 — ล้อเจียรตรง
ความหนาเต็มที่บริเวณรูเจาะ
Type 5 — เว้าด้านเดียว
ลดลงจากส่วนเว้าด้านเดียว
Type 7 — เว้าสองด้าน
ลดลงจากส่วนเว้าทั้งสองด้าน

ความเสี่ยงหลักเมื่อคัดลอกจากล้ออื่น

Type 1 — ล้อเจียรตรง
ถือว่า D/T/H เท่ากันพิสูจน์ความเข้ากันได้กับเครื่อง
Type 5 — เว้าด้านเดียว
กลับด้านล้อหรือใช้ด้านเว้าผิด
Type 7 — เว้าสองด้าน
ถือว่า F และ G เท่ากันหรือใช้แทนกันได้

ข้อมูลแบบงานที่ห้ามละเลย

Type 1 — ล้อเจียรตรง
หน้าทำงาน พิกัดความเผื่อรูเจาะ ข้อมูลจำเพาะ และความเร็วสูงสุด
Type 5 — เว้าด้านเดียว
P, F, ด้านเว้า รัศมีมุม และส่วนกลางที่เหลือ
Type 7 — เว้าสองด้าน
P, F, G ทิศทางทั้งสองด้าน รัศมี และส่วนกลางที่เหลือ

การตรวจความปลอดภัยก่อนใช้

Type 1 — ล้อเจียรตรง
การสัมผัสหน้าแปลน ความพอดีรูเจาะ ความเร็ว ฝาครอบ และสมดุล
Type 5 — เว้าด้านเดียว
ช่องว่างส่วนเว้า การนั่งหน้าแปลน ความเร็ว ฝาครอบ และสมดุล
Type 7 — เว้าสองด้าน
ช่องว่างส่วนเว้าทั้งสอง ที่นั่งหน้าแปลนทั้งสอง ความเร็ว ฝาครอบ และสมดุล

สิ่งที่ชื่อชนิดไม่บอก

Type 1 — ล้อเจียรตรง
ล้อเจียรตรงเหมาะกับทุกงานเจียรระนาบหรือทรงกระบอก
Type 5 — เว้าด้านเดียว
ส่วนเว้าหนึ่งด้านทำให้ล้อแข็งแรงหรือแม่นยำขึ้นโดยอัตโนมัติ
Type 7 — เว้าสองด้าน
ส่วนเว้าสองด้านทำให้ล้อใช้แทนกันได้ในทุกกรณี
ลักษณะType 1 — ล้อเจียรตรงType 5 — เว้าด้านเดียวType 7 — เว้าสองด้าน
โปรไฟล์ด้านข้างทั้งสองด้านเรียบ ไม่มีส่วนเว้ารอบรูเจาะด้านหนึ่งเรียบ อีกด้านเว้ารอบรูเจาะทั้งสองด้านเว้ารอบรูเจาะ
ขนาดพื้นฐานD × T × HD × T × H – P × FD × T × H – P × F/G
รูปทรงเพิ่มเติมที่ต้องยืนยันหน้าสัมผัสหน้าแปลนและความพอดีรูเจาะเส้นผ่านศูนย์กลางส่วนเว้า P ความลึก F และด้านที่มีส่วนเว้าP ความลึกทั้งสอง F และ G และทิศทางของแต่ละด้าน
สถานการณ์ติดตั้งทั่วไปหน้าแปลนนั่งบนด้านเรียบทั้งสองช่องว่างด้านเดียวสำหรับหน้าแปลน น็อต หรือไหล่สปินเดิลช่องว่างสองด้าน มักบนล้อเจียรที่กว้างกว่า
หน้าทำงานขอบนอก; ด้านใดด้านหนึ่งหันออกได้หากแบบงานอนุญาตขอบนอก; ยืนยันด้านเรียบและด้านเว้าขอบนอก; ยืนยันที่นั่งหน้าแปลนทั้งสองและความลึกส่วนเว้า
ปริมาณอะบราซีฟใกล้รูเจาะความหนาเต็มที่บริเวณรูเจาะลดลงจากส่วนเว้าด้านเดียวลดลงจากส่วนเว้าทั้งสองด้าน
ความเสี่ยงหลักเมื่อคัดลอกจากล้ออื่นถือว่า D/T/H เท่ากันพิสูจน์ความเข้ากันได้กับเครื่องกลับด้านล้อหรือใช้ด้านเว้าผิดถือว่า F และ G เท่ากันหรือใช้แทนกันได้
ข้อมูลแบบงานที่ห้ามละเลยหน้าทำงาน พิกัดความเผื่อรูเจาะ ข้อมูลจำเพาะ และความเร็วสูงสุดP, F, ด้านเว้า รัศมีมุม และส่วนกลางที่เหลือP, F, G ทิศทางทั้งสองด้าน รัศมี และส่วนกลางที่เหลือ
การตรวจความปลอดภัยก่อนใช้การสัมผัสหน้าแปลน ความพอดีรูเจาะ ความเร็ว ฝาครอบ และสมดุลช่องว่างส่วนเว้า การนั่งหน้าแปลน ความเร็ว ฝาครอบ และสมดุลช่องว่างส่วนเว้าทั้งสอง ที่นั่งหน้าแปลนทั้งสอง ความเร็ว ฝาครอบ และสมดุล
สิ่งที่ชื่อชนิดไม่บอกล้อเจียรตรงเหมาะกับทุกงานเจียรระนาบหรือทรงกระบอกส่วนเว้าหนึ่งด้านทำให้ล้อแข็งแรงหรือแม่นยำขึ้นโดยอัตโนมัติส่วนเว้าสองด้านทำให้ล้อใช้แทนกันได้ในทุกกรณี

RFQ ที่เริ่มจากรูปทรงจะได้ล้อเจียรที่ติดตั้งพอดี

ขนาดสามตัวเลขเพียงพอสำหรับเริ่มค้นหาในแคตตาล็อก แต่ไม่พอสำหรับกำหนดล้อเจียรแบบมีส่วนเว้า ชนิด หน้าทำงาน และขนาดส่วนเว้าต้องอยู่ในคำขอตั้งแต่ข้อความแรก

  • หมายเลขชนิดและหน้าทำงาน
  • D, T, H, P, F และ G ตามที่ใช้
  • หน้าแปลน ฝาครอบ และหน้าสัมผัสเครื่องจักร

ขนาดส่วนเว้าเกี่ยวข้องกับความปลอดภัย ไม่ใช่เรื่องความสวยงาม

ส่วนเว้าต้องให้ช่องว่างแก่หน้าแปลนหรือน็อตโดยไม่ขัดขวางการนั่งที่ถูกต้องของหน้าแปลน ส่วนเว้าที่ตื้นเกินไป เล็กเกินไป หรืออยู่ผิดด้านอาจทำให้การติดตั้งไม่ปลอดภัยหรือใช้ไม่ได้

  • ตรวจเส้นผ่านศูนย์กลางนอกของหน้าแปลนกับเส้นผ่านศูนย์กลางส่วนเว้า P
  • ตรวจความลึก F และ G กับความสูงของหน้าแปลนและน็อต
  • ยืนยันว่าส่วนกลางที่เหลืออยู่เพียงพอสำหรับการออกแบบ

ในการทดลองให้เปลี่ยนทีละอย่าง

หากนำรูปทรงใหม่มาใช้พร้อมอะบราซีฟ ขนาดเม็ด และความแข็งใหม่ จะไม่สามารถระบุสาเหตุของผลลัพธ์ได้ กำหนดความพอดีและการติดตั้งก่อน แล้วจึงประเมินข้อมูลจำเพาะการเจียร

  • ยืนยันความพอดีและช่องว่างขณะอยู่กับที่ก่อนติดตั้ง
  • ตรวจความเร็ว สมดุล และฝาครอบตามเอกสารเครื่องจักร
  • เปลี่ยนตัวแปรกระบวนการเพียงอย่างเดียวในการทดลองแบบควบคุม

รายการตัดสินใจ

รายการตรวจเลือก Type 1, Type 5 และ Type 7 ในทางปฏิบัติ

จัดการเรื่องรูปทรงและการติดตั้งก่อน ข้อมูลจำเพาะการเจียรปรับแต่งภายหลังได้ แต่ไม่สามารถแก้ตัวล้อที่ไม่เข้ากันได้

1. ระบุชนิดล้อเจียรปัจจุบันจากเครื่องหมาย แบบงาน หรือภาพด้านข้างที่ชัดเจน อย่าสรุปว่าเป็น Type 5 หรือ Type 7 จากภาพด้านหน้าเพียงอย่างเดียว

2. บันทึกว่าด้านใดเป็นผิวเจียรและด้านใดมีส่วนเว้า สำหรับ Type 7 ให้บันทึกความลึกทั้งสองด้านและทิศทาง

3. วัดหรือขอ D, T และ H ด้วยหน่วยเดียวกัน ทำเครื่องหมายว่าค่าใดมาจากแบบงานหรือวัดจากล้อเจียรที่ใช้แล้ว

4. เพิ่มเส้นผ่านศูนย์กลางส่วนเว้า P และความลึก F รวมถึง G สำหรับ Type 7 คำอธิบายสามตัวเลขยังไม่ครบ

5. บันทึกเส้นผ่านศูนย์กลางนอกและความหนาของหน้าแปลน ช่องว่างสำหรับน็อตหรือไหล่สปินเดิล และพื้นที่เครื่องจักรที่มี

6. ยืนยันความพอดีของรูเจาะและการใช้บุชชิ่ง ล้อเจียรต้องเข้าที่อย่างถูกต้องโดยไม่ต้องฝืนและไม่มีช่องว่างมากเกินไป

7. ตรวจเครื่องหมายบนล้อเจียรและความเร็วสปินเดิลของเครื่องกับความเร็วใช้งานสูงสุด ห้ามเกินขีดจำกัดที่ระบุ

8. ระบุวัสดุชิ้นงานและสภาพ แล้วตรวจกลุ่มอะบราซีฟแยกจากรูปทรงตัวล้อ

9. อธิบายกระบวนการเจียร: ระนาบ ทรงกระบอกภายนอก ภายใน ไม่มีศูนย์กลาง หรือตำแหน่งอื่น รวมถึงพื้นที่สัมผัส

10. บันทึกข้อมูลจำเพาะล้อเจียร วิธีแต่งล้อ และสภาพเครื่องมือแต่ง ส่วนเว้าเป็นรูปทรงที่ผลิตขึ้น ไม่ควรแต่งให้เกิดบนล้อเจียรตรง

11. บันทึกชนิดน้ำหล่อเย็น วิธีจ่าย และการกรอง โดยเฉพาะเมื่อส่วนเว้ามีผลต่อการเข้าถึงรอบหน้าแปลนหรือชิ้นงาน

12. เริ่มจากแบบงานและการตรวจสอบการติดตั้งก่อนหารือเรื่องการทดลองสมรรถนะหรือปริมาณสั่งซื้อซ้ำ

ข้อมูลที่ต้องส่ง

รายการตรวจ RFQ ล้อเจียรสั่งทำ

ไม่สามารถเสนอราคาล้อเจียรแบบมีส่วนเว้าได้อย่างน่าเชื่อถือจากเส้นผ่านศูนย์กลางนอก ความกว้าง และรูเจาะเพียงอย่างเดียว รายการเหล่านี้ช่วยให้ผู้จัดจำหน่ายตรวจความพอดี ช่องว่าง การติดตั้ง และความปลอดภัยก่อนหารือเรื่องข้อมูลจำเพาะหรือราคา

  • แบบงานล้อเจียร

    ฉบับแก้ไขปัจจุบัน หน่วย ภาพด้านหน้าและภาพตัด หน้าทำงาน และด้านหรือด้านที่มีส่วนเว้า

  • ชนิดล้อเจียร

    Type 1, Type 5, Type 7 หรือเครื่องหมายปัจจุบันที่ถูกต้องเมื่อไม่ทราบชนิด

  • เส้นผ่านศูนย์กลางนอก D

    ค่าจากแบบงาน และค่าที่วัดพร้อมหน่วยเมื่อเกี่ยวข้อง

  • ความกว้าง / ความหนา T

    ความหนารวมและความกว้างหน้าทำงานแยกหากมี

  • รูเจาะ H

    เส้นผ่านศูนย์กลางระบุ ความพอดีหรือพิกัดความเผื่อ และข้อกำหนดบุชชิ่ง

  • รูปทรงส่วนเว้า

    P, F และ G ตามที่ใช้ พร้อมด้านและทิศทางของส่วนเว้าแต่ละด้าน

  • วัสดุชิ้นงาน

    ชื่อวัสดุ เกรด และสภาพ ระบุความแข็งเมื่อทราบจากแบบงานหรือการวัดเท่านั้น

  • กระบวนการเจียร

    ระนาบ ทรงกระบอกภายนอก ภายใน ไม่มีศูนย์กลาง หรือตำแหน่งอื่น รวมพื้นที่สัมผัสและเนื้อเผื่อ

  • เครื่องจักร

    ผู้ผลิตและรุ่นเมื่อมี หน้าสัมผัสสปินเดิล ขนาดหน้าแปลน ฝาครอบ และพื้นที่ที่มี

  • ความเร็ว

    ช่วงความเร็วสปินเดิลของเครื่องและความเร็วใช้งานสูงสุดที่ระบุบนล้อเจียร

  • น้ำหล่อเย็น

    เจียรเปียกหรือแห้ง ชนิดน้ำหล่อเย็น วิธีจ่าย การกรอง และปัญหาการเข้าถึงรอบหน้าแปลนหรือชิ้นงาน

  • ข้อมูลจำเพาะล้อเจียร

    อะบราซีฟ ขนาดเม็ด ความแข็ง โครงสร้าง และตัวประสานตามเครื่องหมาย หรือบันทึกข้อมูลจำเพาะปัจจุบัน

  • การแต่งล้อ

    ชนิดเครื่องมือ วิธี ความถี่ และสภาพที่กระตุ้นให้ต้องแต่ง

  • ปัญหาหรือเป้าหมายปัจจุบัน

    ปัญหาการติดตั้ง การสั่น ผิวไหม้ การอุดตัน ผิวสำเร็จ พิกัดความเผื่อ หรือสภาพอื่นที่สังเกตได้ พร้อมตำแหน่ง

  • ปริมาณ

    ปริมาณทดลอง ความต้องการสั่งซ้ำที่คาดไว้ และมีการส่งแบบงานหรือตัวอย่างหรือไม่

  • ปลายทางและบริบทการใช้งาน

    ประเทศที่ใช้งาน และข้อกำหนดเครื่องหรือความปลอดภัยที่ใช้บังคับเมื่อทราบ

ส่งข้อมูลเหล่านี้ผ่านแบบฟอร์มสอบถาม หรือติดต่อเราทาง WhatsApp เพื่อรับคำแนะนำเบื้องต้น

ส่งข้อมูลการเจียร →

บริบททางอุตสาหกรรม

จุดที่กำหนดรูปทรงล้อเจียรอะบราซีฟทั่วไป

รูปทรงทั้งสามพบได้ในอุตสาหกรรมการผลิตความแม่นยำหลายแขนง ชื่ออุตสาหกรรมไม่ได้เลือก รูปทรง แต่เครื่องจักร หน้าแปลน ความกว้างล้อเจียร และช่องว่างเป็นตัวเลือก

งานกลึงความแม่นยำทั่วไป
ห้องเครื่องมือและงานเจียรเครื่องมือ
การผลิตชิ้นส่วนยานยนต์
การเจียรตลับลูกปืนและชิ้นส่วนไฮดรอลิก
การเจียรลูกกลิ้งและกระบอก

คำถามที่พบบ่อย

คำถามที่พบบ่อยเกี่ยวกับล้อเจียร Type 1, Type 5 และ Type 7

คำตอบตรงสำหรับผู้ซื้อและวิศวกรที่กำลังยืนยันรูปทรงล้อเจียรอะบราซีฟทั่วไปก่อนส่ง RFQ

ล้อเจียร Type 1, Type 5 และ Type 7 ต่างกันอย่างไร

Type 1 เป็นล้อเจียรตรงที่มีด้านเรียบและไม่มีส่วนเว้า Type 5 เว้าด้านเดียวรอบรูเจาะ Type 7 เว้าทั้งสองด้านรอบรูเจาะ ทั้งสามมักเจียรด้วยขอบนอก ส่วนเว้าให้ช่องว่างสำหรับหน้าแปลน น็อต หรือไหล่สปินเดิล ไม่ใช่ผิวเจียร

เปลี่ยนล้อเจียร Type 1 เป็น Type 5 หรือ Type 7 ได้หรือไม่หากเส้นผ่านศูนย์กลางนอก ความหนา และรูเจาะเท่ากัน

ไม่ได้จากสามขนาดนั้นเพียงอย่างเดียว ล้อเจียร Type 5 หรือ Type 7 อาจมีหน้าสัมผัสหน้าแปลน หน้าทำงาน หรือช่องว่างด้านข้างไม่เหมือนเดิม และส่วนเว้าอาจไม่พ้นอุปกรณ์เครื่อง ต้องยืนยันแบบงานทั้งหมด ทิศทางการติดตั้ง ขนาดหน้าแปลนและน็อต ความพอดีรูเจาะ สมดุล ช่องว่างฝาครอบ และความเร็วใช้งานสูงสุดก่อนสรุปว่าเปลี่ยนได้

ส่วนเว้าบนล้อเจียรมีไว้ทำอะไร

ส่วนเว้าเป็นร่องลดระดับรอบรูเจาะบนหน้าด้านข้าง ช่วยให้หน้าแปลน น็อต หรือไหล่สปินเดิลพ้นล้อเจียรขณะหน้าแปลนนั่งบนวงแหวนที่กำหนด อาจช่วยให้ติดตั้งล้อเจียรกว้างขึ้นเมื่อความหนาที่ติดตั้งได้น้อยกว่าความหนารวม ไม่ได้สร้างคมตัดและไม่ใช่ร่องน้ำหล่อเย็น

เขียนขนาดส่วนเว้าในแบบงานล้อเจียรอย่างไร

การกำหนดชื่อทั่วไปเพิ่มเส้นผ่านศูนย์กลางส่วนเว้า P และความลึก F เข้ากับขนาดพื้นฐาน เป็น D × T × H – P × F สำหรับ Type 5 สำหรับ Type 7 ความลึกทั้งสองแสดงเป็น F/G แบบงานต้องระบุด้านหรือด้านที่มีส่วนเว้า หน้าทำงาน รัศมี พิกัดความเผื่อ ข้อมูลจำเพาะล้อ และความเร็วใช้งานสูงสุดด้วย ต้องระบุหน่วยและฉบับแก้ไขแบบงาน

Type 7 ดีกว่า Type 5 สำหรับการเจียรทรงกระบอกหรือไม่

ไม่มีการจัดอันดับสากล Type 7 ให้ช่องว่างสองด้านและมักใช้กับล้อกว้างที่ติดตั้งระหว่างหน้าแปลน แต่ Type 5 หรือ Type 1 อาจถูกต้องเมื่อต้องการช่องว่างด้านเดียว เครื่อง การจัดวางหน้าแปลน ความกว้างล้อ ฝาครอบ และหน้าสัมผัสสปินเดิลเป็นตัวกำหนดความพอดี ข้อมูลจำเพาะการเจียรเป็นการตัดสินใจแยก

สามารถเว้าหรือดัดแปลงล้อเจียรตรงภายหลังเพื่อให้ติดตั้งได้หรือไม่

ไม่ได้ ห้ามดัดแปลง ตัด หรือลดเนื้อล้อเจียรอะบราซีฟมีตัวประสานเพื่อสร้างส่วนเว้า ส่วนเว้าเป็นรูปทรงที่ผลิตขึ้นและมีผลต่อความแข็งแรง สมดุล และการติดตั้ง ให้สั่งล้อเจียร Type 5 หรือ Type 7 ตามแบบงานที่ถูกต้องจากผู้ผลิตและให้ตรวจสอบหน้าสัมผัสการติดตั้ง

ต้องใช้ข้อมูลอะไรในการขอใบเสนอราคาล้อเจียรเซรามิกสั่งทำ

ให้ฉบับแก้ไขแบบงานปัจจุบัน ชนิดล้อ D, T, H, P, F และ G ตามที่ใช้ หน้าทำงานและด้านเว้า วัสดุและสภาพชิ้นงาน กระบวนการเจียร ข้อมูลเครื่องและหน้าแปลน ความเร็วสปินเดิลและความเร็วใช้งานสูงสุดของล้อ น้ำหล่อเย็น วิธีแต่งล้อ ข้อมูลจำเพาะปัจจุบัน ปัญหาหรือเป้าหมาย และปริมาณที่ต้องการ ภาพตัดมีประโยชน์กว่าภาพถ่ายเพียงอย่างเดียว