ล้อเจียรสำหรับแผ่นวาล์วของปั๊มไฮดรอลิก: การเลือก ความเรียบ และผิวสำเร็จ

องค์ความรู้เรื่องล้อเจียร

ล้อเจียรสำหรับแผ่นวาล์วของปั๊มไฮดรอลิก: การเลือก ความเรียบ และผิวสำเร็จ

แผ่นวาล์วที่ผิวเรียบแต่ไม่แบนยังคงรั่วได้ ประโยคเดียวนี้อธิบายความสับสนส่วนใหญ่เกี่ยวกับการเจียรแผ่นวาล์ว: ผิวหน้าต้องตอบสนองข้อกำหนดที่แตกต่างกันสองข้อในเวลาเดียวกัน และข้อหนึ่งไม่สามารถแก้ไขได้ด้วยการเลือกล้อเจียรที่มีเม็ดละเอียดกว่า คู่มือนี้แสดงตระกูลล้อเจียรที่ควรประเมินสำหรับวัสดุแผ่นวาล์วที่อยู่ตรงหน้า รายละเอียดของชิ้นงานที่กำหนดคำตอบ และข้อมูลที่ควรส่งก่อนที่ใครจะแนะนำข้อมูลจำเพาะได้

ความเรียบและความหยาบผิวเป็นข้อกำหนดสองข้อที่แยกจากกัน และมีสาเหตุที่แยกจากกัน
แผ่นวาล์วเหล็ก เหล็กหล่อ บรอนซ์ และวัสดุหลายชั้นไม่ได้ใช้ล้อเจียรเดียวกัน
เม็ดขัดที่ละเอียดกว่าไม่สามารถแก้ไขความคลาดเคลื่อนของความเรียบที่เกิดจากความร้อนหรืออุปกรณ์จับยึดได้
แบบงาน อุปกรณ์จับยึด และรูปแบบความเสียหายปัจจุบันเป็นตัวกำหนดมากกว่าชื่อล้อเจียร

ภาพรวม

คำตอบโดยย่อ

ไม่มีข้อมูลจำเพาะของล้อเจียรเพียงหนึ่งเดียวสำหรับแผ่นวาล์วไฮดรอลิก ล้อเจียรสำหรับการเจียรระนาบต้องเลือกโดยพิจารณาสี่สิ่ง: วัสดุของแผ่นวาล์วและสภาพของวัสดุ ข้อกำหนดด้านความเรียบและความหยาบผิวในแบบงานและวิธีการวัด เครื่องจักรและอุปกรณ์จับยึดที่ยึดแผ่นวาล์ว และรูปแบบความเสียหายที่พบในปัจจุบัน — ผิวไหม้ ล้อเจียรอุดตัน ผิวสำเร็จไม่ดี ความเรียบคลาดเคลื่อน หรืออายุการแต่งล้อสั้น

สำหรับแผ่นวาล์วเหล็กหล่อและเหล็กทั่วไปหลายชนิด ล้อเจียรอะลูมิเนียมออกไซด์หรือซิลิคอนคาร์ไบด์แบบอะบราซีฟทั่วไปที่มีตัวประสานเหมาะสมคือตระกูลแรกที่ควรประเมิน แผ่นวาล์วเหล็กชุบแข็งในการผลิตที่มั่นคงและมีปริมาณสูงเป็นกรณีปกติที่ควรประเมิน CBN เพชรเป็นประเด็นแยกต่างหาก: ไม่ใช่ตัวเลือกอเนกประสงค์สำหรับแผ่นวาล์วเหล็ก เพราะเพชรทำปฏิกิริยากับเหล็กที่อุณหภูมิการเจียร แผ่นวาล์วบรอนซ์และวัสดุที่ไม่ใช่เหล็กอื่น ๆ ต้องได้รับการพิจารณาแยกต่างหาก เนื่องจากล้อเจียรต้องคงความเปิดของผิวหน้าไว้ในวัสดุที่อ่อนและเหนียวติด

ผลลัพธ์ที่ใช้งานได้จากหน้านี้คือบันทึกการใช้งานที่ครบถ้วน ส่งแบบงานแผ่นวาล์ว วัสดุและสภาพ ข้อกำหนดด้านความเรียบและความหยาบผิวพร้อมวิธีการวัด อุปกรณ์จับยึด ล้อเจียรที่ใช้อยู่ในปัจจุบัน และข้อบกพร่องที่เกิดขึ้น นี่คือสิ่งที่ทำให้การแนะนำล้อเจียรเป็นไปได้แทนการเดา

Youlin จัดหาล้อเจียรและเครื่องมือขัดเท่านั้น แผ่นวาล์วเป็นชิ้นงานของลูกค้า ความเหมาะสมขั้นสุดท้ายอาจต้องมีการตรวจสอบทางเทคนิค การยืนยันด้วยตัวอย่าง หรือการทดลองแบบควบคุมบนเครื่องของลูกค้า

เริ่มจากผิวหน้า ไม่ใช่จากล้อเจียร

  • เขียนความเรียบและความหยาบผิวเป็นข้อกำหนดการยอมรับสองข้อแยกกันในใบสอบถาม
  • ระบุวัสดุของแผ่นวาล์ว และว่าผิวที่เจียรเป็นเนื้อโลหะฐาน ชั้นชุบแข็ง หรือชั้นเคลือบ
  • บันทึกว่าความคลาดเคลื่อนของความเรียบปรากฏที่ใด — ตรงกลาง ขอบ หรือข้ามพอร์ต — ก่อนเปลี่ยนล้อเจียร
  • เม็ดขัดที่ละเอียดกว่าจะเปลี่ยนลักษณะพื้นผิว ไม่ได้แก้ไขผิวหน้าที่ไม่แบน
  • จับคู่ตระกูลล้อเจียรกับวัสดุก่อน จากนั้นจึงปรับเม็ดขัด ระดับความแข็ง ตัวประสาน และโครงสร้าง

ทำไมการเจียรระนาบแผ่นวาล์วจึงสำคัญ

แผ่นวาล์วเป็นทั้งผิวซีลและผิวที่ทำงาน ผิวที่เจียรต้องทำสองหน้าที่: รักษาระยะห่างการทำงาน และคงความแบนพอที่จะซีลขณะที่ชุดหมุนเคลื่อนผ่าน

ผิวหน้าเป็นผิวซีล ไม่ใช่ผิวสำเร็จเพื่อความสวยงาม

ทั้งลักษณะพื้นผิวและรูปทรงมีผลต่อการซีลและการสึกหรอของแผ่นวาล์ว ผิวที่วัดได้ว่าเรียบยังคงรั่วได้หากเรขาคณิตไม่แบน และผิวที่แบนยังสึกหรอเร็วได้หากพื้นผิวไม่เหมาะกับการใช้งาน ไม่สามารถตัดสินผลลัพธ์ใด ๆ ด้วยตาเปล่าหรือการสัมผัส

การเจียรกำหนดเรขาคณิตหลังการอบชุบด้วยความร้อนและการตัดเฉือน

การเจียรระนาบมักเป็นกระบวนการที่กำหนดสภาพผิวหน้าขั้นสุดท้าย นั่นหมายความว่ารับการบิดตัวจากกระบวนการก่อนหน้าและการชุบแข็ง และยังเป็นจุดที่การบิดตัวคงเหลือใด ๆ ปรากฏให้เห็น การตรวจสอบสภาพต้นน้ำเป็นส่วนหนึ่งของการพิจารณาล้อเจียร ไม่ใช่เรื่องแยกกัน

แผ่นวาล์วมักบางเมื่อเทียบกับผิวหน้า

แผ่นที่บางจะโก่งตัวเมื่อถูกจับยึดและการยึดด้วยแม่เหล็ก และเคลื่อนตัวเมื่อความร้อนสะสม ทั้งล้อเจียรที่ตัดได้อิสระและอุปกรณ์จับยึดที่ไม่สร้างการบิดตัวของตัวเองเป็นส่วนหนึ่งของการได้ผลลัพธ์ที่แบน

ความเสียหายปรากฏในขั้นถัดไป

ผิวหน้าที่มีคุณภาพก้ำกึ่งอาจยังประกอบได้และผ่านการทดสอบระยะสั้น จากนั้นจึงแสดงการรั่ว เสียง การสูญเสียแรงดัน หรือการสึกหรอระหว่างการใช้งาน นั่นคือเหตุผลที่ข้อกำหนดการยอมรับต้องมาจากหน้าที่การทำงานของชิ้นส่วน ไม่ใช่จากสิ่งที่ล้อเจียรก่อนหน้าเคยผลิตได้

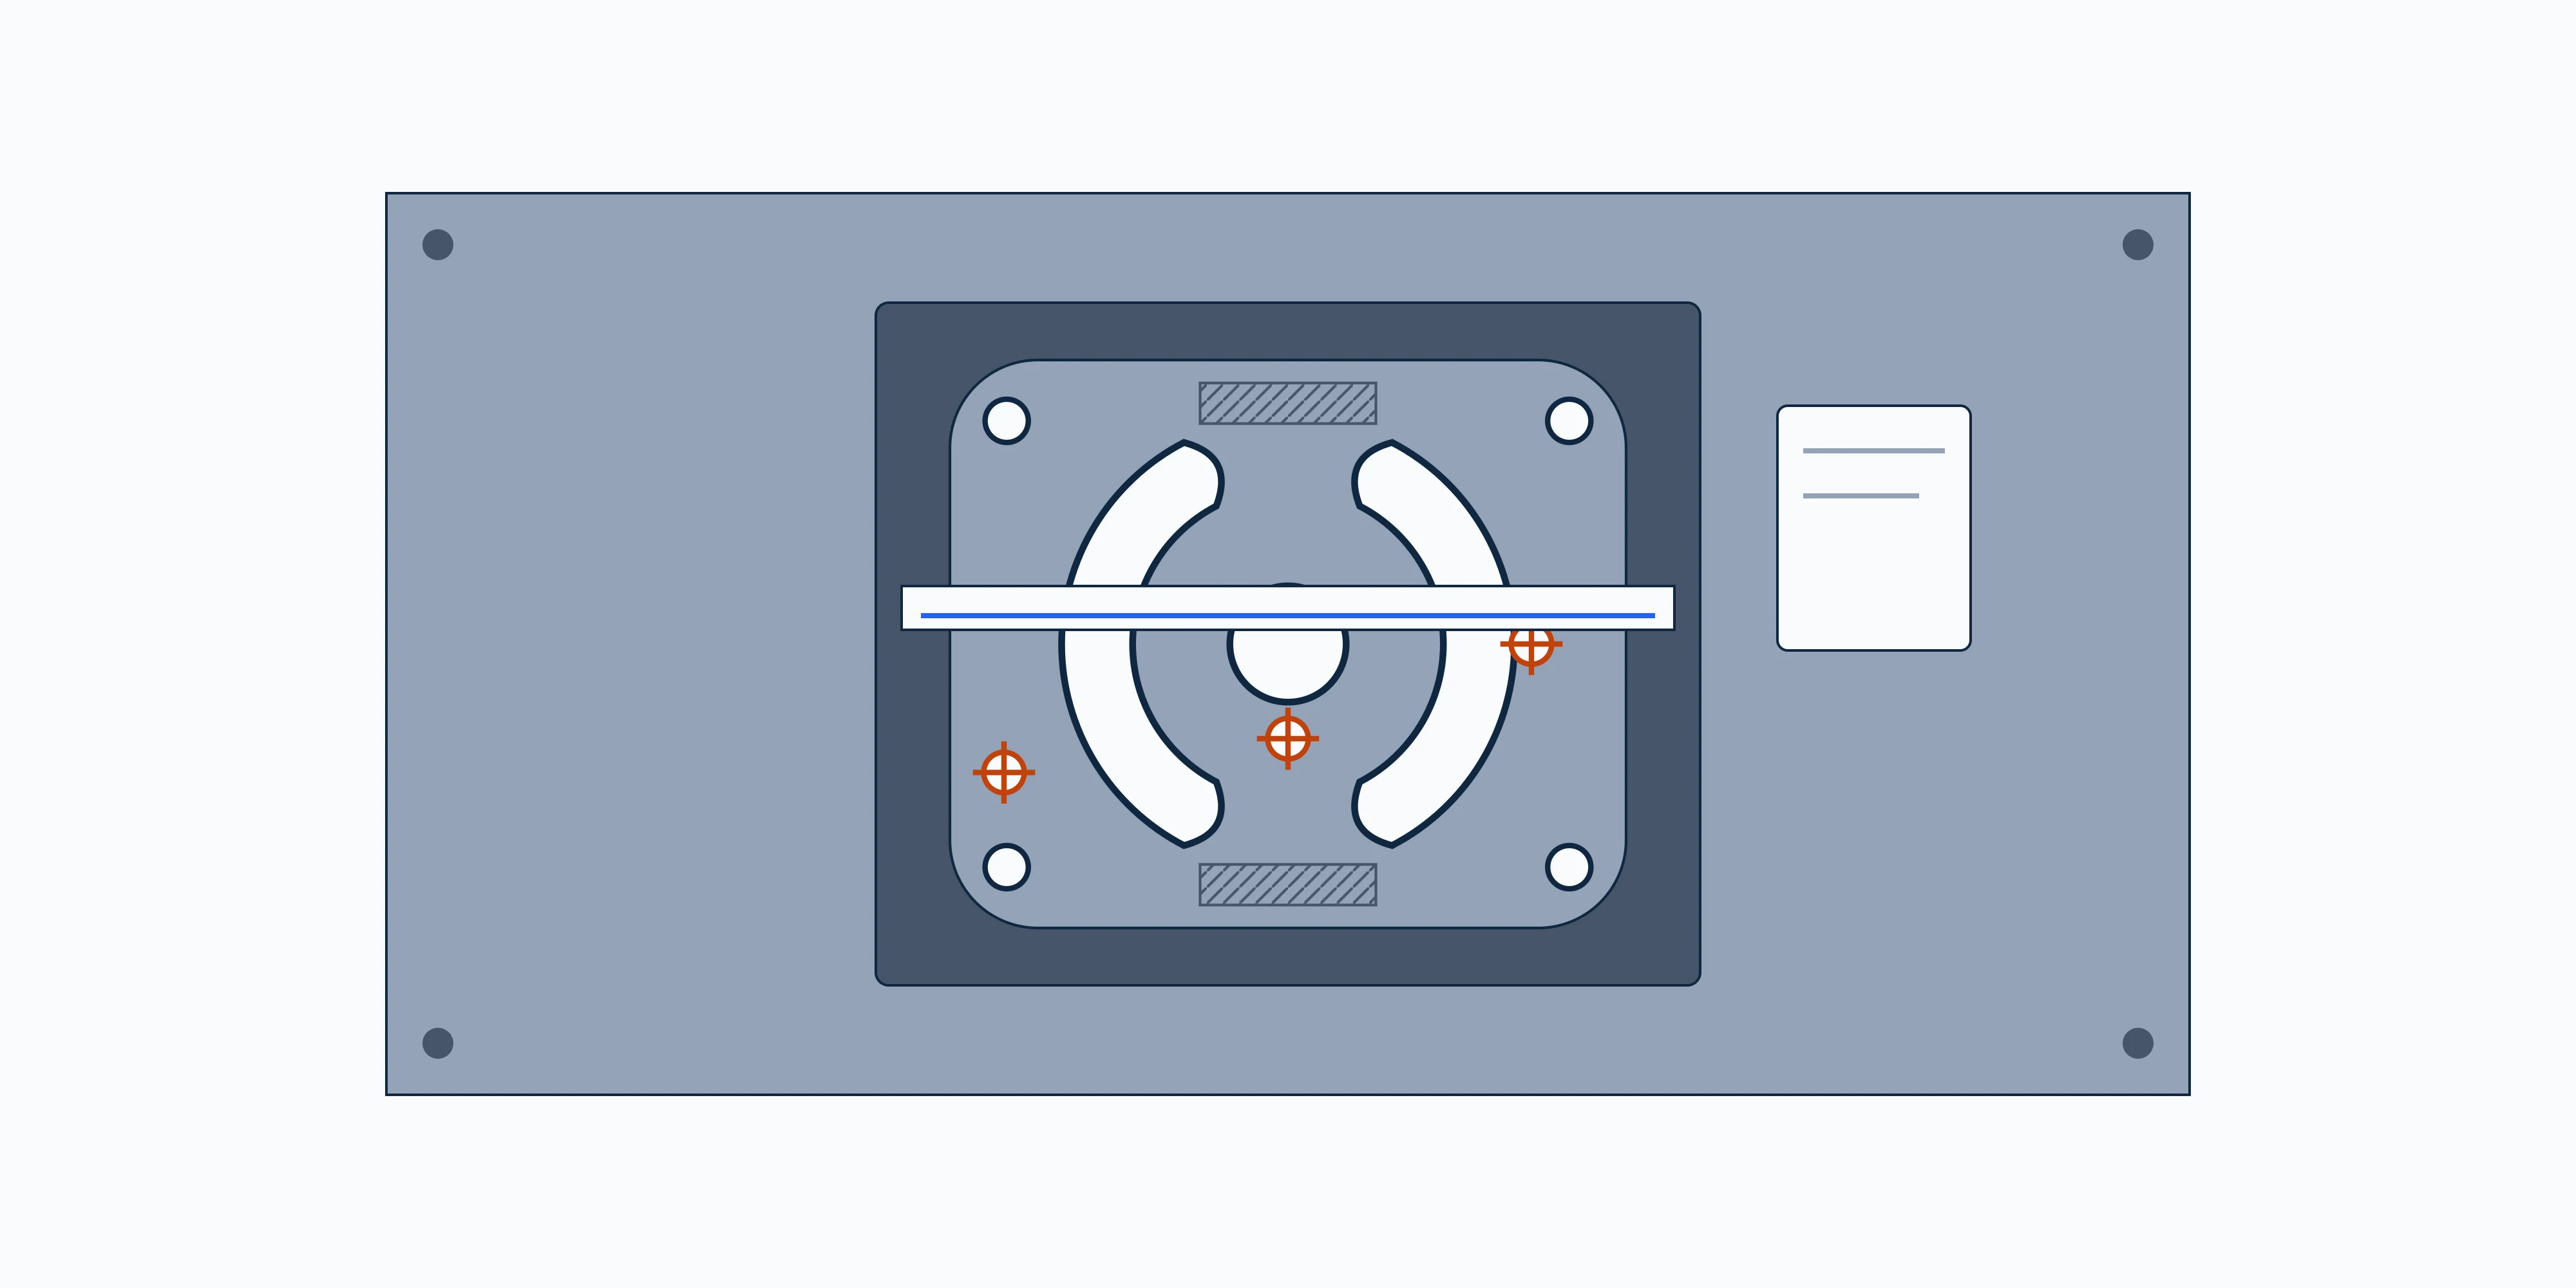
จุดตรวจวัดบนแผ่นวาล์ว: ผิวหน้าผนึกที่เจียร ช่องน้ำมัน จุดจับยึด และตำแหน่งตรวจวัด
ตำแหน่งที่วัดบนแผ่นวาล์ว และเหตุใดวิธีจับยึดจึงส่งผลต่อความเรียบ

ความเรียบเทียบกับความหยาบผิว: ข้อกำหนดคุณภาพที่แตกต่างกันสองข้อ

คำสองคำนี้มักถูกใช้ราวกับว่าอธิบายสิ่งเดียวกัน ทั้งสองไม่ใช่ และการถือว่าเป็นสิ่งเดียวคือสาเหตุที่พบบ่อยที่สุดของการวินิจฉัยปัญหาการเจียรแผ่นวาล์วผิดพลาด

ความเรียบคือรูปทรง

ความเรียบอธิบายว่าผิวหน้าเบี่ยงเบนจากระนาบมากเพียงใด เป็นสมบัติทางเรขาคณิตของพื้นผิวทั้งหมด วัดเทียบกับข้อมูลอ้างอิง เช่น บนแท่นวัดระนาบ ด้วยไม้บรรทัดตรงและเกจ หรือด้วยวิธีการวัดพิกัด ไม่ได้บอกอะไรเกี่ยวกับความหยาบของพื้นผิว

ความหยาบผิวคือลักษณะพื้นผิว

ความหยาบอธิบายยอดและร่องขนาดเล็กที่เหลือจากอะบราซีฟ วัดทั่วพื้นผิวด้วยโพรฟิโลมิเตอร์และรายงานเป็นพารามิเตอร์เช่น Ra หรือ Rz โดยระบุค่าคัตออฟและทิศทาง ไม่ได้บอกว่าผิวหน้าแบนหรือไม่

การรวมกันทั้งสี่แบบล้วนเกิดขึ้นจริง

ผิวหน้าอาจแบนและเรียบ แบนและหยาบ เรียบแต่ไม่แบน หรือหยาบและไม่แบน แต่ละการรวมกันชี้ไปยังสาเหตุที่แตกต่างกัน การเขียนข้อกำหนดเพียงข้อเดียวจากสองข้อในใบสอบถามทำให้ไม่สามารถแยกได้ว่ากำลังจัดการกับกรณีใด

เม็ดขัดที่ละเอียดกว่าไม่แก้ไขความเรียบ

ขนาดเม็ดขัดเปลี่ยนลักษณะพื้นผิว หากผิวหน้าไม่แบนเพราะการจับยึด การยึดด้วยแม่เหล็ก ความร้อน ความแปรปรวนของเนื้อเผื่อ หรือล้อเจียรที่สึก ล้อเจียรที่ละเอียดกว่ามักทำให้ค่าความหยาบดูดีขึ้นในขณะที่ปัญหาทรงยังคงอยู่ — หรือแย่ลง เพราะล้อเจียรที่ละเอียดกว่าตัดเย็นกว่าแต่ก็อุดตันง่ายกว่า

ระบุวิธีการวัด

สองฝ่ายอาจวัดผิวหน้าเดียวกันและขัดแย้งกันเพราะใช้ข้อมูลอ้างอิง ค่าคัตออฟ หรือตำแหน่งตรวจวัดต่างกัน บันทึกเครื่องมือ ข้อมูลอ้างอิง และตำแหน่งบนผิวหน้าสำหรับทั้งความเรียบและความหยาบผิว

การเปรียบเทียบความเรียบกับความหยาบผิว: สี่รูปแบบของรูปทรงและพื้นผิว
ความเรียบคือรูปทรง ความหยาบผิวคือพื้นผิว ผิวหนึ่งอาจผ่านข้อกำหนดหนึ่งแต่ไม่ผ่านอีกข้อกำหนด

ล้อเจียรอะบราซีฟทั่วไปเทียบกับ CBN: เมื่อใดควรพิจารณาแต่ละแบบ

สองตระกูลนี้คือกลุ่มที่ถูกเปรียบเทียบบ่อยที่สุดสำหรับการเจียรระนาบแผ่นวาล์ว การตัดสินใจไม่ใช่เรื่องของว่าอันไหนดีกว่า แต่เป็นเรื่องของว่าอันไหนเหมาะกับวัสดุ เครื่องจักร และรูปแบบการผลิต

อะบราซีฟทั่วไป: จุดเริ่มต้นปกติ

ล้อเจียรอะลูมิเนียมออกไซด์และซิลิคอนคาร์ไบด์ที่มีตัวประสานเหมาะสมครอบคลุมแผ่นวาล์วเหล็กหล่อและเหล็กได้หลากหลาย และรองรับเครื่องจักรและอุปกรณ์จับยึดได้หลายแบบ มักเป็นตระกูลแรกที่ประเมินในงานที่หลากหลายหรือปริมาณต่ำ ซึ่งกระบวนการยังอยู่ระหว่างการสร้าง การแต่งล้อง่ายและต้นทุนในการเปลี่ยนข้อมูลจำเพาะต่ำ

CBN: ประเมินสำหรับแผ่นวาล์วเหล็กที่แข็งในการผลิตที่มั่นคง

CBN เป็นซูเปอร์อะบราซีฟที่มุ่งหมายสำหรับวัสดุเหล็กที่แข็ง ควรค่าแก่การประเมินเมื่อวัสดุแผ่นวาล์วแข็ง ข้อมูลจำเพาะมั่นคง เครื่องจักรมีความแข็งเกร็ง และการส่งน้ำหล่อเย็นอยู่ในการควบคุม ไม่ใช่การอัปเกรดโดยอัตโนมัติ: เครื่องจักรที่ไม่สามารถรองรับได้ หรือกระบวนการที่ยังเปลี่ยนแปลงอยู่ จะไม่ได้รับประโยชน์จากมัน

เพชร: การพิจารณาแบบมีเงื่อนไข ไม่ใช่ตัวเลือกทั่วไป

เพชรไม่ใช่อะบราซีฟอเนกประสงค์สำหรับแผ่นวาล์วเหล็ก ที่อุณหภูมิการเจียร เพชรทำปฏิกิริยากับเหล็ก ซึ่งนำไปสู่การสึกหรอของอะบราซีฟอย่างรวดเร็ว เพชรเหมาะสมกับงานวัสดุที่ไม่ใช่เหล็กและวัสดุที่ไม่ใช่โลหะที่แข็งมาก — เช่น คาร์ไบด์หรือเซรามิกบางลักษณะ หรือการใช้งานบรอนซ์เฉพาะ — และแม้ในกรณีเหล่านั้นก็ต้องมีเหตุผลรองรับจากวัสดุและกระบวนการ ไม่ใช่การสันนิษฐาน

จับคู่ตัวประสานและโครงสร้างกับงาน

ภายในตระกูลใดตระกูลหนึ่ง ระบบตัวประสานและโครงสร้างของล้อเจียรเป็นตัวกำหนดว่าล้อตัดได้อิสระเพียงใด คงรูปทรงได้ดีเพียงใด และต้องแต่งล้อบ่อยเพียงใด การเลือกเหล่านี้ตามมาจากวัสดุแผ่นวาล์ว พื้นที่สัมผัส และน้ำหล่อเย็น ไม่ใช่จากชื่อของอะบราซีฟเพียงอย่างเดียว

อย่าตัดสินใจจากชื่อชิ้นงาน

'แผ่นวาล์ว' ไม่ได้ระบุชนิดอะบราซีฟ แผ่นวาล์วสองแผ่นที่มีหมายเลขแบบเดียวกันแต่ต่างวัสดุ ความแข็ง หรือความลึกของชั้นชุบแข็ง อาจต้องใช้ตระกูลที่ต่างกัน ตัดสินใจจากบันทึกวัสดุและรูปแบบความเสียหาย

งานที่พบได้

สถานการณ์การเจียรแผ่นวาล์วที่คู่มือนี้ครอบคลุม

คำถามเรื่องล้อเจียรเดียวกันให้คำตอบต่างกันไปขึ้นอยู่กับแผ่นวาล์วที่อยู่บนโต๊ะ ให้ตรวจสอบแผ่นวาล์วที่ต่างกันในเชิงวัสดุแต่ละชนิดเป็นบันทึกของตัวเอง

ผิวหน้าแผ่นวาล์วของปั๊มไฮดรอลิก

ผิวซีลหลักที่ทำงานสัมผัสกับชุดหมุน ถูกเจียรระนาบเพื่อรูปทรงและพื้นผิว โดยทั่วไปคืองานที่บทความนี้เขียนถึง

แผ่นวาล์วของมอเตอร์ไฮดรอลิก

ข้อกำหนดการเจียรระนาบคล้ายกับแผ่นวาล์วของปั๊ม แต่รอบการทำงานและรูปแบบการบิดตัวอาจแตกต่างกัน ควรตรวจสอบแยกต่างหากแทนการคัดลอกข้อมูลจำเพาะของแผ่นวาล์วปั๊ม

แผ่นวาล์วหลายวัสดุและไบเมทัล

แผ่นวาล์วที่รวมตัวเหล็กกับชั้นบุที่ทำจากบรอนซ์หรือวัสดุรับภาระอื่น หรือแผ่นที่มีวัสดุมากกว่าหนึ่งชนิดที่ผิวเจียร

วัสดุมีความสำคัญ

วัสดุของแผ่นวาล์วเป็นตัวกำหนดตระกูลอะบราซีฟ

อย่าถือว่าแผ่นวาล์วไฮดรอลิกทุกชนิดทำจากวัสดุเดียวกัน เหล็ก เหล็กหล่อ บรอนซ์ และแผ่นวาล์วหลายวัสดุทำงานต่างกันที่ผิวสัมผัสของล้อเจียร และตระกูลอะบราซีฟที่ถูกต้องตามมาจากวัสดุนั้น ไม่ใช่จากชื่อชิ้นงาน

เหล็กกล้าชุบแข็งและเหล็กกล้าผสม

แผ่นวาล์วที่เป็นเหล็ก ซึ่งผิวหน้าอาจชุบแข็งตลอดเนื้อหรือชุบแข็งเฉพาะผิว ความแข็ง ความลึกของชั้นชุบแข็ง และความเสี่ยงต่อการอบคืนตัวที่ผิว ล้วนมีผลต่อการเลือกล้อเจียร CBN ควรค่าแก่การประเมินเมื่อวัสดุแข็งและการผลิตมั่นคง

แผ่นวาล์วเหล็กหล่อ

แกรไฟต์ในโครงสร้างเปลี่ยนวิธีการตัดของล้อเจียรและการอุดตัน อะบราซีฟทั่วไปมักเป็นตระกูลแรกที่พิจารณา ความพรุนและจุดแข็งที่พบเป็นครั้งคราวส่งผลต่อความสม่ำเสมอ จึงควรระบุแหล่งงานหล่อและความแปรปรวนใด ๆ

แผ่นวาล์วบรอนซ์และโลหะผสมทองแดง

อ่อน เป็นวัสดุที่ไม่ใช่เหล็ก และมีแนวโน้มเปื้อนติดมากกว่าจะตัดได้สะอาด ความเปิดของล้อเจียร ตัวประสาน และการส่งน้ำหล่อเย็นสำคัญกว่าความแข็งเพียงอย่างเดียว นี่เป็นการพิจารณาแยกจากแผ่นวาล์วเหล็ก ไม่ใช่รูปแบบหนึ่งของแผ่นวาล์วเหล็ก

แผ่นวาล์วหลายวัสดุ / ไบเมทัล

ตัวเหล็กที่มีชั้นบุที่ไม่ใช่เหล็ก หรือผิวหน้าที่มีวัสดุมากกว่าหนึ่งชนิด ล้อเจียรออกจากวัสดุหนึ่งและเข้าสู่อีกวัสดุภายในรอบเดียว จึงไม่สามารถถือว่าระดับความแข็งเดียวใช้ได้ ระบุลำดับชั้นและความหนา

ผิวหน้าชุบผิวหรือผ่านการปรับสภาพผิว

เมื่อผิวที่เจียรเป็นชั้นเคลือบแทนที่จะเป็นโลหะฐาน ล้อเจียรกำลังตัดวัสดุที่ต่างจากที่แบบงานระบุ ระบุชนิดและความหนาของชั้นเคลือบก่อนการเลือก

คู่มือวินิจฉัย

ปัญหาการเจียรแผ่นวาล์วที่พบบ่อย

คุณภาพของการแนะนำล้อเจียรขึ้นอยู่กับคุณภาพของบันทึกการใช้งาน แนวปฏิบัติสามข้อนี้ป้องกันการสอบถามกลับไปกลับมาส่วนใหญ่ได้

ชื่อข้อบกพร่องเดียวกันอาจมาจากล้อเจียร น้ำหล่อเย็น สภาพการแต่งล้อ อุปกรณ์จับยึด หรือเครื่องจักร ใช้ตารางนี้เพื่อตัดสินใจว่าต้องตรวจสอบอะไรก่อนเปลี่ยนข้อมูลจำเพาะ

ปัญหา

ผิวไหม้จากการเจียร

สิ่งที่คุณเห็น

การเปลี่ยนสี เฉดสีจากการอบคืนตัว หรือบริเวณที่ดูต่างจากผิวหน้าโดยรอบ บางครั้งมีลวดลายจาง ๆ ตามเส้นทางของล้อเจียร

สาเหตุที่เป็นไปได้

ความร้อนที่บริเวณสัมผัสจากล้อเจียรที่แข็งหรือละเอียดเกินไปสำหรับวัสดุ ล้อเจียรที่หยุดตัดอย่างอิสระ น้ำหล่อเย็นไม่เพียงพอถึงบริเวณสัมผัส หรือรอบเดินเจียรที่ขจัดเนื้อหนัก

สิ่งที่ควรตรวจสอบก่อน

ยืนยันระดับความแข็งและโครงสร้างของล้อเจียรเทียบกับวัสดุ สภาพการแต่งล้อ ชนิด อัตราการไหล และทิศทางหัวฉีดของน้ำหล่อเย็น และเนื้อเผื่อเจียรต่อรอบเดิน บันทึกว่าผิวไหม้ปรากฏที่ใดบนผิวหน้า

ปัญหา

ล้อเจียรอุดตัน

สิ่งที่คุณเห็น

โลหะหรือวัสดุชิ้นงานอัดแน่นอยู่ในผิวของล้อเจียร ล้อดูเป็นมันวาวหรือเคลือบ และผิวสำเร็จเสื่อมลงในขณะที่ล้อหยุดตัด

สาเหตุที่เป็นไปได้

ล้อเจียรที่แข็งหรือแน่นเกินไปสำหรับวัสดุที่อ่อนหรือเหนียวติด การส่งน้ำหล่อเย็นไปยังบริเวณสัมผัสไม่ดี หรือการแต่งล้อไม่เพียงพอที่จะคงผิวหน้าให้เปิด พบบ่อยบนแผ่นวาล์วบรอนซ์และวัสดุที่ไม่ใช่เหล็กอื่น ๆ

สิ่งที่ควรตรวจสอบก่อน

ตรวจสอบผิวของล้อเจียร ไม่ใช่เพียงชิ้นงาน ตรวจสอบการส่งน้ำหล่อเย็น ความถี่ในการแต่งล้อและสภาพเครื่องมือ และตัวประสานและโครงสร้างเหมาะกับวัสดุแผ่นวาล์วหรือไม่

ปัญหา

ผิวสำเร็จไม่ดี

สิ่งที่คุณเห็น

ความหยาบสูงกว่าข้อกำหนดในแบบงาน มีลวดลายรอยขีดข่วนที่มองเห็นได้ รอยสั่นสะเทือน หรือผิวสำเร็จที่แปรเปลี่ยนไปทั่วผิวหน้า

สาเหตุที่เป็นไปได้

เม็ดขัดหรือตัวประสานไม่ตรงกับข้อกำหนดความหยาบผิว ล้อเจียรที่แต่งไม่สะอาด การสั่นสะเทือนของเครื่องจักรหรืออุปกรณ์จับยึด ล้อเจียรที่ไม่สมดุล หรือเครื่องมือแต่งล้อที่ทื่อหรือใช้งานไม่ถูกต้อง

สิ่งที่ควรตรวจสอบก่อน

ยืนยันพารามิเตอร์ความหยาบผิวและค่าคัตออฟ เครื่องมือแต่งล้อและสภาพ ความสมดุลของล้อเจียร ความแข็งเกร็งของอุปกรณ์จับยึด และผิวสำเร็จแปรเปลี่ยนตามตำแหน่งบนผิวหน้าหรือไม่

ปัญหา

ความเรียบคลาดเคลื่อน

สิ่งที่คุณเห็น

ผิวหน้าไม่แนบหรือวัดได้ว่าไม่แบน — มักตรงกลางสูงหรือต่ำ เว้าหรือยุบเป็นจาน หรือบิดเบี้ยวใกล้จุดจับยึดและพอร์ต

สาเหตุที่เป็นไปได้

การบิดตัวจากการจับยึดหรือการยึดด้วยแม่เหล็กบนแผ่นที่บาง ความร้อนที่สะสมระหว่างการเจียร ความเค้นคงเหลือจากกระบวนการก่อนหน้าหรือการชุบแข็ง เนื้อเผื่อไม่สม่ำเสมอ หรือล้อเจียรที่ตัดไม่สม่ำเสมอทั่วผิวหน้า

สิ่งที่ควรตรวจสอบก่อน

วัดผิวหน้าขณะถูกจับยึดและขณะปล่อย ทำเครื่องหมายตำแหน่งตรวจวัด และเปรียบเทียบผลความเรียบกับผลความหยาบผิว ตรวจสอบการออกแบบอุปกรณ์จับยึด การยึดด้วยแม่เหล็ก น้ำหล่อเย็น และการกระจายเนื้อเผื่อ

ปัญหา

การแต่งล้อมากเกินไป

สิ่งที่คุณเห็น

ล้อเจียรต้องแต่งบ่อยกว่าที่คาดไว้มาก ปริมาณการใช้ล้อสูง หรือผิวสำเร็จเปลี่ยนไประหว่างการแต่งแต่ละครั้ง

สาเหตุที่เป็นไปได้

ระดับความแข็งหรือตัวประสานของล้อเจียรที่แข็งเกินไปสำหรับงานและถูกบังคับให้ตัด เครื่องมือแต่งล้อที่ทื่อหรือใช้งานในสภาวะผิด หรือกระบวนการที่ชดเชยปัญหาอื่นด้วยการแต่งล้อซ้ำ ๆ

สิ่งที่ควรตรวจสอบก่อน

บันทึกความถี่ในการแต่งล้อ ชนิดและสภาพเครื่องมือ และเหตุผลของการแต่งแต่ละครั้ง เปรียบเทียบกับข้อมูลจำเพาะของล้อเจียรและวัสดุ

ขั้นตอนวินิจฉัยอย่างรวดเร็ว

ผังการตัดสินใจอย่างรวดเร็ว

  1. 1

    แผ่นวาล์วเป็นเหล็กหล่อหรือเหล็กทั่วไป ปริมาณงานหลากหลายหรือยังอยู่ระหว่างการกำหนด

    ประเมินล้อเจียรอะลูมิเนียมออกไซด์หรือซิลิคอนคาร์ไบด์แบบอะบราซีฟทั่วไปที่มีตัวประสานเหมาะสมก่อน

  2. 2

    แผ่นวาล์วเป็นวัสดุเหล็กที่แข็ง ข้อมูลจำเพาะมั่นคง เครื่องจักรแข็งเกร็ง

    ประเมิน CBN เทียบกับข้อกำหนดการยอมรับเดียวกับล้อเจียรปัจจุบัน

  3. 3

    แผ่นวาล์วเป็นบรอนซ์หรือวัสดุที่ไม่ใช่เหล็กที่อ่อนอื่น

    ถือเป็นการใช้งานใหม่: ตรวจสอบความเปิดของล้อเจียร ตัวประสาน และน้ำหล่อเย็นก่อนระดับความแข็ง

  4. 4

    ผิวหน้าเรียบแต่ไม่แบน

    ตรวจสอบการจับยึด การยึดด้วยแม่เหล็ก ความร้อน และการกระจายเนื้อเผื่อ — ไม่ใช่ขนาดเม็ดขัด

  5. 5

    ผิวหน้าแบนแต่หยาบเกินไป

    ตรวจสอบการแต่งล้อ ความสมดุล และการสั่นสะเทือนก่อน จากนั้นจึงตรวจสอบเม็ดขัดและตัวประสานเทียบกับข้อกำหนด

  6. 6

    ผิวไหม้หรือการอุดตันกลับมาซ้ำหลังการแต่งล้อ

    ตรวจสอบการส่งน้ำหล่อเย็นและข้อมูลจำเพาะของล้อเจียรร่วมกับผู้จำหน่าย

ส่งภาพถ่ายข้อบกพร่อง แบบงานผิวหน้า และข้อมูลจำเพาะล้อเจียรปัจจุบันเพื่อการตรวจสอบการใช้งาน

ส่งข้อมูลการใช้งานแผ่นวาล์ว →
ตารางการเลือกล้อเจียรตามวัสดุแผ่นวาล์ว ตระกูลอะบราซีฟ และปัจจัยในการตัดสินใจ
วัสดุต้องมาก่อน เลือกตระกูลอะบราซีฟให้ตรงกับแผ่นวาล์ว แล้วจึงปรับขนาดเม็ด ความแข็ง ตัวประสาน และโครงสร้าง

วัสดุชิ้นงาน ตระกูลอะบราซีฟ และปัจจัยการตัดสินใจ

แผนที่เริ่มต้นสำหรับการพิจารณา — ไม่ใช่การแนะนำ แต่ละแถวยังต้องใช้แบบงานแผ่นวาล์วและข้อกำหนดการยอมรับ

แผ่นวาล์วเหล็กชุบแข็ง / เหล็กกล้าผสม

ตระกูลอะบราซีฟที่ควรประเมินก่อน
อะลูมิเนียมออกไซด์แบบอะบราซีฟทั่วไป; CBN เมื่อวัสดุแข็ง มั่นคง และเครื่องจักรรองรับได้
ข้อกังวลในการเจียรที่ต้องเฝ้าระวัง
ผิวไหม้และการอบคืนตัวที่ผิวหน้า; การคงรูปทรงของล้อเจียร
ปัจจัยการตัดสินใจ
ความแข็งและความลึกของชั้นชุบแข็ง ความแข็งเกร็งของเครื่องจักร การส่งน้ำหล่อเย็น ความมั่นคงของการผลิต

แผ่นวาล์วเหล็กหล่อ

ตระกูลอะบราซีฟที่ควรประเมินก่อน
ซิลิคอนคาร์ไบด์หรืออะลูมิเนียมออกไซด์แบบอะบราซีฟทั่วไป
ข้อกังวลในการเจียรที่ต้องเฝ้าระวัง
การอุดตัน จุดแข็ง ความสม่ำเสมอระหว่างงานหล่อ
ปัจจัยการตัดสินใจ
แหล่งงานหล่อและความแปรปรวน ความพรุน ความสะอาดของน้ำหล่อเย็น แนวปฏิบัติการแต่งล้อ

แผ่นวาล์วบรอนซ์ / โลหะผสมทองแดง

ตระกูลอะบราซีฟที่ควรประเมินก่อน
ล้อเจียรอะบราซีฟทั่วไปแบบโครงสร้างเปิดพร้อมตัวประสานที่เหมาะสม
ข้อกังวลในการเจียรที่ต้องเฝ้าระวัง
การเปื้อนติดและการอุดตันมากกว่าผิวไหม้
ปัจจัยการตัดสินใจ
โลหะผสม ชนิดและการส่งน้ำหล่อเย็น ความเปิดของล้อเจียร ความถี่ในการแต่งล้อ

แผ่นวาล์วหลายวัสดุ / ไบเมทัล

ตระกูลอะบราซีฟที่ควรประเมินก่อน
พิจารณาแยกตามแต่ละชั้น ไม่ถือว่าระดับความแข็งเดียวใช้ได้ทั้งหมด
ข้อกังวลในการเจียรที่ต้องเฝ้าระวัง
พฤติกรรมที่แตกต่างกันเมื่อล้อเจียรข้ามวัสดุ
ปัจจัยการตัดสินใจ
ลำดับชั้นและความหนา จุดที่ล้อเจียรเปลี่ยนผ่าน การรองรับของอุปกรณ์จับยึด

ผิวหน้าชุบผิว / ผ่านการปรับสภาพผิว

ตระกูลอะบราซีฟที่ควรประเมินก่อน
กำหนดโดยชั้นเคลือบ ไม่ใช่โลหะฐาน
ข้อกังวลในการเจียรที่ต้องเฝ้าระวัง
การขจัดชั้นเคลือบเทียบกับการตัดโลหะฐาน
ปัจจัยการตัดสินใจ
ชนิดและความหนาของชั้นเคลือบ เนื้อเผื่อ และว่าต้องรักษาชั้นเคลือบไว้หรือไม่
วัสดุแผ่นวาล์วตระกูลอะบราซีฟที่ควรประเมินก่อนข้อกังวลในการเจียรที่ต้องเฝ้าระวังปัจจัยการตัดสินใจ
แผ่นวาล์วเหล็กชุบแข็ง / เหล็กกล้าผสมอะลูมิเนียมออกไซด์แบบอะบราซีฟทั่วไป; CBN เมื่อวัสดุแข็ง มั่นคง และเครื่องจักรรองรับได้ผิวไหม้และการอบคืนตัวที่ผิวหน้า; การคงรูปทรงของล้อเจียรความแข็งและความลึกของชั้นชุบแข็ง ความแข็งเกร็งของเครื่องจักร การส่งน้ำหล่อเย็น ความมั่นคงของการผลิต
แผ่นวาล์วเหล็กหล่อซิลิคอนคาร์ไบด์หรืออะลูมิเนียมออกไซด์แบบอะบราซีฟทั่วไปการอุดตัน จุดแข็ง ความสม่ำเสมอระหว่างงานหล่อแหล่งงานหล่อและความแปรปรวน ความพรุน ความสะอาดของน้ำหล่อเย็น แนวปฏิบัติการแต่งล้อ
แผ่นวาล์วบรอนซ์ / โลหะผสมทองแดงล้อเจียรอะบราซีฟทั่วไปแบบโครงสร้างเปิดพร้อมตัวประสานที่เหมาะสมการเปื้อนติดและการอุดตันมากกว่าผิวไหม้โลหะผสม ชนิดและการส่งน้ำหล่อเย็น ความเปิดของล้อเจียร ความถี่ในการแต่งล้อ
แผ่นวาล์วหลายวัสดุ / ไบเมทัลพิจารณาแยกตามแต่ละชั้น ไม่ถือว่าระดับความแข็งเดียวใช้ได้ทั้งหมดพฤติกรรมที่แตกต่างกันเมื่อล้อเจียรข้ามวัสดุลำดับชั้นและความหนา จุดที่ล้อเจียรเปลี่ยนผ่าน การรองรับของอุปกรณ์จับยึด
ผิวหน้าชุบผิว / ผ่านการปรับสภาพผิวกำหนดโดยชั้นเคลือบ ไม่ใช่โลหะฐานการขจัดชั้นเคลือบเทียบกับการตัดโลหะฐานชนิดและความหนาของชั้นเคลือบ เนื้อเผื่อ และว่าต้องรักษาชั้นเคลือบไว้หรือไม่

แยกข้อกำหนดคุณภาพสองข้อออกจากกัน

ความเรียบคือรูปทรง ความหยาบผิวคือพื้นผิว ทั้งสองเกิดจากส่วนต่าง ๆ ของกระบวนการและวัดด้วยอุปกรณ์ต่างกัน การเขียนรวมเป็นบรรทัดเดียวในใบสอบถามจะปกปิดว่าข้อใดกำลังล้มเหลว

  • ความเรียบ: วัดเทียบกับระนาบ โดยระบุวิธีการ
  • ความหยาบผิว: วัดทั่วพื้นผิว โดยระบุพารามิเตอร์
  • ผิวหน้าหนึ่งอาจผ่านข้อหนึ่งและไม่ผ่านอีกข้อ

วินิจฉัยก่อนเปลี่ยนล้อเจียร

ผิวไหม้ ล้อเจียรอุดตัน และความเรียบคลาดเคลื่อน แต่ละอย่างอาจมาจากล้อเจียร น้ำหล่อเย็น สภาพการแต่งล้อ อุปกรณ์จับยึด หรือตัวเครื่องจักร การเปลี่ยนระดับความแข็งก่อนจะทำลายหลักฐาน

  • บันทึกตำแหน่งของข้อบกพร่อง ไม่ใช่เพียงชื่อ
  • ตรวจสอบการแต่งล้อและน้ำหล่อเย็นก่อนเปลี่ยนข้อมูลจำเพาะ
  • ถ่ายภาพผิวหน้าและผิวของล้อเจียร

คงการพิจารณาให้จำเพาะต่อวัสดุ

ข้อมูลจำเพาะที่ยกมาจากแผ่นวาล์วเหล็กไปใช้กับแผ่นวาล์วบรอนซ์ หรือจากแผ่นใหญ่ไปใช้กับแผ่นบาง เป็นสมมติฐานที่ยังไม่ผ่านการทดสอบ ให้ตรวจสอบแต่ละวัสดุและอุปกรณ์จับยึดแยกกัน

  • หนึ่งบันทึกต่อแผ่นวาล์วที่ต่างกันในเชิงวัสดุ
  • ระบุชั้นชุบแข็งหรือชั้นเคลือบ ไม่ใช่เพียงโลหะฐาน
  • ระบุเนื้อเผื่อเจียรและตำแหน่งของมัน

รายการตรวจสอบการตัดสินใจ

รายการตรวจสอบการเลือกล้อเจียรสำหรับแผ่นวาล์วในทางปฏิบัติ

ไล่ตามรายการนี้ก่อนเลือกข้อมูลจำเพาะ แต่ละบรรทัดเปลี่ยนคำตอบ และหลายรายการไม่เสียค่าใช้จ่ายในการเก็บข้อมูล

1. ระบุวัสดุของแผ่นวาล์วและสภาพ: โลหะฐาน ชั้นชุบแข็ง หรือชั้นเคลือบ ระบุความแข็งเฉพาะเมื่อทราบจริงจากแบบงานหรือการวัด

2. เขียนความเรียบและความหยาบผิวเป็นสองรายการแยกกัน แต่ละรายการมีข้อกำหนด วิธีการวัด และผลลัพธ์ปัจจุบัน

3. อธิบายผิวที่เจียร: ความกว้าง พอร์ตหรือช่องเว้าที่ขัดจังหวะการสัมผัส และจุดที่ล้อเจียรเข้าและออก

4. ระบุเนื้อเผื่อเจียร และเจียรแผ่นจากเนื้อเต็มหรือหลังการทำงานก่อนหน้า

5. อธิบายอุปกรณ์จับยึด: วิธีจับยึดหรือยึดด้วยแม่เหล็ก และอุปกรณ์จับยึดเองมีผลต่อความเรียบหรือไม่

6. บันทึกเครื่องจักร: ชนิด ความสามารถของสปินเดิล และชนิดและการส่งน้ำหล่อเย็น

7. บันทึกแนวปฏิบัติการแต่งล้อ: ชนิดเครื่องมือ ความถี่ และแต่งล้อในหรือนอกเครื่อง

8. ระบุรูปแบบความเสียหายปัจจุบันและตำแหน่งที่ปรากฏบนผิวหน้า — ตรงกลาง ขอบ ใกล้พอร์ต หรือทั่วทั้งผิวหน้า

9. เปรียบเทียบตระกูลล้อเจียรหลังระบุวัสดุและรูปแบบความเสียหายแล้วเท่านั้น อย่าเริ่มจากหมายเลขระดับความแข็ง

10. หากแผ่นวาล์วเป็นวัสดุที่ไม่ใช่เหล็กหรือหลายวัสดุ ให้ถือเป็นการใช้งานใหม่แทนการดัดแปลงบันทึกของแผ่นวาล์วเหล็ก

สิ่งที่ต้องส่ง

ต้องใช้ข้อมูลใดบ้างสำหรับการขอใบเสนอราคาล้อเจียรแบบกำหนดเอง?

การแนะนำล้อเจียรจะจำเพาะได้เพียงเท่ากับบันทึกการใช้งานที่อยู่เบื้องหลัง รายการเหล่านี้ทำให้การพิจารณาเริ่มจากข้อกำหนดผิวหน้าจริง แทนที่จะเริ่มจากชื่อล้อเจียร

  • แบบงานแผ่นวาล์วพร้อมผิวที่เจียร ความกว้าง และพอร์ต ช่องเว้า หรือการสัมผัสที่ขาดตอน

  • วัสดุของแผ่นวาล์ว สภาพ (โลหะฐาน ชั้นชุบแข็ง หรือชั้นเคลือบ) และความแข็งที่ทราบหากระบุในแบบงาน

  • ข้อกำหนดความเรียบ วิธีการวัด และผลการวัดปัจจุบัน

  • ข้อกำหนดความหยาบผิว (พารามิเตอร์ ค่า และค่าคัตออฟ) วิธีการวัด และผลลัพธ์ปัจจุบัน

  • เนื้อเผื่อเจียร และเจียรแผ่นจากเนื้อเต็มหรือหลังการทำงานก่อนหน้า

  • วิธีการจับยึดและรายละเอียดอุปกรณ์จับยึด รวมถึงการยึดด้วยแม่เหล็กหากใช้

  • ชนิดเครื่องจักร ความสามารถของสปินเดิล ชนิดน้ำหล่อเย็น และวิธีการส่ง

  • ข้อมูลจำเพาะของล้อเจียรปัจจุบัน ขนาด และเครื่องหมายบนล้อ

  • เครื่องมือแต่งล้อ ความถี่ในการแต่งล้อ และวิธีการแต่งล้อ

  • ภาพถ่ายผิวหน้าแผ่นวาล์ว ผิวล้อเจียร และข้อบกพร่อง โดยทำเครื่องหมายตำแหน่งข้อบกพร่อง

ส่งข้อมูลเหล่านี้ผ่านแบบฟอร์มสอบถาม หรือติดต่อเราทาง WhatsApp เพื่อรับคำแนะนำเบื้องต้น

ส่งข้อมูลการเจียร →

สถานที่ใช้งาน

อุตสาหกรรมที่เจียรแผ่นวาล์ว

แผ่นวาล์วปรากฏในทุกที่ที่มีการผลิตหรือประกอบซ่อมชิ้นส่วนไฮดรอลิกแบบแทนที่ปริมาตร การพิจารณาการเจียรมีหลักการเดียวกัน แต่ข้อกำหนดการยอมรับมาจากหน้าที่การทำงานของชิ้นส่วน

การผลิตปั๊มไฮดรอลิก
การผลิตมอเตอร์ไฮดรอลิก
การผลิตซ้ำชิ้นส่วนระบบกำลังของไหล
การรับจ้างงานเครื่องจักรกลความแม่นยำ

คำถามที่พบบ่อย

คำถามที่พบบ่อย

คำตอบตรงประเด็นสำหรับคำถามที่พบบ่อยที่สุดก่อนเลือกล้อเจียรสำหรับแผ่นวาล์ว

ใช้ล้อเจียรใดสำหรับแผ่นวาล์วไฮดรอลิก?

ขึ้นอยู่กับวัสดุของแผ่นวาล์วและข้อกำหนดของผิวหน้า สำหรับแผ่นวาล์วเหล็กหล่อและเหล็กทั่วไปหลายชนิด ล้อเจียรอะลูมิเนียมออกไซด์หรือซิลิคอนคาร์ไบด์แบบอะบราซีฟทั่วไปที่มีตัวประสานเหมาะสมคือตระกูลแรกที่ควรประเมิน แผ่นวาล์วเหล็กชุบแข็งในการผลิตที่มั่นคงอาจสมควรได้รับการประเมิน CBN แผ่นวาล์วบรอนซ์และแผ่นวาล์วหลายวัสดุต้องได้รับการพิจารณาแยกต่างหาก ไม่มีข้อมูลจำเพาะเดียวที่ครอบคลุมแผ่นวาล์วทั้งหมด

ทำไมแผ่นวาล์วที่ผิวเรียบยังคงรั่ว?

เพราะความหยาบผิวและความเรียบเป็นสมบัติที่ต่างกัน ผิวหน้าอาจวัดได้ว่าเรียบแต่ยังไม่แบน โดยทั่วไปเกิดจากการบิดตัวจากการจับยึดหรือการยึดด้วยแม่เหล็ก ความร้อนระหว่างการเจียร ความเค้นคงเหลือ หรือการขจัดเนื้อที่ไม่สม่ำเสมอ ความหยาบผิวไม่สามารถชดเชยความคลาดเคลื่อนของรูปทรงได้

เม็ดขัดที่ละเอียดกว่าสามารถแก้ปัญหาความเรียบของแผ่นวาล์วได้หรือไม่?

ไม่ได้ ขนาดเม็ดขัดเปลี่ยนลักษณะพื้นผิว ไม่ใช่รูปทรง หากแผ่นวาล์วไม่แบน สาเหตุมักอยู่ที่อุปกรณ์จับยึด ความร้อน ความเค้นคงเหลือ หรือการกระจายเนื้อเผื่อ ล้อเจียรที่ละเอียดกว่าอาจทำให้แย่ลงได้ด้วยซ้ำ เพราะอุดตันง่ายกว่าและตัดได้อิสระน้อยกว่า

ควรใช้ล้อเจียร CBN สำหรับการเจียรแผ่นวาล์วหรือไม่?

ประเมิน CBN เมื่อแผ่นวาล์วเป็นวัสดุเหล็กที่แข็ง ข้อมูลจำเพาะมั่นคง เครื่องจักรแข็งเกร็งเพียงพอ และการส่งน้ำหล่อเย็นอยู่ในการควบคุม ไม่ใช่การอัปเกรดอัตโนมัติ สำหรับงานที่หลากหลายหรือปริมาณต่ำบนวัสดุที่อ่อนกว่า ล้อเจียรอะบราซีฟทั่วไปมักเป็นจุดเริ่มต้นที่สมเหตุสมผล

สามารถใช้ล้อเจียรเพชรกับแผ่นวาล์วไฮดรอลิกได้หรือไม่?

ไม่ใช่ในฐานะตัวเลือกทั่วไปสำหรับแผ่นวาล์วเหล็ก เพชรทำปฏิกิริยากับเหล็กที่อุณหภูมิการเจียร ทำให้อะบราซีฟสึกหรออย่างรวดเร็ว เพชรเหมาะกับงานวัสดุที่ไม่ใช่เหล็กและวัสดุที่ไม่ใช่โลหะที่แข็งมาก และแม้ในกรณีนั้นก็ต้องมีเหตุผลรองรับจากวัสดุและกระบวนการเฉพาะ ไม่ใช่การสันนิษฐานว่าเหมาะสม

จะอธิบายผิวไหม้จากการเจียรเทียบกับการอุดตันของล้อเจียรอย่างไร?

ผิวไหม้ปรากฏเป็นการเปลี่ยนสี เฉดสีจากการอบคืนตัว หรือบริเวณที่ได้รับผลกระทบจากความร้อนบนผิวชิ้นงาน ส่วนการอุดตันคือวัสดุที่อัดแน่นอยู่ในผิวของล้อเจียร ทำให้ล้อดูเป็นมันวาวหรือเคลือบและหยุดตัด ส่งภาพถ่ายทั้งผิวหน้าแผ่นวาล์วและผิวล้อเจียร — ทั้งสองชี้ไปยังสาเหตุที่ต่างกัน

สำรวจเพิ่มเติม

หน้าล้อเจียรที่เกี่ยวข้อง

เรียกดูสินค้า การใช้งาน และข้อมูลทางเทคนิคที่เกี่ยวข้องต่อ

ล้อเจียรสำหรับชิ้นส่วนไฮดรอลิก →ล้อเจียรสั่งทำ →ล้อเจียร CBN →ล้อเจียรเพชร →ล้อเจียรอะลูมิเนียมออกไซด์ →โรงงานผลิตล้อเจียร →แคตตาล็อกล้อเจียร →