Muelas abrasivas para placas de válvulas de bombas hidráulicas: selección, planitud y acabado superficial

Base de conocimiento técnico

Muelas abrasivas para placas de válvulas de bombas hidráulicas: selección, planitud y acabado superficial

Una placa de válvulas que es lisa pero no plana seguirá presentando fugas. Esa sola frase explica la mayor parte de la confusión en torno al rectificado de placas de válvulas: la cara debe satisfacer dos requisitos diferentes a la vez, y uno de ellos no puede resolverse eligiendo una muela más fina. Esta guía muestra qué familias de muelas evaluar para el material de la placa que tiene delante, qué detalles de la pieza determinan la respuesta y qué enviar antes de que alguien pueda recomendar una especificación.

La planitud y la rugosidad superficial son requisitos separados con causas separadas
Las placas de acero, fundición, bronce y multimaterial no comparten una sola muela
Un grano más fino no puede corregir una desviación de planitud causada por el calor o por el amarre
Ver 1 datos más
El plano, el utillaje y el modo de fallo actual deciden más que el nombre de la muela

Resumen

Respuesta rápida

No existe una especificación única de muela abrasiva para las placas de válvulas hidráulicas. La muela de rectificado plano debe seleccionarse en función de cuatro aspectos: el material de la placa y su estado, los requisitos de planitud y rugosidad que figuran en el plano y cómo se miden, la máquina y el amarre que sujetan la placa, y el modo de fallo que se observa actualmente: quemado, carga de la muela, acabado deficiente, deriva de planitud o vida corta entre diamantados.

Para muchas placas de fundición y de acero general, una muela convencional de óxido de aluminio o de carburo de silicio con un aglutinante adecuado es la primera familia que debe evaluarse. Las placas ferrosas endurecidas en producción estable y de mayor volumen son el caso habitual para evaluar CBN. El diamante es una cuestión aparte: no es una opción de uso general para placas de válvulas ferrosas, porque el diamante reacciona con el hierro a la temperatura de rectificado. Las placas de bronce y otras placas no ferrosas necesitan su propia revisión, ya que la muela debe mantenerse abierta en un material blando y pastoso.

El resultado útil de esta página es un registro completo de la aplicación. Envíe el plano de la placa, el material y su estado, el requisito de planitud y rugosidad con su método de medición, el utillaje, la muela que utiliza actualmente y el defecto que se produce. Eso es lo que hace posible una recomendación de muela en lugar de una suposición.

Youlin suministra únicamente muelas abrasivas y herramientas abrasivas. Las placas de válvulas son piezas del cliente. La idoneidad final puede requerir una revisión técnica, una confirmación con muestra o una prueba controlada en la máquina del cliente.

Empiece por la cara, no por la muela

  • Redacte la planitud y la rugosidad superficial como dos requisitos de aceptación separados en la consulta.
  • Identifique el material de la placa y si la cara rectificada es metal base, una capa endurecida o un recubrimiento.
  • Registre dónde aparece la desviación de planitud —centro, borde, a través de los puertos— antes de cambiar la muela.
  • Un grano más fino cambia la textura. No corrige una cara que no es plana.
  • Ajuste primero la familia de muela al material y después refine grano, dureza, aglutinante y estructura.

Por qué importa el rectificado plano de placas de válvulas

Una placa de válvulas es una superficie de sellado y de deslizamiento. La cara rectificada debe cumplir dos funciones: mantener la holgura de funcionamiento y permanecer suficientemente plana para sellar mientras el grupo rotativo pasa sobre ella.

La cara es una superficie de sellado, no un acabado decorativo

La textura y la forma de la superficie influyen en cómo sella y se desgasta la placa. Una cara que mide lisa todavía puede presentar fugas si la geometría no es plana, y una cara plana puede desgastarse rápidamente si la textura no es la adecuada para la aplicación. Ningún resultado puede juzgarse a simple vista ni al tacto.

El rectificado fija la geometría después del tratamiento térmico y del mecanizado

El rectificado plano suele ser la operación que establece el estado final de la cara. Por tanto, hereda la distorsión de operaciones anteriores y del endurecimiento, y también es donde se hace visible cualquier distorsión residual. Revisar el estado previo forma parte de la revisión de la muela, no es algo separado.

La placa suele ser delgada en relación con su cara

Las placas delgadas se deforman bajo el amarre y la sujeción magnética, y se mueven a medida que se acumula calor. Una muela que corte libremente y un utillaje que no imponga su propia distorsión son ambos necesarios para obtener un resultado plano.

El fallo se manifiesta aguas abajo

Una cara marginal puede aún montarse y superar una prueba breve, para después mostrar fugas, ruido, pérdida de presión o desgaste en servicio. Por eso el requisito de aceptación debe proceder de la función del componente, no de lo que producía la muela anterior.

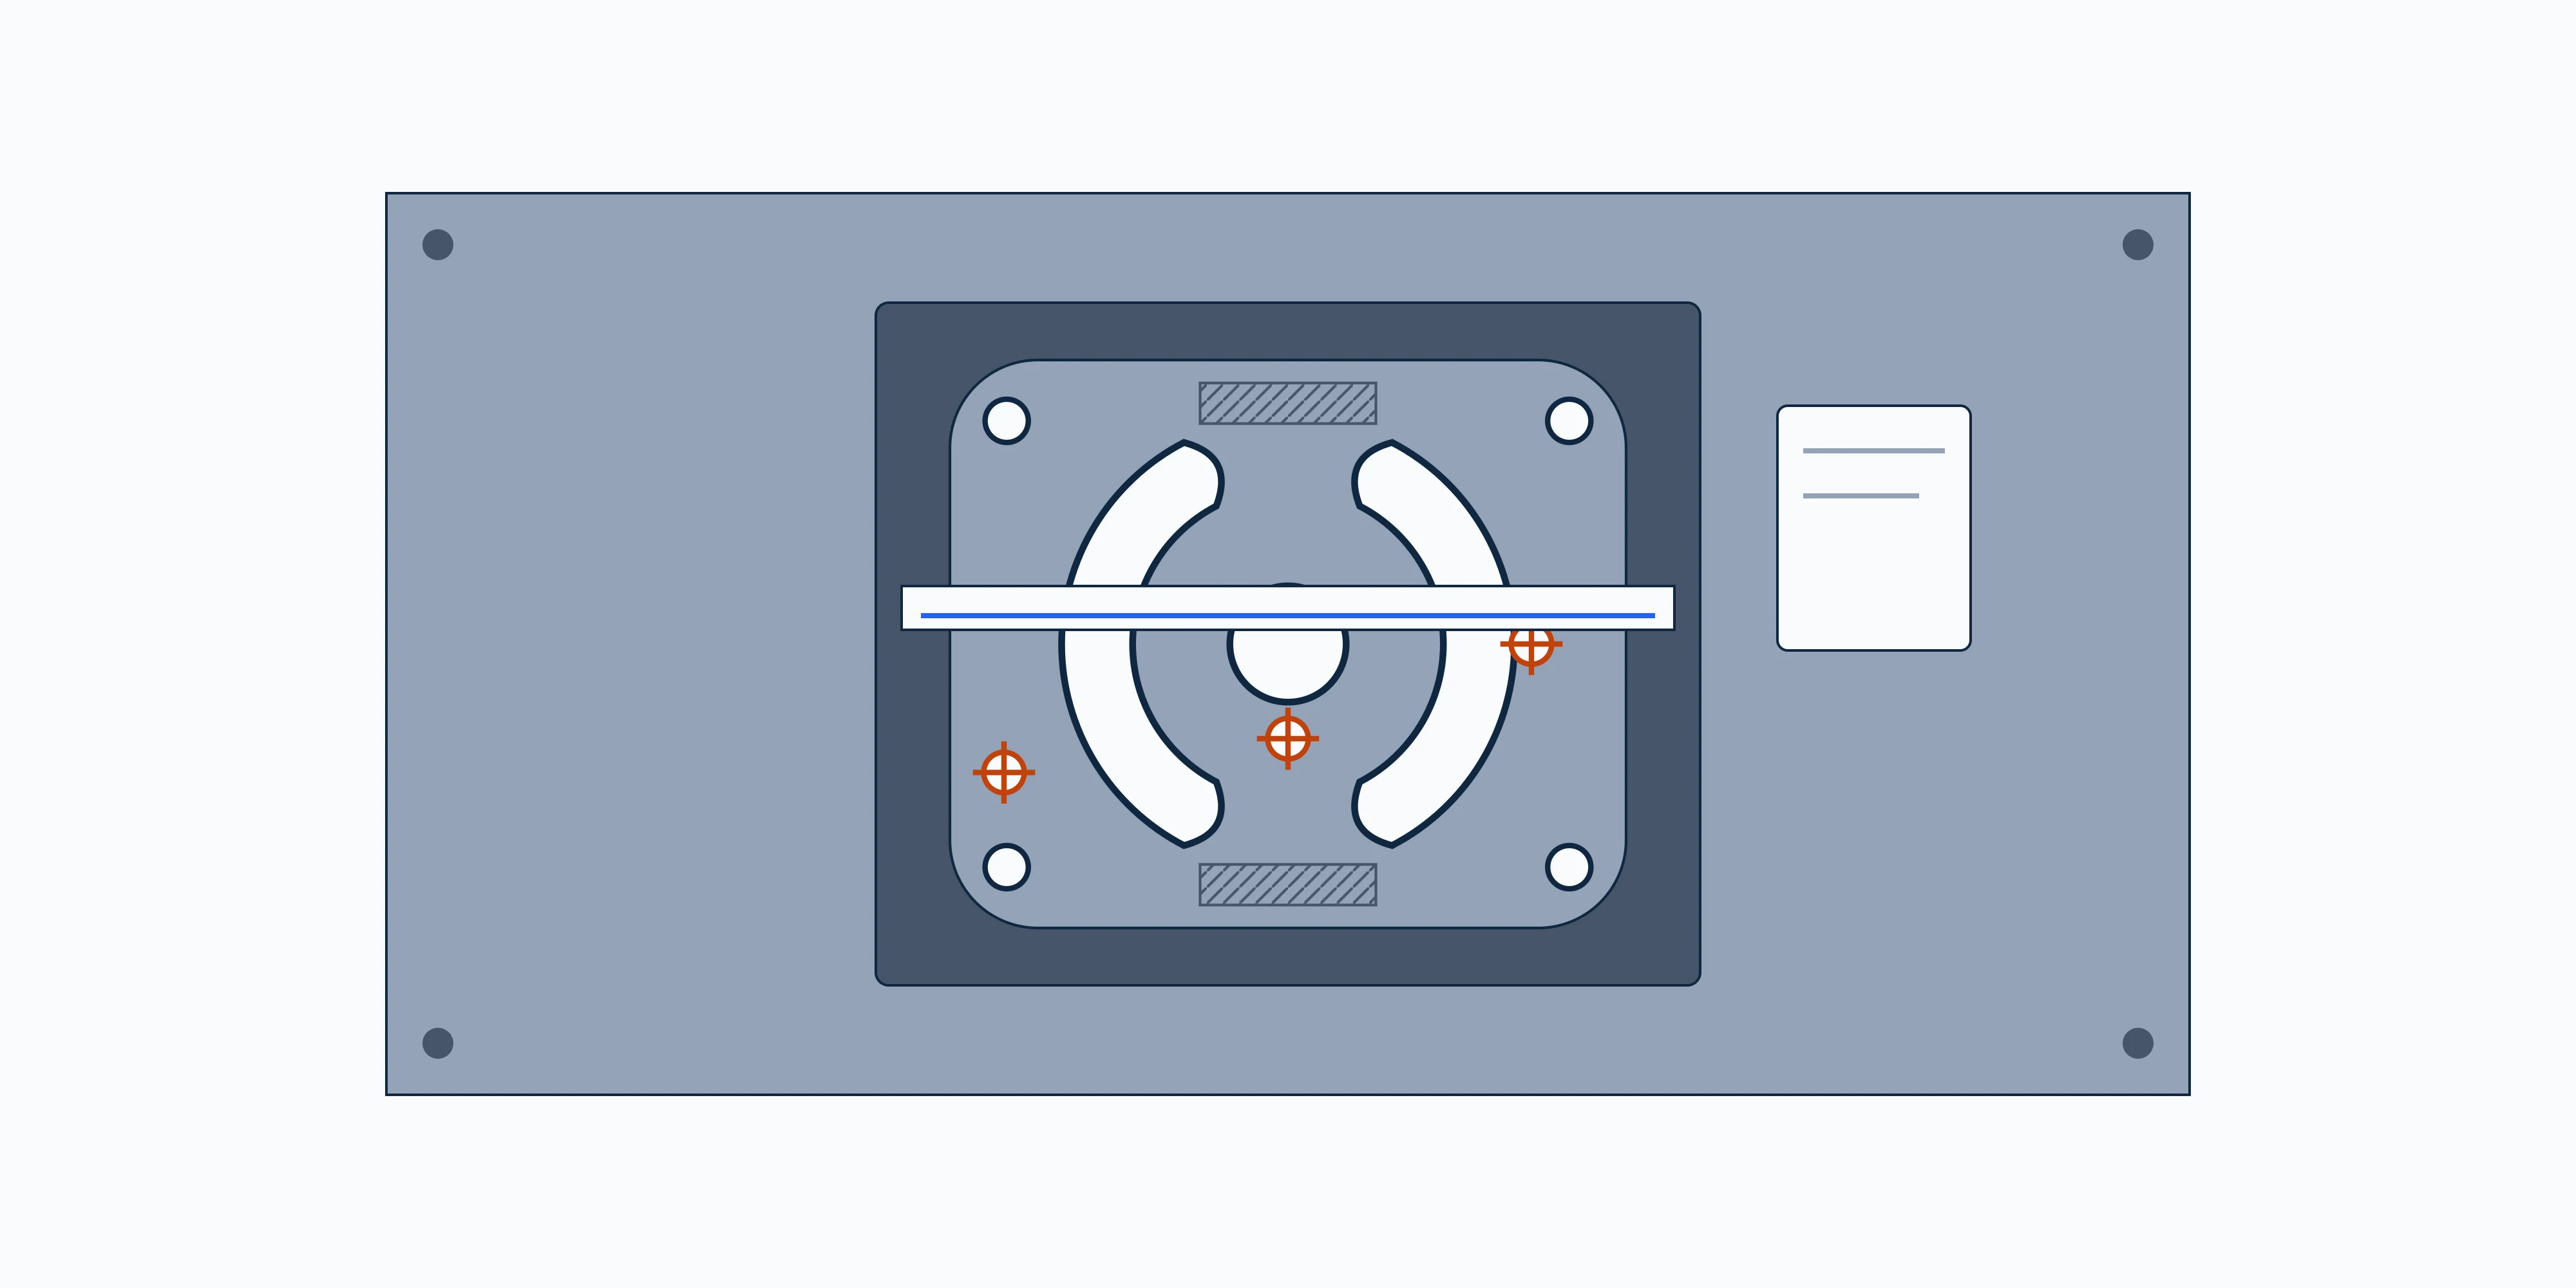
Puntos de inspección de la placa de válvulas: cara de sellado rectificada, puertos, puntos de amarre y posiciones de medición
Dónde se mide una placa de válvulas y por qué el amarre influye en la planitud.

Planitud y rugosidad superficial: dos requisitos de calidad diferentes

Estos dos términos se usan a menudo como si describieran lo mismo. No es así, y tratarlos como uno solo es la razón más habitual de que un problema de rectificado de placas de válvulas se diagnostique mal.

La planitud es forma

La planitud describe cuánto se desvía la cara respecto a un plano. Es una propiedad geométrica de toda la superficie, medida contra una referencia —por ejemplo, sobre una mesa de planitud, con una regla y un comparador, o mediante un método de medición por coordenadas. No dice nada sobre la rugosidad de la superficie.

La rugosidad superficial es textura

La rugosidad describe los picos y valles de pequeña escala que deja el abrasivo. Se mide sobre la superficie con un rugosímetro y se expresa como un parámetro tal como Ra o Rz, indicando la longitud de corte y la dirección. No dice nada sobre si la cara es plana.

Las cuatro combinaciones son reales

Una cara puede ser plana y lisa, plana y rugosa, lisa pero no plana, o rugosa y no plana. Cada combinación apunta a una causa distinta. Escribir solo uno de los dos requisitos en una consulta hace imposible saber qué caso se está tratando.

Un grano más fino no corrige la planitud

El tamaño de grano cambia la textura. Si la cara no es plana por el amarre, la sujeción magnética, el calor, la variación de sobremedida o una muela desgastada, una muela más fina normalmente hará que el número de textura parezca mejor mientras el problema de forma persiste, o empeora, porque una muela más fina corta con menos calor pero se carga con mayor facilidad.

Indique el método de medición

Dos partes pueden medir la misma cara y discrepar porque usaron referencias distintas, longitudes de corte distintas o posiciones de inspección distintas. Registre el instrumento, la referencia y la ubicación en la cara tanto para la planitud como para la rugosidad.

Comparación entre planitud y rugosidad superficial: cuatro combinaciones de forma y textura
La planitud es forma; la rugosidad es textura. Una cara puede cumplir una y fallar la otra.

Muelas convencionales frente a CBN: cuándo considerar cada una

Estas son las dos familias que más se comparan para el rectificado plano de placas de válvulas. La decisión no consiste en cuál es mejor, sino en cuál encaja con el material, la máquina y el patrón de producción.

Abrasivos convencionales: el punto de partida habitual

Las muelas de óxido de aluminio y de carburo de silicio con un aglutinante adecuado cubren una amplia gama de placas de fundición y de acero, y toleran una variedad de máquinas y utillajes. Suelen ser la primera familia que se evalúa en trabajos mixtos o de menor volumen, donde el proceso todavía se está estableciendo. El diamantado es sencillo y el costo de cambiar de especificación es bajo.

CBN: evaluar para placas ferrosas duras en producción estable

El CBN es un superabrasivo destinado a materiales ferrosos duros. Merece evaluarse cuando el material de la placa es duro, la especificación es estable, la máquina es rígida y el suministro de refrigerante está controlado. No es una mejora por defecto: una máquina que no puede soportarlo, o un proceso que todavía está cambiando, no se beneficiará de él.

Diamante: una discusión cualificada, no una opción general

El diamante no es un abrasivo de uso general para placas de válvulas ferrosas. A la temperatura de rectificado, el diamante reacciona con el hierro, lo que provoca un desgaste rápido del abrasivo. El diamante pertenece al trabajo con materiales no ferrosos y no metálicos muy duros —por ejemplo, ciertos elementos de carburo o cerámica, o aplicaciones específicas con bronce— e incluso allí debe justificarse por el material y el proceso, no darse por supuesto.

Ajuste el aglutinante y la estructura a la operación

Dentro de cualquiera de las dos familias, el sistema de aglutinante y la estructura de la muela determinan con qué libertad corta, cómo conserva la forma y con qué frecuencia necesita diamantado. Esas elecciones se derivan del material de la placa, del área de contacto y del refrigerante, no del nombre del abrasivo por sí solo.

No decida a partir del nombre de la pieza

'Placa de válvulas' no identifica un abrasivo. Dos placas con el mismo número de plano pero distinto material, dureza o profundidad endurecida pueden necesitar familias diferentes. Decida a partir del registro del material y del modo de fallo.

Dónde aparece la operación

Situaciones de rectificado de placas de válvulas que abarca esta guía

La misma pregunta sobre la muela produce respuestas distintas según la placa que esté sobre la mesa. Revise cada placa materialmente distinta como un registro propio.

Caras de placas de válvulas de bombas hidráulicas

La cara de sellado principal que gira contra el grupo rotativo. Se rectifica plana para obtener forma y textura; es la operación para la que se escribió este artículo.

Placas de válvulas de motores hidráulicos

El requisito de rectificado plano es similar al de las placas de bombas, pero el ciclo de trabajo y el patrón de distorsión pueden diferir. Revisar por separado en lugar de copiar la especificación de una placa de bomba.

Placas multimaterial y bimetálicas

Placas que combinan un cuerpo de acero con un recubrimiento de bronce u otro material de deslizamiento, o que presentan más de un material en la cara rectificada.

El material importa

El material de la placa determina la familia de abrasivo

No suponga que todas las placas de válvulas hidráulicas son del mismo material. Las placas de acero, fundición, bronce y multimaterial se comportan de forma distinta en la cara de la muela, y la familia de abrasivo correcta se deriva de ello, no del nombre de la pieza.

Aceros endurecidos y aleados

Placas ferrosas en las que la cara puede estar endurecida en todo su espesor o cementada. La dureza, la profundidad de la capa endurecida y el riesgo de revenido en la superficie influyen en la elección de la muela. El CBN merece evaluarse cuando el material es duro y la producción es estable.

Placas de fundición

El grafito de la estructura modifica cómo corta la muela y cómo se carga. Los abrasivos convencionales suelen ser la primera familia que se revisa. La porosidad y las ocasionales zonas duras afectan la consistencia, por lo que deben indicarse la procedencia de la fundición y cualquier variación.

Placas de bronce y de aleaciones de cobre

Blandas, no ferrosas y propensas a embarrar en lugar de cortar limpiamente. La apertura de la muela, el aglutinante y el suministro de refrigerante importan más que la dureza por sí sola. Es una revisión distinta de la de una placa de acero, no una variante de ella.

Placas multimaterial / bimetálicas

Un cuerpo de acero con un recubrimiento no ferroso, o una cara que presenta más de un material. La muela sale de un material y entra en otro dentro de la misma pasada, por lo que no puede suponerse una única dureza. Indique el orden y el espesor de las capas.

Caras recubiertas o tratadas superficialmente

Cuando la cara rectificada es un recubrimiento y no metal base, la muela está cortando un material distinto del que sugiere el plano. Identifique el tipo y el espesor del recubrimiento antes de seleccionar.

Guía de diagnóstico

Problemas habituales en el rectificado de placas de válvulas

La calidad de la recomendación de la muela depende de la calidad del registro de la aplicación. Estas tres prácticas evitan la mayor parte de las idas y venidas.

Un mismo nombre de defecto puede provenir de la muela, del refrigerante, del estado del diamantado, del utillaje o de la máquina. Utilice esta tabla para decidir qué comprobar antes de cambiar una especificación.

Problema

Quemado

Lo que se observa

Decoloración, tinte de revenido o una zona que parece distinta de la cara circundante; a veces un patrón tenue que sigue la trayectoria de la muela.

Causas probables

Calor en la zona de contacto debido a una muela demasiado dura o demasiado fina para el material, una muela que ha dejado de cortar libremente, refrigerante insuficiente que llega al contacto o una pasada de desbaste con gran eliminación de material.

Qué comprobar primero

Confirme la dureza y la estructura de la muela frente al material, el estado del diamantado, el tipo de refrigerante, el caudal y la orientación de la boquilla, y la sobremedida por pasada. Registre dónde aparece el quemado en la cara.

Problema

Carga de la muela

Lo que se observa

Material de la pieza o metal compactado en la cara de la muela; la muela parece vidriada o brillante y el acabado de la cara se deteriora mientras la muela deja de cortar.

Causas probables

Una muela demasiado dura o demasiado densa para un material blando o pastoso, un suministro deficiente de refrigerante a la zona de contacto o un diamantado insuficiente para mantener abierta la cara. Es habitual en placas de bronce y otras placas no ferrosas.

Qué comprobar primero

Inspeccione la cara de la muela, no solo la pieza. Revise el suministro de refrigerante, la frecuencia de diamantado y el estado de la herramienta, y si el aglutinante y la estructura son adecuados para el material de la placa.

Problema

Acabado superficial deficiente

Lo que se observa

Rugosidad por encima del requisito del plano, patrón de rayado visible, marcas de vibración o un acabado que varía en la cara.

Causas probables

Grano o aglutinante no ajustados al requisito de rugosidad, una muela que no se ha diamantado limpiamente, vibración de la máquina o del utillaje, una muela desequilibrada o una herramienta de diamantado desafilada o aplicada incorrectamente.

Qué comprobar primero

Confirme el parámetro de rugosidad y la longitud de corte, la herramienta de diamantado y su estado, el equilibrio de la muela, la rigidez del utillaje y si el acabado varía según la posición en la cara.

Problema

Desviación de planitud

Lo que se observa

La cara no asienta o mide fuera de planitud; a menudo centro alto o bajo, cóncava o distorsionada cerca de los puntos de amarre y de los puertos.

Causas probables

Distorsión por amarre o sujeción magnética de una placa delgada, calor acumulado durante el rectificado, tensión residual de operaciones anteriores o del endurecimiento, una sobremedida desigual o una muela que no corta de manera uniforme en toda la cara.

Qué comprobar primero

Mida la cara según está amarrada y una vez liberada, marque las posiciones de inspección y compare el resultado de planitud con el de rugosidad. Revise el diseño del utillaje, la sujeción magnética, el refrigerante y la distribución de la sobremedida.

Problema

Diamantado excesivo

Lo que se observa

La muela necesita diamantado con mucha más frecuencia de la esperada, el consumo de muela es elevado o el acabado de la cara deriva entre diamantados.

Causas probables

Una dureza o un aglutinante de muela demasiado duros para la operación que se ven forzados a cortar, una herramienta de diamantado desafilada o aplicada en condiciones incorrectas, o un proceso que compensa otro problema diamantando repetidamente.

Qué comprobar primero

Registre la frecuencia de diamantado, el tipo y el estado de la herramienta y el motivo de cada diamantado. Compare con la especificación de la muela y el material.

Flujo de diagnóstico rápido

Flujo de decisión rápido

  1. 1

    La placa es de fundición o de acero general y el volumen es mixto o aún se está estableciendo

    Evalúe primero una muela convencional de óxido de aluminio o de carburo de silicio con un aglutinante adecuado.

  2. 2

    La placa es de material ferroso duro, la especificación es estable y la máquina es rígida

    Evalúe CBN frente a los mismos requisitos de aceptación que la muela actual.

  3. 3

    La placa es de bronce u otro material no ferroso blando

    Trátela como una aplicación nueva: revise la apertura de la muela, el aglutinante y el refrigerante antes que la dureza.

  4. 4

    La cara es lisa pero no plana

    Compruebe el amarre, la sujeción magnética, el calor y la distribución de la sobremedida, no el tamaño de grano.

  5. 5

    La cara es plana pero demasiado rugosa

    Compruebe primero el diamantado, el equilibrio y la vibración; después, el grano y el aglutinante frente al requisito.

  6. 6

    El quemado o la carga de la muela reaparecen después del diamantado

    Revise el suministro de refrigerante y la especificación de la muela junto con el proveedor.

Envíe la fotografía del defecto, el plano de la cara y la especificación de la muela actual para una revisión de la aplicación.

Enviar una aplicación de placas de válvulas →
Matriz de selección de muela por material de la placa, familia de abrasivo y factores de decisión
Primero el material. Ajuste la familia de abrasivo a la placa y después refine grano, dureza, aglutinante y estructura.

Material de la pieza, familia de abrasivo y factores de decisión

Un mapa de partida para la revisión, no una recomendación. Cada fila sigue requiriendo el plano de la placa y los requisitos de aceptación.

Placa de acero endurecido / aleado

Familia de abrasivo a evaluar primero
Óxido de aluminio convencional; CBN cuando el material es duro, la producción es estable y la máquina lo permite
Aspecto del rectificado a vigilar
Quemado y revenido en la cara; retención de forma de la muela
Factores de decisión
Dureza y profundidad endurecida, rigidez de la máquina, suministro de refrigerante, estabilidad de la producción

Placa de fundición

Familia de abrasivo a evaluar primero
Carburo de silicio u óxido de aluminio convencional
Aspecto del rectificado a vigilar
Carga de la muela, zonas duras, consistencia entre fundiciones
Factores de decisión
Procedencia y variación de la fundición, porosidad, limpieza del refrigerante, práctica de diamantado

Placa de bronce / aleación de cobre

Familia de abrasivo a evaluar primero
Muela convencional de estructura abierta con aglutinante adecuado
Aspecto del rectificado a vigilar
Embarre y carga en lugar de quemado
Factores de decisión
Aleación, tipo y suministro de refrigerante, apertura de la muela, frecuencia de diamantado

Placa multimaterial / bimetálica

Familia de abrasivo a evaluar primero
Revisión separada por capa; no se supone una única dureza
Aspecto del rectificado a vigilar
Comportamiento distinto al pasar la muela de un material a otro
Factores de decisión
Orden y espesor de las capas, punto de transición de la muela, apoyo del utillaje

Cara recubierta / tratada superficialmente

Familia de abrasivo a evaluar primero
Determinada por el recubrimiento, no por el metal base
Aspecto del rectificado a vigilar
Eliminación del recubrimiento frente al corte del metal base
Factores de decisión
Tipo y espesor del recubrimiento, sobremedida, si el recubrimiento debe conservarse
Material de la placaFamilia de abrasivo a evaluar primeroAspecto del rectificado a vigilarFactores de decisión
Placa de acero endurecido / aleadoÓxido de aluminio convencional; CBN cuando el material es duro, la producción es estable y la máquina lo permiteQuemado y revenido en la cara; retención de forma de la muelaDureza y profundidad endurecida, rigidez de la máquina, suministro de refrigerante, estabilidad de la producción
Placa de fundiciónCarburo de silicio u óxido de aluminio convencionalCarga de la muela, zonas duras, consistencia entre fundicionesProcedencia y variación de la fundición, porosidad, limpieza del refrigerante, práctica de diamantado
Placa de bronce / aleación de cobreMuela convencional de estructura abierta con aglutinante adecuadoEmbarre y carga en lugar de quemadoAleación, tipo y suministro de refrigerante, apertura de la muela, frecuencia de diamantado
Placa multimaterial / bimetálicaRevisión separada por capa; no se supone una única durezaComportamiento distinto al pasar la muela de un material a otroOrden y espesor de las capas, punto de transición de la muela, apoyo del utillaje
Cara recubierta / tratada superficialmenteDeterminada por el recubrimiento, no por el metal baseEliminación del recubrimiento frente al corte del metal baseTipo y espesor del recubrimiento, sobremedida, si el recubrimiento debe conservarse

Separe los dos requisitos de calidad

La planitud es forma; la rugosidad es textura. Se producen en partes distintas del proceso y se miden con equipos distintos. Incluirlas en una sola línea de la consulta oculta cuál de las dos está fallando.

  • Planitud: medida respecto a un plano, con el método indicado
  • Rugosidad: medida sobre la superficie, con el parámetro indicado
  • Una superficie puede cumplir uno y fallar el otro

Diagnostique antes de cambiar la muela

El quemado, la carga de la muela y la deriva de planitud pueden provenir de la muela, del refrigerante, del estado del diamantado, del utillaje o de la máquina. Cambiar la dureza primero elimina la evidencia.

  • Registre la ubicación del defecto, no solo su nombre
  • Revise el diamantado y el refrigerante antes de cambiar la especificación
  • Fotografíe la cara y la superficie de la muela

Mantenga la revisión específica para cada material

Una especificación trasladada de una placa de acero a una de bronce, o de una placa grande a una delgada, es una suposición no verificada. Revise cada material y cada utillaje por separado.

  • Un registro por cada placa materialmente distinta
  • Indique la capa endurecida o el recubrimiento, no solo el metal base
  • Indique la sobremedida y dónde se encuentra

Lista de comprobación para la decisión

Lista de comprobación práctica para seleccionar una muela de rectificado de placas de válvulas

Recorra esta lista antes de elegir una especificación. Cada línea cambia la respuesta y varias no cuestan nada de recopilar.

1. Identifique el material de la placa y su estado: metal base, capa endurecida o recubrimiento. Indique la dureza solo si realmente se conoce por el plano o por una medición.

2. Redacte la planitud y la rugosidad superficial como dos partidas separadas, cada una con su requisito, su método de medición y el resultado actual.

3. Describa la cara rectificada: anchura, si los puertos o recesos interrumpen el contacto y dónde entra y sale la muela.

4. Indique la sobremedida y si la placa se rectifica desde macizo o después de una operación previa.

5. Describa el amarre: cómo se sujeta la placa, por amarre mecánico o magnético, y si el propio utillaje influye en la planitud.

6. Registre la máquina: tipo, capacidad del husillo y tipo y método de suministro del refrigerante.

7. Registre la práctica de diamantado: tipo de herramienta, frecuencia y si la muela se diamanta dentro o fuera de la máquina.

8. Nombre el modo de fallo actual y dónde aparece en la cara: centro, borde, cerca de los puertos o en toda la cara.

9. Compare familias de muelas solo después de establecer el material y el modo de fallo. No parta de un número de dureza.

10. Si la placa es no ferrosa o multimaterial, trate la revisión como una aplicación nueva en lugar de adaptar el registro de una placa de acero.

Qué enviar

¿Qué información se necesita para cotizar una muela abrasiva a medida?

Una recomendación de muela solo puede ser tan específica como el registro de aplicación que la respalda. Estos datos permiten que la revisión parta del requisito real de la cara y no del nombre de una muela.

  • Plano de la placa con la cara rectificada, su anchura y los puertos, recesos o interrupciones del contacto

  • Material de la placa, estado (metal base, capa endurecida o recubrimiento) y la dureza conocida si figura en el plano

  • Requisito de planitud, método de medición y resultado medido actual

  • Requisito de rugosidad superficial (parámetro, valor y longitud de corte), método de medición y resultado actual

  • Sobremedida y si la placa se rectifica desde macizo o después de una operación previa

  • Método de amarre y detalles del utillaje, incluida la sujeción magnética si se utiliza

  • Tipo de máquina, capacidad del husillo, tipo de refrigerante y método de suministro

  • Especificación de la muela actual, dimensiones y marcado

  • Herramienta de diamantado, frecuencia y método de diamantado

  • Fotografías de la cara de la placa, de la cara de la muela y del defecto, con la ubicación del defecto marcada

Envíe estos datos mediante el formulario de cotización o escríbanos por WhatsApp para una evaluación preliminar.

Enviar datos de rectificado →

Dónde se utiliza

Sectores que rectifican placas de válvulas

Las placas de válvulas aparecen allí donde se fabrican o reconstruyen componentes hidráulicos de desplazamiento positivo. La revisión del rectificado es la misma en principio; los requisitos de aceptación proceden de la función del componente.

Fabricación de bombas hidráulicas
Fabricación de motores hidráulicos
Remanufactura de componentes de potencia fluida
Subcontratación de mecanizado de precisión

Preguntas frecuentes

Preguntas frecuentes

Respuestas directas a las preguntas que más suelen surgir antes de seleccionar una muela para placas de válvulas.

¿Qué muela abrasiva se utiliza para las placas de válvulas hidráulicas?

Depende del material de la placa y del requisito de la cara. Para muchas placas de fundición y de acero general, la primera familia que debe evaluarse es una muela convencional de óxido de aluminio o de carburo de silicio con un aglutinante adecuado. Las placas ferrosas endurecidas en producción estable pueden justificar la evaluación de CBN. Las placas de bronce y multimaterial necesitan su propia revisión. No existe una especificación única que cubra todas las placas de válvulas.

¿Por qué una placa de válvulas lisa sigue presentando fugas?

Porque la rugosidad superficial y la planitud son propiedades diferentes. Una cara puede medir lisa y aun así no ser plana, normalmente por distorsión debida al amarre o a la sujeción magnética, calor durante el rectificado, tensión residual o eliminación desigual de material. La rugosidad no puede compensar un error de forma.

¿Puede un grano más fino corregir problemas de planitud en una placa de válvulas?

No. El tamaño de grano cambia la textura superficial, no la forma. Si la placa no es plana, la causa suele estar en el amarre, el calor, la tensión residual o la distribución de la sobremedida. Una muela más fina puede incluso empeorar la situación, ya que se carga con mayor facilidad y corta con menos libertad.

¿Debo usar una muela de CBN para rectificar placas de válvulas?

Evalúe CBN cuando la placa sea de un material ferroso duro, la especificación sea estable, la máquina sea suficientemente rígida y el suministro de refrigerante esté controlado. No es una mejora automática. Para trabajos mixtos o de menor volumen con materiales más blandos, una muela convencional suele ser el punto de partida sensato.

¿Se pueden usar muelas de diamante en placas de válvulas hidráulicas?

No como opción general para placas ferrosas. El diamante reacciona con el hierro a la temperatura de rectificado, lo que provoca un desgaste rápido del abrasivo. El diamante pertenece al trabajo con materiales no ferrosos y no metálicos muy duros, e incluso allí debe justificarse por el material y el proceso específicos en lugar de darse por adecuado.

¿Cómo describo el quemado frente a la carga de la muela?

El quemado se manifiesta como decoloración, tinte de revenido o una zona afectada por el calor en la cara de la pieza. La carga de la muela es material compactado en la cara de la muela, que hace que parezca vidriada o brillante y deje de cortar. Envíe una fotografía de la cara de la placa y de la cara de la muela: apuntan a causas distintas.