Đá mài cho tấm van bơm thủy lực: lựa chọn, độ phẳng và độ bóng bề mặt

Tài liệu kỹ thuật đá mài

Đá mài cho tấm van bơm thủy lực: lựa chọn, độ phẳng và độ bóng bề mặt

Một tấm van nhẵn nhưng không phẳng vẫn sẽ rò rỉ. Câu đó giải thích phần lớn sự nhầm lẫn quanh việc mài tấm van: bề mặt phải đồng thời đáp ứng hai yêu cầu khác nhau, và một trong hai không thể khắc phục bằng cách chọn đá mài mịn hơn. Hướng dẫn này chỉ ra những nhóm đá mài cần đánh giá cho vật liệu tấm van trước mặt, những chi tiết phôi quyết định câu trả lời, và thông tin cần gửi trước khi ai đó có thể tư vấn thông số.

Độ phẳng và độ nhám bề mặt là hai yêu cầu riêng biệt với nguyên nhân riêng biệt
Tấm van thép, gang, đồng thanh và đa vật liệu không dùng chung một loại đá mài
Cỡ hạt mịn hơn không khắc phục được sai lệch độ phẳng do nhiệt hoặc đồ gá gây ra
Bản vẽ, đồ gá và dạng hư hỏng hiện tại quyết định nhiều hơn tên đá mài

Tổng quan

Trả lời nhanh

Không có một thông số đá mài duy nhất cho tấm van thủy lực. Đá mài phẳng phải được chọn dựa trên bốn yếu tố: vật liệu tấm van và tình trạng của nó, yêu cầu độ phẳng và độ nhám trên bản vẽ cùng cách đo chúng, máy và đồ gá giữ tấm van, và dạng hư hỏng đang gặp — cháy bề mặt, đá mài bị bám phoi, độ bóng kém, độ phẳng trôi hoặc tuổi thọ sửa đá mài ngắn.

Với nhiều tấm van gang và thép thông dụng, đá mài oxit nhôm hoặc cacbit silic thông thường với chất kết dính phù hợp là nhóm đầu tiên cần đánh giá. Tấm van kim loại chứa sắt đã tôi trong sản xuất ổn định, khối lượng cao là trường hợp thường cần xem xét CBN. Kim cương là một nội dung thảo luận riêng: đây không phải lựa chọn đa dụng cho tấm van kim loại chứa sắt, vì kim cương phản ứng với sắt ở nhiệt độ mài. Tấm van đồng thanh và kim loại màu khác cần đánh giá riêng, vì đá mài phải giữ được độ hở trong vật liệu mềm và dễ bết dính.

Kết quả sử dụng được của trang này là một hồ sơ ứng dụng hoàn chỉnh. Hãy gửi bản vẽ tấm van, vật liệu và tình trạng, yêu cầu độ phẳng và độ nhám cùng phương pháp đo, đồ gá, đá mài đang dùng và khuyết tật đang phát sinh. Đó là cơ sở để có thể tư vấn đá mài thay vì phỏng đoán.

Youlin chỉ cung cấp đá mài và dụng cụ mài. Tấm van là chi tiết gia công của khách hàng. Mức độ phù hợp cuối cùng có thể cần đánh giá kỹ thuật, xác nhận mẫu hoặc thử nghiệm có kiểm soát trên máy của khách hàng.

Bắt đầu từ bề mặt, không phải từ đá mài

  • Ghi độ phẳng và độ nhám bề mặt thành hai yêu cầu nghiệm thu riêng trong yêu cầu báo giá.
  • Xác định vật liệu tấm van và việc bề mặt mài là kim loại nền, lớp đã tôi hay lớp phủ.
  • Ghi lại vị trí sai lệch độ phẳng — giữa, mép, qua các cửa dầu — trước khi đổi đá mài.
  • Cỡ hạt mịn hơn thay đổi kết cấu bề mặt. Nó không khắc phục được bề mặt bị lệch phẳng.
  • Khớp nhóm đá mài với vật liệu trước, sau đó tinh chỉnh cỡ hạt, độ cứng, chất kết dính và cấu trúc.

Vì sao mài phẳng tấm van quan trọng

Tấm van là bề mặt làm kín và bề mặt chạy. Bề mặt mài phải thực hiện hai nhiệm vụ: duy trì khe hở làm việc và đủ phẳng để làm kín khi cụm quay lướt qua.

Bề mặt là bề mặt làm kín, không phải lớp hoàn thiện trang trí

Kết cấu bề mặt và hình dạng đều ảnh hưởng đến cách tấm van làm kín và mài mòn. Một bề mặt đo nhẵn vẫn có thể rò rỉ nếu hình học không phẳng, và một bề mặt phẳng vẫn có thể mài mòn nhanh nếu kết cấu bề mặt không phù hợp với ứng dụng. Không kết quả nào có thể đánh giá bằng mắt hoặc bằng tay.

Mài đặt hình học sau nhiệt luyện và gia công

Mài phẳng thường là nguyên công xác lập trạng thái bề mặt cuối cùng. Điều đó có nghĩa là nó tiếp nhận biến dạng từ các nguyên công trước và từ nhiệt luyện, đồng thời cũng là nơi mọi biến dạng còn lại trở nên hữu hình. Đánh giá tình trạng phía trước là một phần của việc đánh giá đá mài, không tách rời.

Tấm van thường mỏng so với bề mặt

Tấm mỏng bị võng dưới lực kẹp và giữ bằng từ, và chúng dịch chuyển khi nhiệt tích tụ. Một đá mài cắt tự do và một đồ gá không áp đặt biến dạng riêng của nó đều là phần để có kết quả phẳng.

Hư hỏng biểu hiện ở công đoạn sau

Một bề mặt sát ngưỡng vẫn có thể lắp ráp và vượt qua bài thử ngắn, rồi biểu hiện rò rỉ, tiếng ồn, mất áp suất hoặc mài mòn khi làm việc. Vì vậy yêu cầu nghiệm thu phải xuất phát từ chức năng của linh kiện, không phải từ việc đá mài trước đó tình cờ tạo ra gì.

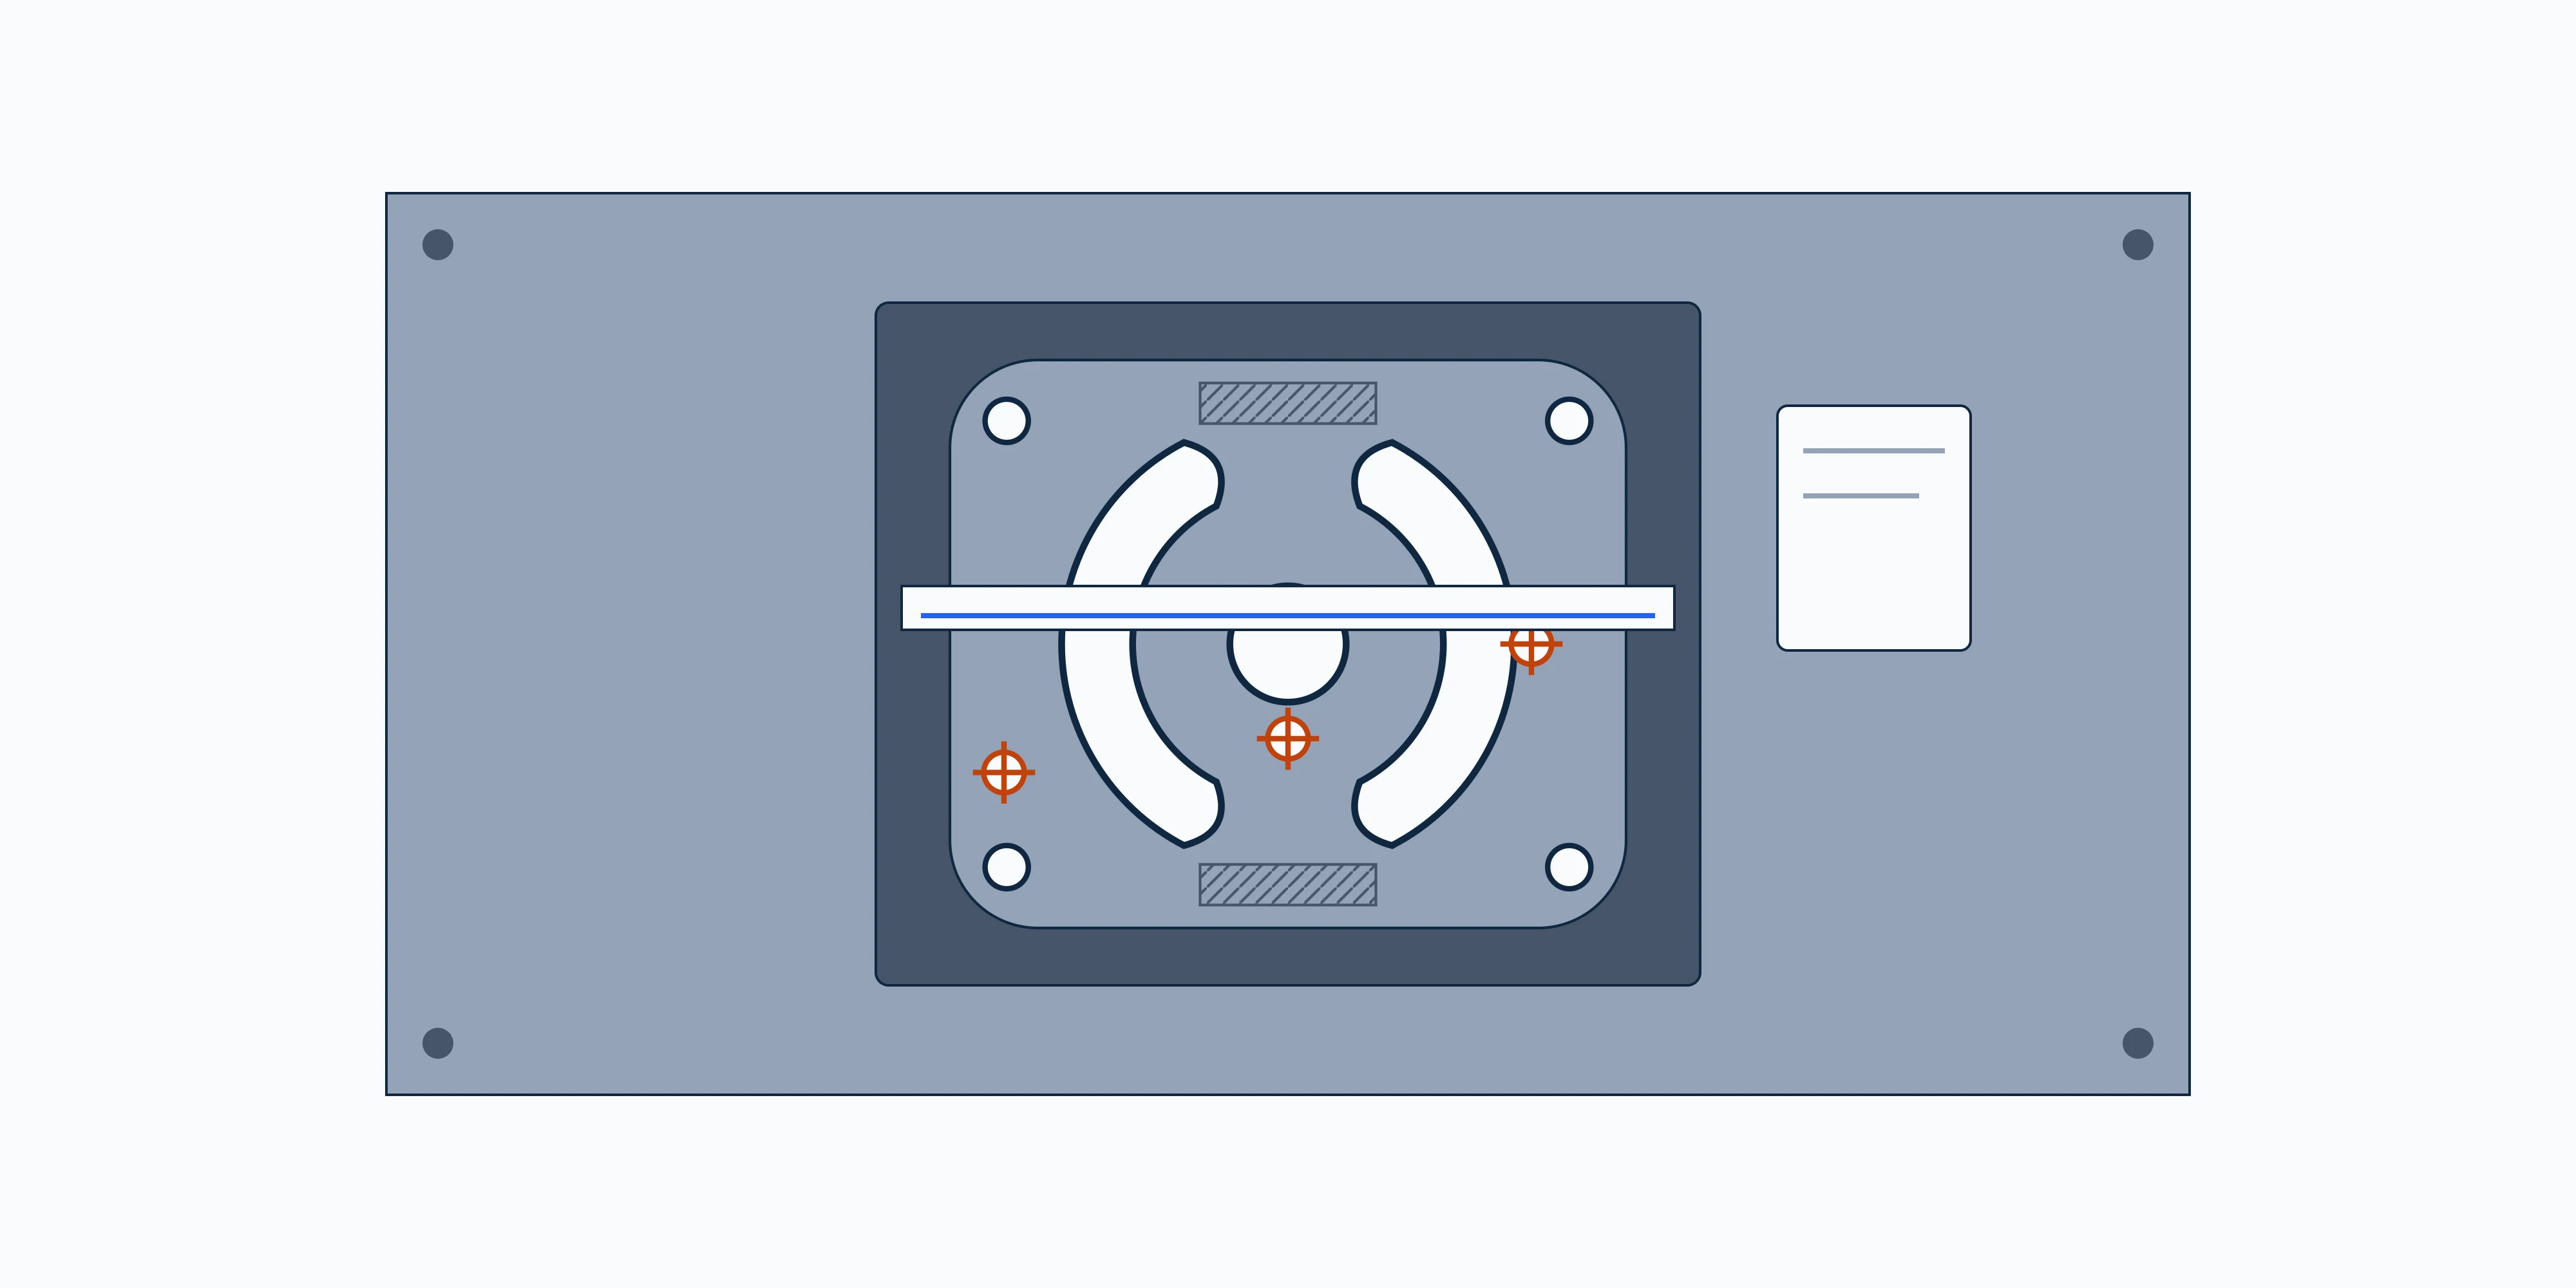
Các vị trí kiểm tra trên tấm van: mặt phẳng làm kín, cửa dầu, điểm gá kẹp và vị trí đo
Vị trí đo trên tấm van và vì sao phương pháp gá kẹp ảnh hưởng đến kết quả độ phẳng.

Độ phẳng so với độ nhám bề mặt: hai yêu cầu chất lượng khác nhau

Hai thuật ngữ này thường được dùng như thể mô tả cùng một thứ. Chúng không như vậy, và việc coi chúng là một là lý do phổ biến nhất khiến vấn đề mài tấm van bị chẩn đoán sai.

Độ phẳng là hình dạng

Độ phẳng mô tả mức độ bề mặt lệch khỏi một mặt phẳng. Đây là thuộc tính hình học của toàn bộ bề mặt, được đo so với một chuẩn — ví dụ trên bàn phẳng, bằng thước thẳng và đồng hồ đo, hoặc bằng phương pháp đo tọa độ. Nó không cho biết bề mặt nhám đến đâu.

Độ nhám bề mặt là kết cấu bề mặt

Độ nhám mô tả các đỉnh và rãnh nhỏ do hạt mài để lại. Nó được đo trên bề mặt bằng máy đo độ nhám và báo cáo bằng một thông số như Ra hoặc Rz, kèm chiều dài cắt (cut-off) và hướng đo. Nó không cho biết bề mặt có phẳng hay không.

Bốn tổ hợp đều có thật

Một bề mặt có thể phẳng và nhẵn, phẳng và nhám, nhẵn nhưng không phẳng, hoặc nhám và không phẳng. Mỗi tổ hợp chỉ ra một nguyên nhân khác nhau. Chỉ ghi một trong hai yêu cầu trong yêu cầu báo giá khiến không thể biết đang xử lý trường hợp nào.

Cỡ hạt mịn hơn không khắc phục độ phẳng

Cỡ hạt thay đổi kết cấu bề mặt. Nếu bề mặt lệch phẳng do kẹp chặt, giữ bằng từ, nhiệt, sai khác lượng dư hoặc đá mài mòn, đá mài mịn hơn thường làm chỉ số kết cấu bề mặt trông tốt hơn trong khi vấn đề hình dạng vẫn còn — hoặc tệ hơn, vì đá mài mịn cắt nguội hơn nhưng dễ bị bít hơn.

Nêu phương pháp đo

Hai bên có thể đo cùng một bề mặt và không đồng ý vì dùng chuẩn khác nhau, chiều dài cắt khác nhau hoặc vị trí kiểm tra khác nhau. Ghi lại thiết bị, chuẩn và vị trí trên bề mặt cho cả độ phẳng và độ nhám.

So sánh độ phẳng và độ nhám bề mặt: bốn tổ hợp hình học và kết cấu bề mặt
Độ phẳng là hình học; độ nhám là kết cấu bề mặt. Một bề mặt có thể đạt yêu cầu này nhưng không đạt yêu cầu kia.

Đá mài thông thường so với CBN: khi nào xem xét từng nhóm

Đây là hai nhóm thường được so sánh nhất cho mài phẳng tấm van. Quyết định không phải nhóm nào tốt hơn; mà là nhóm nào phù hợp với vật liệu, máy và mô hình sản xuất.

Đá mài thông thường: điểm khởi đầu thông thường

Đá mài oxit nhôm và cacbit silic với chất kết dính phù hợp bao phủ nhiều loại tấm van gang và thép, và chúng thích ứng với nhiều loại máy và đồ gá. Chúng thường là nhóm đầu tiên cần đánh giá cho công việc đa dạng hoặc khối lượng thấp, khi quy trình còn đang được thiết lập. Sửa đá đơn giản và chi phí đổi thông số thấp.

CBN: xem xét cho tấm van kim loại chứa sắt cứng trong sản xuất ổn định

CBN là hạt mài siêu cứng dành cho vật liệu kim loại chứa sắt cứng. Nó trở nên đáng đánh giá khi vật liệu tấm van cứng, thông số ổn định, máy đủ cứng vững và việc cấp dung dịch làm mát được kiểm soát. Đây không phải nâng cấp mặc định: một máy không đáp ứng được, hoặc một quy trình còn đang thay đổi, sẽ không hưởng lợi từ nó.

Kim cương: nội dung thảo luận có điều kiện, không phải lựa chọn phổ thông

Kim cương không phải hạt mài phổ thông cho tấm van kim loại chứa sắt. Ở nhiệt độ mài, kim cương phản ứng với sắt, dẫn đến hạt mài mòn nhanh. Kim cương thuộc về vật liệu không chứa sắt và vật liệu phi kim rất cứng — ví dụ một số đặc điểm cacbit hoặc gốm, hoặc các ứng dụng đồng thanh cụ thể — và ngay cả ở đó cũng phải được biện minh bằng vật liệu và quy trình, không được giả định.

Khớp chất kết dính và cấu trúc với nguyên công

Trong cả hai nhóm, hệ chất kết dính và cấu trúc đá mài quyết định mức độ cắt tự do của đá, khả năng giữ hình dạng và tần suất cần sửa đá mài. Những lựa chọn đó xuất phát từ vật liệu tấm van, diện tích tiếp xúc và dung dịch làm mát, không chỉ từ tên hạt mài.

Không quyết định từ tên chi tiết

'Tấm van' không xác định được loại hạt mài. Hai tấm van cùng số bản vẽ nhưng khác vật liệu, độ cứng hoặc chiều sâu hóa cứng có thể cần nhóm khác nhau. Hãy quyết định từ hồ sơ vật liệu và dạng hư hỏng.

Nguyên công xuất hiện ở đâu

Các tình huống mài tấm van mà hướng dẫn này đề cập

Cùng một câu hỏi về đá mài có thể cho câu trả lời khác nhau tùy tấm van đang nằm trên bàn máy. Hãy đánh giá mỗi tấm van khác biệt đáng kể về vật liệu như một hồ sơ riêng.

Mặt tấm van bơm thủy lực

Bề mặt làm kín chính tiếp xúc với cụm quay. Được mài phẳng để đạt hình dạng và kết cấu bề mặt; thường là nguyên công mà bài viết này hướng tới.

Tấm van động cơ thủy lực

Yêu cầu mài phẳng tương tự tấm van bơm, nhưng chu kỳ làm việc và kiểu biến dạng có thể khác. Cần đánh giá riêng thay vì sao chép thông số của tấm van bơm.

Tấm van đa vật liệu và lưỡng kim

Tấm kết hợp thân thép với lớp phủ đồng thanh hoặc lớp chịu tải khác, hoặc có nhiều hơn một vật liệu ở bề mặt mài.

Vật liệu quyết định

Vật liệu tấm van quyết định nhóm hạt mài

Không nên giả định mọi tấm van thủy lực đều cùng vật liệu. Tấm van thép, gang, đồng thanh và đa vật liệu hành xử khác nhau tại mặt đá mài, và nhóm hạt mài đúng phải theo đó — không phải theo tên chi tiết.

Thép đã tôi và thép hợp kim

Tấm van kim loại chứa sắt có thể được tôi toàn tiết diện hoặc hóa cứng bề mặt. Độ cứng, chiều sâu lớp hóa cứng và nguy cơ ram bề mặt đều ảnh hưởng đến lựa chọn đá mài. Đá mài CBN trở nên đáng đánh giá khi vật liệu cứng và sản xuất ổn định.

Tấm van gang

Graphit trong cấu trúc làm thay đổi cách đá mài cắt và cách đá mài bị bám phoi. Đá mài thông thường thường là nhóm đầu tiên được xem xét. Độ xốp và các điểm cứng rải rác ảnh hưởng đến độ ổn định, nên cần nêu nguồn đúc và mọi sai khác.

Tấm van đồng thanh và hợp kim đồng

Mềm, không chứa sắt và dễ bết dính thay vì cắt sạch. Độ hở của đá mài, chất kết dính và cách cấp dung dịch làm mát quan trọng hơn độ cứng đơn thuần. Đây là một đánh giá riêng so với tấm van thép, không phải một biến thể của nó.

Tấm van đa vật liệu / lưỡng kim

Thân thép với lớp phủ kim loại màu, hoặc bề mặt có nhiều hơn một vật liệu. Đá mài rời vật liệu này và vào vật liệu khác trong cùng một lượt, nên không thể giả định một độ cứng duy nhất. Cần nêu thứ tự lớp và chiều dày.

Bề mặt có lớp phủ hoặc đã xử lý bề mặt

Khi bề mặt mài là lớp phủ chứ không phải kim loại nền, đá mài đang cắt một vật liệu khác với bản vẽ gợi ý. Xác định loại lớp phủ và chiều dày trước khi lựa chọn.

Hướng dẫn chẩn đoán

Các vấn đề thường gặp khi mài tấm van

Chất lượng tư vấn đá mài phụ thuộc vào chất lượng hồ sơ ứng dụng. Ba thực hành này ngăn phần lớn việc trao đổi qua lại.

Cùng một tên khuyết tật có thể đến từ đá mài, dung dịch làm mát, tình trạng sửa đá mài, đồ gá hoặc máy. Dùng bảng này để quyết định cần kiểm tra gì trước khi đổi thông số.

Vấn đề

Cháy bề mặt khi mài

Dấu hiệu nhìn thấy

Đổi màu, ánh ram hoặc một vùng trông khác với bề mặt xung quanh; đôi khi có hoa văn mờ theo đường đá mài.

Nguyên nhân có thể

Nhiệt tại vùng tiếp xúc do đá mài quá cứng hoặc quá mịn so với vật liệu, đá mài đã ngừng cắt tự do, dung dịch làm mát không đủ đến vùng tiếp xúc, hoặc một lượt bóc lượng dư lớn.

Cần kiểm tra trước

Xác nhận độ cứng và cấu trúc đá mài so với vật liệu, tình trạng sửa đá mài, loại dung dịch làm mát, lưu lượng và hướng vòi phun, và lượng dư mỗi lượt. Ghi lại vị trí vết cháy xuất hiện trên bề mặt.

Vấn đề

Đá mài bị bít

Dấu hiệu nhìn thấy

Kim loại hoặc vật liệu chi tiết bị nén chặt vào mặt đá mài; đá mài trông bóng hoặc chai, độ bóng bề mặt giảm trong khi đá mài ngừng cắt.

Nguyên nhân có thể

Đá mài quá cứng hoặc quá đặc so với vật liệu mềm hoặc dễ bết dính, cấp dung dịch làm mát kém đến vùng tiếp xúc, hoặc sửa đá mài không đủ để giữ mặt đá mài hở. Thường gặp trên tấm van đồng thanh và kim loại màu khác.

Cần kiểm tra trước

Kiểm tra mặt đá mài, không chỉ chi tiết. Xem lại cấp dung dịch làm mát, tần suất sửa đá mài và tình trạng dụng cụ, và việc chất kết dính cùng cấu trúc có phù hợp vật liệu tấm van không.

Vấn đề

Độ bóng bề mặt kém

Dấu hiệu nhìn thấy

Độ nhám cao hơn yêu cầu bản vẽ, hoa văn xước nhìn thấy, vết rung hoặc độ bóng thay đổi trên bề mặt.

Nguyên nhân có thể

Cỡ hạt hoặc chất kết dính không khớp yêu cầu độ nhám, đá mài không được sửa đá mài sạch, máy hoặc đồ gá rung, đá mài không cân bằng, hoặc dụng cụ sửa đá mài cùn hay dùng sai cách.

Cần kiểm tra trước

Xác nhận thông số độ nhám và chiều dài cắt, dụng cụ sửa đá mài và tình trạng của nó, cân bằng đá mài, độ cứng vững của đồ gá, và việc độ bóng có thay đổi theo vị trí trên bề mặt không.

Vấn đề

Sai lệch độ phẳng

Dấu hiệu nhìn thấy

Bề mặt không áp khít hoặc đo không phẳng — thường cao hoặc thấp ở giữa, lõm, hoặc biến dạng gần điểm kẹp và cửa dầu.

Nguyên nhân có thể

Biến dạng do kẹp chặt hoặc giữ bằng từ trên tấm mỏng, nhiệt tích tụ trong quá trình mài, ứng suất dư từ nguyên công trước hoặc nhiệt luyện, lượng dư không đều, hoặc đá mài không cắt đều trên bề mặt.

Cần kiểm tra trước

Đo bề mặt khi đang gá và khi đã tháo, đánh dấu vị trí kiểm tra, và so sánh kết quả độ phẳng với kết quả độ nhám. Xem lại thiết kế đồ gá, giữ bằng từ, dung dịch làm mát và phân bố lượng dư.

Vấn đề

Sửa đá quá thường xuyên

Dấu hiệu nhìn thấy

Đá mài cần sửa đá mài thường xuyên hơn nhiều so với dự kiến, tiêu hao đá mài cao, hoặc độ bóng bề mặt trôi giữa các lần sửa đá mài.

Nguyên nhân có thể

Độ cứng hoặc chất kết dính của đá mài quá cứng so với nguyên công và bị ép phải cắt, dụng cụ sửa đá mài cùn hoặc dùng ở điều kiện sai, hoặc quy trình đang bù trừ một vấn đề khác bằng cách sửa đá mài lặp lại.

Cần kiểm tra trước

Ghi tần suất sửa đá mài, loại và tình trạng dụng cụ, và lý do mỗi lần sửa đá mài. So sánh với thông số đá mài và vật liệu.

Chẩn đoán nhanh

Luồng quyết định nhanh

  1. 1

    Tấm van là gang hoặc thép thông dụng, khối lượng đa dạng hoặc còn đang được xác lập

    Đánh giá đá mài oxit nhôm hoặc cacbit silic thông thường với chất kết dính phù hợp trước.

  2. 2

    Tấm van là vật liệu kim loại chứa sắt cứng, thông số ổn định, máy cứng vững

    Đánh giá CBN theo cùng yêu cầu nghiệm thu như đá mài hiện tại.

  3. 3

    Tấm van là đồng thanh hoặc vật liệu kim loại màu mềm khác

    Coi là ứng dụng mới: xem xét độ hở của đá mài, chất kết dính và dung dịch làm mát trước độ cứng.

  4. 4

    Bề mặt nhẵn nhưng không phẳng

    Kiểm tra kẹp chặt, giữ bằng từ, nhiệt và phân bố lượng dư — không phải cỡ hạt.

  5. 5

    Bề mặt phẳng nhưng quá nhám

    Kiểm tra sửa đá mài, cân bằng và rung trước, sau đó xem xét cỡ hạt và chất kết dính so với yêu cầu.

  6. 6

    Cháy bề mặt hoặc bít đá mài liên tục quay lại sau khi sửa đá mài

    Xem xét cấp dung dịch làm mát và thông số đá mài cùng với nhà cung cấp.

Gửi ảnh khuyết tật, bản vẽ bề mặt và thông số đá mài hiện tại để được đánh giá ứng dụng.

Gửi ứng dụng tấm van →
Ma trận chọn đá mài theo vật liệu tấm van, nhóm hạt mài và yếu tố quyết định
Vật liệu quyết định trước. Chọn nhóm hạt mài theo tấm van, sau đó mới tinh chỉnh cỡ hạt, độ cứng, chất kết dính và kết cấu.

Vật liệu chi tiết, nhóm hạt mài và yếu tố quyết định

Bản đồ khởi đầu cho việc đánh giá — không phải khuyến nghị. Mỗi dòng vẫn cần bản vẽ tấm van và các yêu cầu nghiệm thu.

Tấm van thép đã tôi / thép hợp kim

Nhóm hạt mài cần đánh giá trước
Oxit nhôm thông thường; CBN khi vật liệu cứng, ổn định và máy đáp ứng
Vấn đề mài cần lưu ý
Cháy bề mặt và ram tại bề mặt; khả năng giữ hình dạng của đá mài
Yếu tố quyết định
Độ cứng và chiều sâu lớp hóa cứng, độ cứng vững của máy, cấp dung dịch làm mát, độ ổn định sản xuất

Tấm van gang

Nhóm hạt mài cần đánh giá trước
Cacbit silic hoặc oxit nhôm thông thường
Vấn đề mài cần lưu ý
Bít đá mài, điểm cứng, độ ổn định giữa các lần đúc
Yếu tố quyết định
Nguồn đúc và sai khác, độ xốp, độ sạch dung dịch làm mát, thực hành sửa đá mài

Tấm van đồng thanh / hợp kim đồng

Nhóm hạt mài cần đánh giá trước
Đá mài thông thường cấu trúc hở với chất kết dính phù hợp
Vấn đề mài cần lưu ý
Bết dính và bít đá mài thay vì cháy bề mặt
Yếu tố quyết định
Hợp kim, loại và cách cấp dung dịch làm mát, độ hở của đá mài, tần suất sửa đá mài

Tấm van đa vật liệu / lưỡng kim

Nhóm hạt mài cần đánh giá trước
Đánh giá tách riêng theo từng lớp; không giả định một độ cứng duy nhất
Vấn đề mài cần lưu ý
Hành xử khác nhau khi đá mài đi qua các vật liệu
Yếu tố quyết định
Thứ tự lớp và chiều dày, vị trí đá mài chuyển vật liệu, độ đỡ của đồ gá

Bề mặt có lớp phủ / đã xử lý bề mặt

Nhóm hạt mài cần đánh giá trước
Do lớp phủ quyết định, không phải kim loại nền
Vấn đề mài cần lưu ý
Bóc lớp phủ so với cắt kim loại nền
Yếu tố quyết định
Loại và chiều dày lớp phủ, lượng dư, việc lớp phủ có phải được giữ lại không
Vật liệu tấm vanNhóm hạt mài cần đánh giá trướcVấn đề mài cần lưu ýYếu tố quyết định
Tấm van thép đã tôi / thép hợp kimOxit nhôm thông thường; CBN khi vật liệu cứng, ổn định và máy đáp ứngCháy bề mặt và ram tại bề mặt; khả năng giữ hình dạng của đá màiĐộ cứng và chiều sâu lớp hóa cứng, độ cứng vững của máy, cấp dung dịch làm mát, độ ổn định sản xuất
Tấm van gangCacbit silic hoặc oxit nhôm thông thườngBít đá mài, điểm cứng, độ ổn định giữa các lần đúcNguồn đúc và sai khác, độ xốp, độ sạch dung dịch làm mát, thực hành sửa đá mài
Tấm van đồng thanh / hợp kim đồngĐá mài thông thường cấu trúc hở với chất kết dính phù hợpBết dính và bít đá mài thay vì cháy bề mặtHợp kim, loại và cách cấp dung dịch làm mát, độ hở của đá mài, tần suất sửa đá mài
Tấm van đa vật liệu / lưỡng kimĐánh giá tách riêng theo từng lớp; không giả định một độ cứng duy nhấtHành xử khác nhau khi đá mài đi qua các vật liệuThứ tự lớp và chiều dày, vị trí đá mài chuyển vật liệu, độ đỡ của đồ gá
Bề mặt có lớp phủ / đã xử lý bề mặtDo lớp phủ quyết định, không phải kim loại nềnBóc lớp phủ so với cắt kim loại nềnLoại và chiều dày lớp phủ, lượng dư, việc lớp phủ có phải được giữ lại không

Tách biệt hai yêu cầu chất lượng

Độ phẳng là hình dạng; độ nhám là kết cấu bề mặt. Chúng được tạo ra bởi các phần khác nhau của quá trình và được đo bằng thiết bị khác nhau. Gộp chúng vào một dòng trong yêu cầu báo giá sẽ che mất yêu cầu nào đang không đạt.

  • Độ phẳng: đo so với một mặt phẳng chuẩn, có nêu phương pháp
  • Độ nhám: đo trên bề mặt, có nêu thông số
  • Một bề mặt có thể đạt yêu cầu này và không đạt yêu cầu kia

Chẩn đoán trước khi đổi đá mài

Cháy bề mặt, đá mài bị bám phoi và độ phẳng trôi đều có thể đến từ đá mài, dung dịch làm mát, tình trạng sửa đá mài, đồ gá hoặc máy. Đổi độ cứng trước tiên sẽ làm mất bằng chứng.

  • Ghi vị trí khuyết tật, không chỉ tên khuyết tật
  • Kiểm tra sửa đá mài và dung dịch làm mát trước khi đổi thông số
  • Chụp ảnh bề mặt chi tiết và mặt đá mài

Giữ đánh giá theo từng vật liệu

Một thông số chuyển từ tấm van thép sang tấm van đồng thanh, hoặc từ tấm lớn sang tấm mỏng, là một giả định chưa được kiểm chứng. Hãy đánh giá riêng từng vật liệu và từng đồ gá.

  • Một hồ sơ cho mỗi tấm van khác biệt đáng kể về vật liệu
  • Nêu lớp hóa cứng hoặc lớp phủ, không chỉ kim loại nền
  • Nêu lượng dư và vị trí của nó

Danh sách kiểm tra quyết định

Danh sách kiểm tra thực tế để chọn đá mài cho tấm van

Hãy đi qua danh sách này trước khi chọn thông số. Mỗi dòng đều thay đổi câu trả lời, và một số dòng không tốn gì để thu thập.

1. Xác định vật liệu tấm van và tình trạng: kim loại nền, lớp hóa cứng hay lớp phủ. Chỉ nêu độ cứng nếu thực sự biết từ bản vẽ hoặc một phép đo.

2. Ghi độ phẳng và độ nhám bề mặt thành hai mục riêng, mỗi mục có yêu cầu, phương pháp đo và kết quả hiện tại.

3. Mô tả bề mặt mài: chiều rộng, việc các cửa dầu hoặc rãnh lõm có làm gián đoạn tiếp xúc không, và vị trí đá mài vào và ra.

4. Nêu lượng dư và việc tấm van được mài từ phôi đặc hay sau một nguyên công trước.

5. Mô tả cách gá kẹp: tấm van được kẹp chặt hay giữ bằng từ, và bản thân đồ gá có ảnh hưởng đến độ phẳng không.

6. Ghi máy: loại, khả năng trục chính và loại dung dịch làm mát cùng cách cấp.

7. Ghi thực tế sửa đá mài: loại dụng cụ, tần suất và việc sửa đá mài trong hay ngoài máy.

8. Nêu dạng hư hỏng hiện tại và vị trí xuất hiện trên bề mặt — giữa, mép, gần cửa dầu hay trên toàn bộ bề mặt.

9. Chỉ so sánh các nhóm đá mài sau khi đã xác định vật liệu và dạng hư hỏng. Không bắt đầu từ một con số độ cứng.

10. Nếu tấm van là kim loại màu hoặc đa vật liệu, hãy coi việc đánh giá là một ứng dụng mới thay vì điều chỉnh hồ sơ của tấm van thép.

Thông tin cần gửi

Cần thông tin gì để báo giá đá mài tùy chỉnh?

Tư vấn đá mài chỉ có thể cụ thể bằng hồ sơ ứng dụng phía sau nó. Những mục này giúp việc đánh giá bắt đầu từ yêu cầu bề mặt thực tế thay vì từ tên đá mài.

  • Bản vẽ tấm van có bề mặt mài, chiều rộng của nó, và mọi cửa dầu, rãnh lõm hoặc tiếp xúc gián đoạn

  • Vật liệu tấm van, tình trạng (kim loại nền, lớp hóa cứng hoặc lớp phủ) và độ cứng đã biết nếu có trên bản vẽ

  • Yêu cầu độ phẳng, phương pháp đo và kết quả đo hiện tại

  • Yêu cầu độ nhám bề mặt (thông số, giá trị và chiều dài cắt), phương pháp đo và kết quả hiện tại

  • Lượng dư, và việc tấm van được mài từ phôi đặc hay sau một nguyên công trước

  • Phương pháp gá kẹp và chi tiết đồ gá, bao gồm giữ bằng từ nếu có dùng

  • Loại máy, khả năng trục chính, loại dung dịch làm mát và cách cấp

  • Thông số đá mài hiện tại, kích thước và ký hiệu

  • Dụng cụ sửa đá mài, tần suất sửa đá mài và phương pháp sửa đá mài

  • Ảnh bề mặt tấm van, mặt đá mài và khuyết tật, có đánh dấu vị trí khuyết tật

Có thể gửi các thông tin này qua biểu mẫu tư vấn hoặc liên hệ WhatsApp để chúng tôi xem xét sơ bộ.

Gửi thông tin mài →

Ứng dụng ở đâu

Các ngành mài tấm van

Tấm van xuất hiện ở nơi sản xuất hoặc phục hồi linh kiện thủy lực thể tích dương. Việc đánh giá mài về nguyên tắc là như nhau; yêu cầu nghiệm thu đến từ chức năng của linh kiện.

Sản xuất bơm thủy lực
Sản xuất động cơ thủy lực
Tái sản xuất linh kiện thủy lực
Gia công cơ khí chính xác theo hợp đồng

Câu hỏi thường gặp

Câu hỏi thường gặp

Câu trả lời trực tiếp cho những câu hỏi thường xuất hiện nhất trước khi chọn đá mài cho tấm van.

Đá mài nào được dùng cho tấm van thủy lực?

Tùy thuộc vật liệu tấm van và yêu cầu bề mặt. Với nhiều tấm van gang và thép thông dụng, đá mài oxit nhôm hoặc cacbit silic thông thường với chất kết dính phù hợp là nhóm đầu tiên cần đánh giá. Tấm van kim loại chứa sắt đã cứng trong sản xuất ổn định có thể đáng cân nhắc đánh giá CBN. Tấm van đồng thanh và đa vật liệu cần đánh giá riêng. Không có một thông số duy nhất bao phủ mọi tấm van.

Vì sao tấm van nhẵn vẫn bị rò rỉ?

Vì độ nhám bề mặt và độ phẳng là các thuộc tính khác nhau. Một bề mặt có thể đo nhẵn và vẫn không phẳng, thường do biến dạng khi kẹp chặt hoặc giữ bằng từ, nhiệt trong quá trình mài, ứng suất dư hoặc bóc lượng dư không đều. Độ nhám không thể bù cho sai số hình dạng.

Cỡ hạt mịn hơn có khắc phục được vấn đề độ phẳng trên tấm van không?

Không. Cỡ hạt thay đổi kết cấu bề mặt, không thay đổi hình dạng. Nếu tấm van không phẳng, nguyên nhân thường nằm ở gá kẹp, nhiệt, ứng suất dư hoặc phân bố lượng dư. Đá mài mịn hơn thậm chí có thể làm tình hình tệ hơn vì dễ bị bít hơn và cắt kém tự do hơn.

Có nên dùng đá mài CBN để mài tấm van không?

Hãy đánh giá CBN khi tấm van là vật liệu kim loại chứa sắt cứng, thông số ổn định, máy đủ cứng vững và việc cấp dung dịch làm mát được kiểm soát. Đây không phải nâng cấp tự động. Với công việc đa dạng hoặc khối lượng thấp trên vật liệu mềm hơn, đá mài thông thường thường là điểm khởi đầu hợp lý.

Có thể dùng đá mài kim cương cho tấm van thủy lực không?

Không phải lựa chọn phổ thông cho tấm van kim loại chứa sắt. Kim cương phản ứng với sắt ở nhiệt độ mài, gây mòn hạt mài nhanh. Kim cương thuộc về vật liệu không chứa sắt và vật liệu phi kim rất cứng, và ngay cả ở đó cũng phải được biện minh bằng vật liệu và quy trình cụ thể thay vì giả định phù hợp.

Làm thế nào phân biệt cháy bề mặt và đá mài bị bám phoi?

Cháy bề mặt biểu hiện bằng đổi màu, ánh ram hoặc vùng bị ảnh hưởng nhiệt trên bề mặt chi tiết. Bít đá mài là vật liệu bị nén vào mặt đá mài, khiến đá mài trông bóng hoặc chai và ngừng cắt. Hãy gửi ảnh cả bề mặt tấm van và mặt đá mài — chúng chỉ ra các nguyên nhân khác nhau.