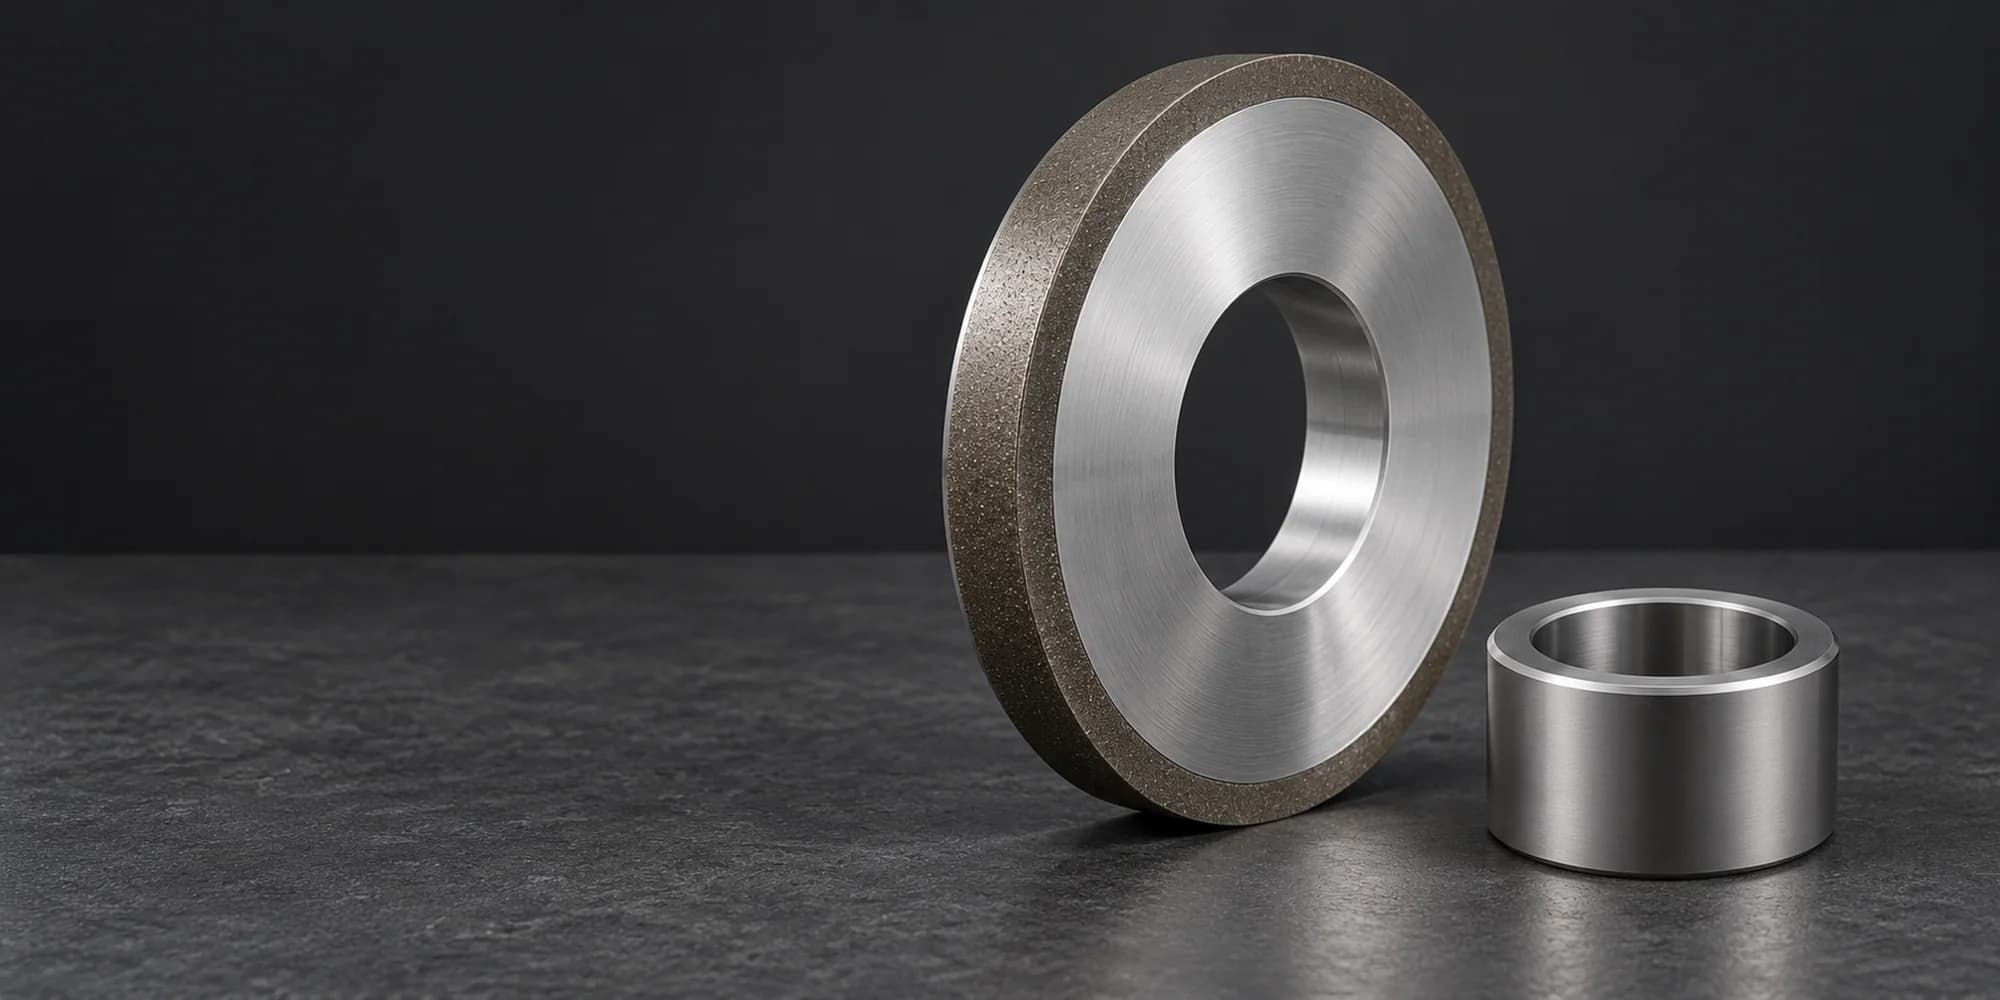
Muela de diamante y una anilla de desgaste de carburo genérica sobre una mesa de inspección

Base de conocimiento técnico

Muelas de diamante para piezas de desgaste de carburo de tungsteno: selección de aglomerante, desportillado y acabado superficial

Muela de diamante y una anilla de desgaste de carburo genérica sobre una mesa de inspección

Una anilla de desgaste de carburo cumple los requisitos de diámetro y rugosidad, pero aparecen pequeños desportillados a lo largo de un borde crítico. Una muela de diamante de grano más fino puede ayudar, pero el tamaño de grano solo explica una parte del problema: una muela puede producir un acabado aceptable en una zona plana y dañar un borde sin apoyo, o conservar el perfil y necesitar un método de diamantado que la máquina no puede ejecutar. En piezas de desgaste macizas de WC-Co, la selección empieza por el material, la geometría de contacto y los requisitos de aceptación, no por un número de grano tomado de otra aplicación.

El material en contacto con la muela decide qué especificación de diamante merece evaluarse.
Para el WC-Co macizo, el diamante es la familia de partida, no la especificación completa.
Cumplir Ra no demuestra que el borde esté intacto.
Ver 1 datos más
Una prueba controlada necesita criterios separados para superficie, borde y geometría.

Ilustración conceptual generada por IA. No es una fotografía de fábrica, un registro real de producto ni una pieza de cliente. El aspecto de la muela y la pieza es ilustrativo y no define aglomerante, grano ni estado del borde.

Resumen

Empiece por el sistema de material, no por el número de grano

La primera pregunta útil no es qué muela de diamante comprar, sino qué está tocando realmente la muela. Un plano que dice carburo de tungsteno puede describir una pieza maciza de WC-Co, un recubrimiento de base carburo sobre acero o un sustrato de acero antes del recubrimiento. Cada caso presenta una interfaz de rectificado, un modo de fallo y un requisito de inspección diferentes.

Este artículo se centra en piezas de desgaste macizas de carburo cementado, en particular piezas de precisión en las que deben controlarse juntos la integridad del borde, la geometría y el acabado superficial. Separa el sistema de material, la frontera diamante/CBN, la evaluación del aglomerante y la decisión de aceptación del borde antes de seleccionar una muela.

Resumen de la decisión

  • El carburo cementado macizo, un recubrimiento de carburo sobre acero y un sustrato de acero sin recubrir son sistemas de rectificado distintos. Confirme cuál está en contacto con la muela antes de elegir una especificación de diamante.
  • El diamante es la familia abrasiva de partida para el WC-Co macizo, pero el aglomerante y la capa de trabajo deciden el comportamiento en el borde y la conservación del perfil.
  • El desportillado es un criterio de aceptación distinto de la rugosidad superficial. Inspeccione dónde y cuándo aparece el daño antes de cambiar el tamaño de grano.
  • Valide la muela candidata con criterios separados para la superficie principal, los bordes críticos y la geometría requerida.

Primero, confirme qué está rectificando la muela

El término carburo de tungsteno se aplica a varios sistemas de material diferentes. Una pieza maciza de WC-Co, un recubrimiento proyectado térmicamente a base de carburo sobre acero y un sustrato de acero sin recubrir no comparten una sola respuesta de rectificado.

Por qué el sistema de material va primero

El carburo cementado (WC-Co) contiene partículas duras de carburo de tungsteno unidas por un ligante metálico, normalmente cobalto. Su comportamiento en el rectificado depende del grado, la microestructura y el diseño de la pieza. Un nombre de material amplio no basta para seleccionar una muela de diamante.

Qué cambia un recubrimiento

Una pieza de acero con un recubrimiento proyectado térmicamente a base de carburo de tungsteno es un sistema distinto. El espesor del recubrimiento, su adherencia al sustrato y el riesgo de atravesar la capa introducen restricciones propias. El rectificado del acero de base antes de aplicar el recubrimiento es un tercer caso.

Qué cubre este artículo

Este artículo se centra en piezas de desgaste macizas de carburo cementado, en particular piezas de precisión en las que deben controlarse juntos la integridad del borde, la geometría y el acabado superficial. Si el material en contacto con la muela no está confirmado, la decisión abrasiva todavía no está respaldada; solicite el plano o la especificación del material.

Qué está rectificando la muela

Qué está rectificando la muela
Material que se rectificaPrimera preguntaPor qué importa
Carburo cementado macizo (WC-Co)¿Qué grado de carburo y qué sistema de ligante se especifican?Las características del material influyen en la respuesta al rectificado
Recubrimiento a base de carburo de tungsteno¿Cuál es el proceso de recubrimiento y el espesor restante?El recubrimiento y el sustrato forman un sistema de rectificado diferente
Sustrato de acero¿Qué grado de acero y qué estado de tratamiento térmico presenta?Una recomendación de muela para carburo no debe trasladarse automáticamente
Material sin confirmar¿Puede facilitarse el plano o la especificación del material?La decisión abrasiva todavía no está respaldada

Carburo cementado macizo (WC-Co)

Primera pregunta

¿Qué grado de carburo y qué sistema de ligante se especifican?

Por qué importa

Las características del material influyen en la respuesta al rectificado

Recubrimiento a base de carburo de tungsteno

Primera pregunta

¿Cuál es el proceso de recubrimiento y el espesor restante?

Por qué importa

El recubrimiento y el sustrato forman un sistema de rectificado diferente

Sustrato de acero

Primera pregunta

¿Qué grado de acero y qué estado de tratamiento térmico presenta?

Por qué importa

Una recomendación de muela para carburo no debe trasladarse automáticamente

Material sin confirmar

Primera pregunta

¿Puede facilitarse el plano o la especificación del material?

Por qué importa

La decisión abrasiva todavía no está respaldada

El WC-Co macizo y una pieza de acero recubierta son sistemas de rectificado distintos

El material en contacto con la muela decide qué preguntas van primero. Una sección maciza de carburo y un recubrimiento de base carburo sobre acero no presentan la misma interfaz de rectificado.

Corte conceptual · no a escala

WC-Co macizo

  • Grano de WC
  • Ligante de Co

Los granos de WC se distribuyen en un ligante metálico. La muela rectifica toda la sección.

Rectificado del material macizo

Recubrimiento de base carburo sobre acero

  • Capa de recubrimiento
  • Interfaz de adherencia
  • Sustrato de acero

Un recubrimiento por proyección térmica diferenciado se sitúa sobre el acero. El rectificado debe respetar la capa, su interfaz de adherencia y el espesor restante especificado.

Rectificado del recubrimiento, no del material macizo

Comparación conceptual. Una pieza maciza de WC-Co y una pieza de acero con recubrimiento de carburo difieren en estructura del material, espesor del recubrimiento y restricciones de inspección.

Por qué el diamante es un abrasivo de partida útil para el carburo cementado

El diamante se utiliza ampliamente para rectificar materiales de carburo duros por su elevada dureza y resistencia al desgaste. Eso lo convierte en una familia abrasiva lógica que evaluar en muchas aplicaciones de WC-Co. No establece por sí solo la especificación completa de la muela.

Lo que la familia de partida aún necesita

Una muela de diamante sigue necesitando un sistema de aglomerante adecuado, características abrasivas, un diseño de capa de trabajo y condiciones de operación adecuadas. La dureza del diamante por sí sola no define el resultado.

Un mismo grado puede ver condiciones de contacto distintas

Una cara amplia exige una eliminación de material estable en una zona de contacto grande. Una ranura estrecha impone otras exigencias al perfil abrasivo activo. Un borde fino puede desportillarse en condiciones que producen un acabado aceptable en otras zonas. Una superficie conformada puede exigir que el perfil de la muela se mantenga dentro de límites geométricos estrictos. La muela debe evaluarse frente al rasgo que determina si la pieza se acepta.

La frontera con el CBN

El CBN se evalúa habitualmente para materiales férricos endurecidos, mientras que el diamante suele ser la familia de partida más relevante para el carburo cementado. Una especificación de CBN que funciona en acero no debe reutilizarse en WC-Co solo porque ambos materiales sean duros. También debe evitarse el traslado inverso: una especificación de diamante elegida para WC-Co no es una especificación para rectificar acero.

Muelas de diamante con aglomerante de resina, vitrificado, metálico y electrodepositado

La elección del aglomerante cambia la forma en que una muela de diamante retiene los granos, se comporta bajo carga y conserva su perfil de trabajo. La matriz indica frente a qué merece evaluarse cada construcción.

Una muela de resina puede cumplir el acabado y desgastarse rápido

Una muela de resina que cumple el acabado puede desgastarse demasiado rápido para un perfil exigente. Compruebe la conservación real del perfil, el desgaste, el calor y el acabado alcanzable antes de seleccionarla.

Una muela metálica puede conservar la forma y ser difícil de acondicionar

Una muela metálica puede conservar bien una forma y, sin embargo, ser difícil de acondicionar con el equipo disponible. Determine cómo se afilará, diamantará o recuperará.

La electrodeposición es una construcción monocapa

Una muela de perfil electrodepositada no debe tratarse como si tuviera la misma capa abrasiva renovable que una muela de resina multicapa convencional. Tenga en cuenta la construcción de la capa abrasiva y la estrategia de sustitución.

Empiece por la forma de trabajo y la máquina

Antes de elegir el aglomerante, establezca la forma de trabajo requerida y cómo la máquina de rectificar va a mantenerla. Una muela que no puede acondicionarse con el equipo disponible no es una opción práctica.

La selección del aglomerante es un conjunto de direcciones de evaluación

Las cuatro construcciones responden a necesidades distintas en el borde, el perfil y la etapa de acondicionamiento. Ninguna es automáticamente la mejor para toda pieza de desgaste de carburo.

Direcciones de evaluación, no especificaciones intercambiables

ConstrucciónBorde y acabadoConservación del perfilAcondicionamientoQué verificar

Aglomerante de resina

Granos de diamante distribuidos en una capa de trabajo con aglomerante de resina.

Borde y acabado

Evaluar para acabado y elasticidad de contacto

Conservación del perfil

Verificar la conservación de forma bajo carga

Acondicionamiento

Acondicionable; comprobar la tasa de desgaste

Qué verificar

Acabado, desgaste y forma reales

Aglomerante vitrificado

Granos de diamante distribuidos en una capa de trabajo con aglomerante vitrificado.

Borde y acabado

Evaluar cuando se necesita una cara diamantable

Conservación del perfil

Verificar el control del perfil tras el diamantado

Acondicionamiento

Requiere un sistema de diamantado adecuado

Qué verificar

Diseño de la muela y capacidad de diamantado

Aglomerante metálico

Granos de diamante distribuidos en una capa de trabajo multicapa con aglomerante metálico.

Borde y acabado

Evaluar para una fuerte retención del grano

Conservación del perfil

Verificar la conservación de forma y el acondicionamiento

Acondicionamiento

Puede requerir afilado o diamantado especial

Qué verificar

Método de recuperación en la máquina

Electrodepositado

Una sola capa de granos de diamante expuestos, retenidos por metal electrodepositado sobre un núcleo; no es un borde multicapa renovable.

Borde y acabado

Evaluar para perfiles de una sola capa

Conservación del perfil

El perfil queda fijado por la capa electrodepositada

Acondicionamiento

No diamantable; planificar la sustitución

Qué verificar

Construcción de la capa y estrategia de sustitución

Esquemas conceptuales, no a escala. Los rombos representan granos abrasivos; la banda de base representa el núcleo. El número de granos, su separación y la profundidad de capa no son especificaciones.

Matriz conceptual. Cada familia de aglomerante se acompaña de la evidencia que debe verificarse antes de seleccionarla.

Por qué se desportillan los bordes del carburo aunque el acabado superficial parezca aceptable

Una medición de rugosidad tomada sobre la superficie principal no revela necesariamente lo que ocurrió en un borde. En piezas de desgaste de precisión, la integridad del borde puede ser un requisito de aceptación independiente.

La muela llega a un borde sin apoyo

A medida que el contacto de rectificado se acerca a un borde, cambian el apoyo local y las condiciones de eliminación de material. Una pasada estable sobre la superficie principal puede producir desportillado en la salida o a lo largo de un rasgo delgado. Registre exactamente dónde aparecen los desportillados: un borde de entrada, un borde de salida, la esquina de una ranura y un labio sin apoyo no fallan necesariamente por la misma razón.

La superficie abrasiva ya no corta con eficacia

Una muela desgastada, cargada o acondicionada incorrectamente puede alterar las fuerzas de rectificado y el comportamiento del contacto. Compruebe el estado de la capa abrasiva antes de suponer que el grano es demasiado grueso. Cuando la construcción lo permita, inspeccione los resultados antes y después de una operación adecuada de afilado o diamantado. En construcciones monocapa, utilice el procedimiento de inspección y sustitución recomendado por el fabricante.

Se elimina demasiado material en una zona crítica

La variación local del sobreespesor o una penetración agresiva pueden cambiar la severidad del contacto. Compare la geometría de entrada con el plano final. Si el exceso de material se concentra cerca de un borde, un ciclo de rectificado nominalmente constante puede no producir resultados constantes.

La pieza o el utillaje no son estables

Una pieza pequeña de carburo puede ser sensible a la sujeción, la posición de apoyo o la vibración. Compruebe el utillaje y el estado de la máquina, especialmente cuando el rasgo dañado es delgado, interrumpido o difícil de apoyar.

El daño existía antes del rectificado

Inspeccione una muestra de entrada antes de la operación. Si el rasgo ya estaba dañado durante la manipulación o el procesamiento anterior, una inspección de la pieza terminada no puede por sí sola establecer cuándo apareció el defecto. Regla práctica: inspeccione la ubicación, la forma y el momento del daño antes de cambiar la especificación de la muela.

Dónde se carga el borde y cuándo apareció el daño

La ubicación y el momento del desportillado son evidencia. Un mismo desportillado puede venir de un borde sin apoyo, una superficie abrasiva que ya no corta, un exceso de sobreespesor local, un utillaje inestable o un daño previo.

Sección 2D local · conceptual · no a escala

Contacto en el borde

  • Banda periférica con diamante
  • Pieza de WC-Co
Detalle local del contacto

Ubicación típica del desportillado

A
Borde de entrada
B
Borde de salida
C
Labio sin apoyo
D
Apoyo
E
Sobreespesor local
F
Desplazamiento relativo hacia la salida

La periferia de trabajo es tangente a la superficie; el núcleo queda separado de la pieza. La flecha indica el desplazamiento relativo, no el giro ni un ajuste de penetración. La zona de sobreespesor es solo conceptual.

¿Cuándo apareció el daño?

  1. Inspección de entrada

  2. Rectificado

  3. Inspección de la pieza terminada

Un daño ya presente en la inspección de entrada no puede atribuirse únicamente a esta operación de rectificado.

Posibles factores que investigar; no es un diagnóstico de causa única

  • Borde sin apoyo
  • Superficie abrasiva ineficaz
  • Exceso de sobreespesor local
  • Utillaje inestable
  • Daño previo
Diagrama conceptual. La vista de contacto es un corte local; la línea temporal muestra por qué conviene inspeccionar la entrada antes de atribuir el desportillado al rectificado.

Tamaño de grano y acabado: más fino no es toda la respuesta

Puede considerarse un tamaño de grano más fino cuando el acabado superficial objetivo se vuelve más exigente. Pero un grano más fino no elimina por sí solo el desportillado, no mejora la geometría ni reduce la temperatura de rectificado. El resultado sigue dependiendo de la exposición del grano, la eliminación de material, la zona de contacto y la geometría del borde, el comportamiento del aglomerante, el suministro de refrigerante y la rigidez de la máquina.

Rugosidad e integridad del borde son condiciones de aceptación distintas

Una pieza puede cumplir su requisito de Ra y aun así ser rechazada porque un borde está desportillado o un perfil se ha salido de tolerancia. A la inversa, una muela puede dejar bordes aceptables pero no alcanzar el acabado superficial requerido.

Defina criterios de aceptación separados

Por este motivo, defina criterios de aceptación separados para la superficie principal, los bordes críticos y la geometría requerida. Un solo número de Ra no cubre la pieza.

Diagnostique el problema de rectificado antes de cambiar la muela

Utilice el síntoma para decidir qué evidencia recoger. La tabla es una secuencia de partida, no un diagnóstico de avería basado solo en el aspecto.

Separe un cambio de proceso de un cambio de muela

Un cambio de proceso y un cambio de especificación de la muela pueden crear síntomas similares. La investigación debe separarlos antes de emitir un juicio sobre el proveedor o la calidad de fabricación.

Qué debe mostrar la evidencia

Registre la ubicación del daño, la condición de entrada, el apoyo, la dirección del contacto, la penetración, el estado de la cara de la muela y el momento del daño. Si el síntoma sigue a una herramienta de diamantado, un cambio de refrigerante o un lote de pieza en lugar de la muela, la muela puede no ser el primer lugar donde buscar.

Qué puede indicar el síntoma

Qué puede indicar el síntoma
Problema observadoQué investigar primero
Desportillado del bordeUbicación del daño, estado del borde de entrada, apoyo, dirección del contacto, penetración y estado de la cara de la muela
El acabado superficial se deteriora durante la producciónEstado de la capa abrasiva, cargamento, refrigerante, diamantado o intervalo de sustitución, y estabilidad de la máquina
La muela pierde perfilAglomerante y construcción, desgaste de la capa abrasiva, geometría de contacto y severidad del proceso
Aumentan las fuerzas de rectificado o el ruidoAfilado del abrasivo, cambio de material o de sobreespesor, montaje, refrigerante y estado de la máquina
Deriva dimensionalDesgaste de la muela, movimiento del utillaje, efectos térmicos, compensación y método de medición
Los resultados varían entre muelas de sustituciónIdentificación y lote de la muela, método de acondicionamiento, variación de la pieza de entrada y comparación controlada del proceso

Desportillado del borde

Qué investigar primero

Ubicación del daño, estado del borde de entrada, apoyo, dirección del contacto, penetración y estado de la cara de la muela

El acabado superficial se deteriora durante la producción

Qué investigar primero

Estado de la capa abrasiva, cargamento, refrigerante, diamantado o intervalo de sustitución, y estabilidad de la máquina

La muela pierde perfil

Qué investigar primero

Aglomerante y construcción, desgaste de la capa abrasiva, geometría de contacto y severidad del proceso

Aumentan las fuerzas de rectificado o el ruido

Qué investigar primero

Afilado del abrasivo, cambio de material o de sobreespesor, montaje, refrigerante y estado de la máquina

Deriva dimensional

Qué investigar primero

Desgaste de la muela, movimiento del utillaje, efectos térmicos, compensación y método de medición

Los resultados varían entre muelas de sustitución

Qué investigar primero

Identificación y lote de la muela, método de acondicionamiento, variación de la pieza de entrada y comparación controlada del proceso

Cómo validar una muela de diamante para una pieza de desgaste de carburo

Una prueba debe responder si la muela propuesta cumple la calidad requerida de la pieza en condiciones prácticas de producción. La validación tiene seis pasos; los tres carriles de aceptación son independientes. Si aparecen desportillados, daño visible, funcionamiento inseguro o resultados dimensionales inaceptables, detenga la prueba y siga el procedimiento acordado de inspección y acción correctiva.

Paso 1 — Confirme el material y el plano

Registre el grado de carburo, el sistema de ligante cuando se conozca, la forma de la pieza, los bordes críticos, el sobreespesor y los requisitos de inspección final.

Paso 2 — Registre la muela y el proceso actuales

Incluya el marcado completo de la muela, las dimensiones de la capa abrasiva, el sistema de aglomerante, la máquina, el montaje, el refrigerante, las condiciones de operación y el método de acondicionamiento.

Paso 3 — Defina qué significa un resultado correcto

Acuerde la tolerancia dimensional, la forma, la rugosidad superficial, el estado del borde, la inspección aplicable de integridad superficial y la aceptación de la pieza.

Paso 4 — Pruebe la candidata en condiciones documentadas

Mantenga la comparación lo más constante posible. Registre cualquier diferencia en el lote de material, la configuración o el proceso.

Paso 5 — Inspeccione las piezas aceptadas y la muela

Mida los rasgos requeridos de la pieza y examine la capa abrasiva para detectar desgaste o pérdida de perfil. No se base solo en una impresión visual del pulido superficial.

Paso 6 — Evalúe el coste solo después de demostrar la calidad

Compare el consumo de muela, los eventos de acondicionamiento, el tiempo de ciclo, las piezas aceptadas y el retrabajo cuando existan registros. Una vida útil más larga no puede justificar piezas de carburo dañadas.

Una prueba que evalúa la calidad antes que el coste

La validación tiene seis pasos y tres carriles de aceptación. La integridad del borde es una puerta, no una nota añadida después del resultado superficial.

  1. Confirmar material y plano

    Grado, ligante, forma, bordes críticos, sobreespesor y requisitos de inspección.

  2. Registrar la muela y el proceso actuales

    Marcado, capa abrasiva, aglomerante, máquina, refrigerante y acondicionamiento.

  3. Definir el éxito

    Superficie, borde, geometría y criterios de aceptación.

  4. Ejecutar una prueba documentada

    Mantener las condiciones constantes; registrar las diferencias.

  5. Inspeccionar piezas y muela

    Medir los rasgos; comprobar desgaste y pérdida de perfil.

Geometría: perfil y tolerancia

Superficie principal: Ra y acabado

Bordes críticos: desportillado e integridad

  1. Revisar el coste después de la calidad

    Consumo, acondicionamiento, tiempo de ciclo y retrabajo.

Flujo de prueba conceptual. Los cinco pasos de trabajo preceden a tres carriles de aceptación, la puerta de parada y la revisión final de costes.

Qué enviar

Envíe el plano de la pieza de carburo y los datos de la muela de diamante actual

Para una aplicación de rectificado de carburo no estándar, un plano y una descripción clara del proceso actual suelen ser más útiles que solicitar un catálogo genérico de muelas. YOULIN ABRASIVE fabrica muelas abrasivas y herramientas abrasivas personalizadas para aplicaciones industriales de precisión. Con más de 20 años de experiencia en la fabricación de muelas, revisamos los requisitos de muelas no estándar frente a las condiciones de aplicación facilitadas, en lugar de suponer que una especificación fija servirá para toda pieza de carburo. Envíe el plano, la especificación de la muela de diamante actual y el problema que desea resolver; podemos comentar las áreas de especificación que merecen evaluación y las condiciones de una prueba controlada con muestra.

  • El grado real de carburo y el estado del material, si están disponibles

  • El plano de la pieza, incluidos los bordes críticos, los perfiles y las tolerancias de forma

  • Las dimensiones, la forma, el taladro, el aglomerante y los detalles de la capa abrasiva de la muela de diamante actual

  • La máquina de rectificar, la disposición de montaje y las condiciones de operación

  • Operación en húmedo o en seco, tipo de refrigerante y condiciones de suministro

  • La información existente sobre rectificado y diamantado o acondicionamiento

  • La rugosidad superficial requerida, el estado del borde, los criterios de aceptación del desportillado y los requisitos de inspección

  • Fotografías de la pieza, de la muela actual y de los defectos observados, si procede

¿Necesita revisar una aplicación con piezas de desgaste de carburo?

Envíe el plano de la pieza de carburo, la especificación de la muela de diamante actual y el problema que desea resolver. Podemos comentar las áreas de especificación que merecen evaluación y las condiciones de una prueba controlada con muestra. Youlin Abrasive suministra muelas abrasivas y herramientas abrasivas; no suministra piezas de carburo, piezas de trabajo, máquinas ni servicios de mecanizado.

Enviar datos de rectificado →

Preguntas frecuentes

Preguntas sobre muelas de diamante para piezas de desgaste de carburo

Respuestas breves para equipos de producción y compras que revisan una pieza de desgaste maciza de WC-Co.

¿Son adecuadas las muelas de diamante para el carburo cementado WC-Co?

El diamante es una familia abrasiva establecida para muchas aplicaciones de rectificado de carburo cementado. La construcción y la especificación correctas de la muela siguen dependiendo del grado de carburo, la operación, la geometría, la máquina y los requisitos de aceptación.

¿Debo elegir un grano de diamante más fino para evitar el desportillado?

No solo por el síntoma. Primero examine dónde aparece el daño, el estado de la cara de la muela, el sobreespesor local y el apoyo de la pieza. Después podrá evaluar el tamaño de grano junto con el aglomerante y el proceso.

¿Qué es mejor para el carburo: diamante con resina o con aglomerante metálico?

Ninguno puede elegirse solo por el nombre del material. Los aglomerantes de resina y metálico ofrecen comportamientos distintos en retención del grano, elasticidad, desgaste y conservación del perfil. El acabado, la forma, la capacidad de diamantado y las condiciones de operación requeridos determinan qué diseños merecen una prueba.

¿Puede usarse la misma muela de diamante para carburo macizo y para acero con recubrimiento de carburo?

No conviene suponerlo. Una pieza de carburo cementado macizo y una pieza de acero recubierta tienen estructuras de material y restricciones de inspección diferentes. Verifique el recubrimiento o el material real antes de trasladar una especificación de muela.

Explorar más

Páginas relacionadas de muelas abrasivas

Continúe explorando productos, aplicaciones e información técnica relacionados.

Muelas de diamante →Formas de muelas abrasivas tipo 1, 5 y 7 →Consistencia de lotes de muelas abrasivas →