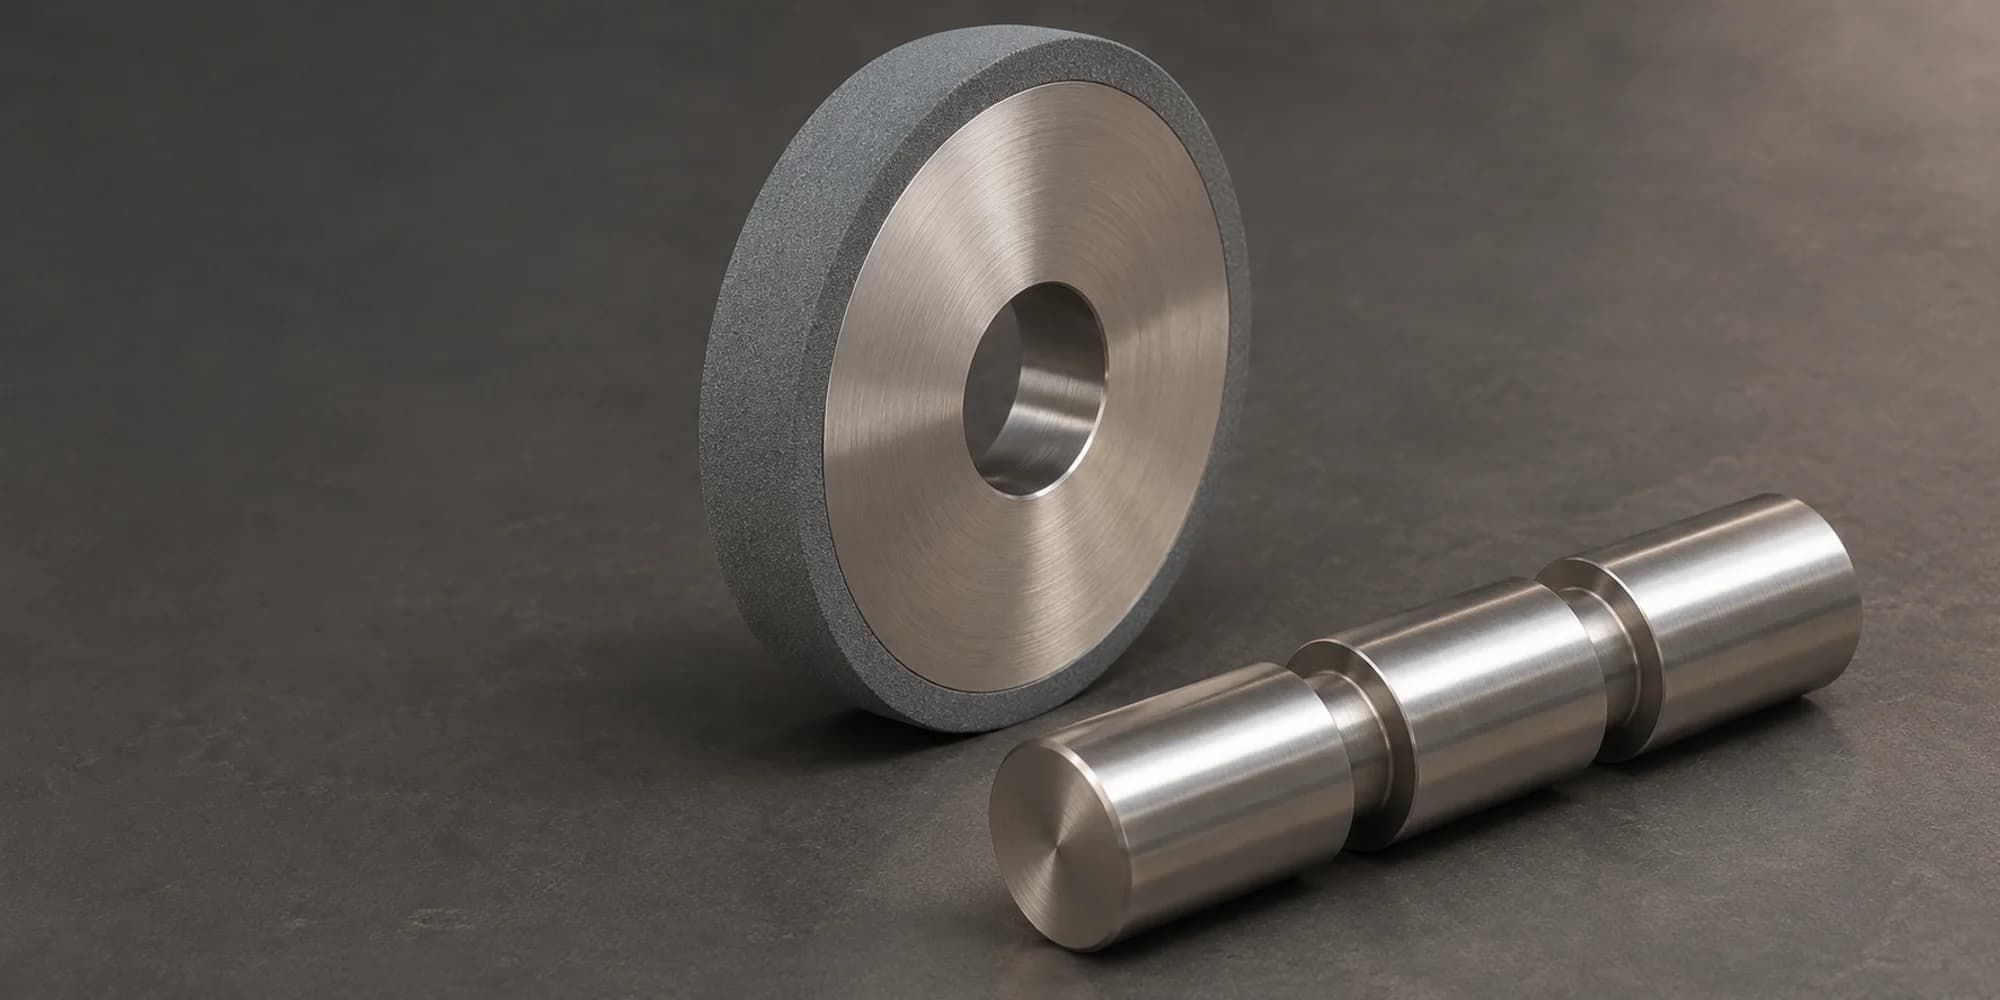
ล้อเจียรแบบผนึกและสปูลวาล์วไฮดรอลิกทั่วไปบนโต๊ะตรวจสอบ

องค์ความรู้เรื่องล้อเจียร

ล้อเจียรสำหรับเจียรผิวภายนอกสปูลวาล์วไฮดรอลิก: ความกลม ขอบแลนด์ และผิวสำเร็จ

ล้อเจียรแบบผนึกและสปูลวาล์วไฮดรอลิกทั่วไปบนโต๊ะตรวจสอบ

สปูลอาจผ่านการวัดเส้นผ่านศูนย์กลางและยังทำงานผิดพลาดในการทดสอบวาล์ว แลนด์อาจเบี้ยวแทนที่จะกลม ขอบทำงานที่ควบคุมการไหลอาจมีครีบ หรือผิวอาจได้ค่า Ra แต่เนื้อผิวและสภาพขอบยังไม่เป็นไปตามแบบงาน บทความนี้พูดถึงการทบทวนล้อเจียรและกระบวนการที่ลักษณะเหล่านี้ต้องการ: แบบงาน กระบวนการเจียรผิวภายนอก ชั้นวัสดุที่เจียรจริง และวิธีตรวจรับเปลี่ยนแนวทางล้ออย่างไร รวมถึงวิธีตรวจรับล้อผู้สมัครโดยไม่ถือว่าขนาดเม็ดขัดเดียวคือคำตอบ

อ่านแบบงานสปูลก่อนเลือกล้อ: แลนด์ ร่อง ไหล่ และขอบทำงานเป็นพื้นผิวสัมผัสที่ต่างกัน
เส้นผ่านศูนย์กลาง ความกลม สภาพขอบแลนด์ และผิวสำเร็จเป็นเงื่อนไขยอมรับแยกกัน
ชนิดเม็ดขัดตามชั้นวัสดุจริง CBN เป็นแบบมีเงื่อนไข และเพชรไม่ใช่ล้อเจียรสำหรับเหล็ก
ครีบที่ขอบชิ้นงานไม่เหมือนการบิ่นที่มุมล้อเจียร
ตรวจรับล้อบนเครื่องจริงโดยเปลี่ยนทีละตัวแปร

Conceptual AI-generated illustration. Not an actual YOULIN product, customer workpiece or verified grinding setup. ภาพแนวคิดสร้างด้วย AI ไม่ใช่ภาพโรงงาน บันทึกผลิตภัณฑ์จริง หรือชิ้นงานของลูกค้า รูปลักษณ์ของล้อและสปูลเป็นเพียงภาพประกอบ ไม่ได้กำหนดสารเชื่อมประสาน ขนาดเม็ดขัด ความกว้างแลนด์ สภาพขอบ หรือผลวัด

ภาพรวม

เริ่มจากลักษณะสปูลและแบบงาน

สปูลวาล์วไฮดรอลิกไม่ใช่เพลากลมที่มีเส้นผ่านศูนย์กลางเดียว สปูลอาจมีแลนด์คั่นด้วยร่อง ไหล่ที่ปลาย และขอบทำงานตรงจุดที่แลนด์บรรจบร่องหรือพอร์ต ล้อเจียรอาจพบแลนด์ทรงกระบอกต่อเนื่อง ร่องที่ขาดตอน หน้าไหล่ และขอบที่ควบคุมการไหล — บ่อยครั้งในรอบเดียว

แบบงานกำหนดว่าพื้นผิวใดถูกเจียร datum ใดใช้กำหนดตำแหน่ง และตรวจอย่างไร คำแนะนำล้อที่ไม่มีข้อมูลเหล่านี้เป็นการเดา บทความนี้จำกัดขอบเขตที่ลักษณะทรงกระบอกภายนอกของสปูล แผ่นวาล์ว ตัววาล์ว และปลอกวาล์วเป็นชิ้นงานคนละแบบและพื้นผิวสัมผัสคนละแบบ

สรุปสั้น

  • อ่านแบบงานก่อนเลือกล้อ: ระบุลักษณะที่ถูกเจียร datum ที่กำหนดตำแหน่ง และวิธีตรวจความกลม ความกว้างแลนด์ สภาพขอบ และผิวสำเร็จ
  • แลนด์ ร่อง ไหล่ และขอบทำงานเป็นพื้นผิวสัมผัสต่างกัน ล้อเดียวหรือกระบวนการเดียวอาจไม่ครอบคลุมทั้งหมด
  • เส้นผ่านศูนย์กลาง ความกลม ความสมบูรณ์ของขอบ และผิวสำเร็จเป็นเงื่อนไขยอมรับแยกกัน ค่าไมโครมิเตอร์และค่า Ra ไม่ได้พิสูจน์ว่าสปูลจะทำงานได้
  • ชนิดเม็ดขัดตามชั้นวัสดุจริง: เหล็กไม่เคลือบ ชั้นชุบแข็ง เหล็กกล้าไร้สนิม หรือชั้นเคลือบ เป็นการตัดสินใจต่างกัน
  • CBN เป็นแนวทางแบบมีเงื่อนไขสำหรับสปูลเหล็กชุบแข็ง ไม่ใช่ตัวเลือกอัตโนมัติ ล้ออะลูมิเนียมออกไซด์ทั่วไปยังใช้ได้ เพชรไม่ใช่ล้อเจียรสำหรับเหล็ก
  • ความคลาดเคลื่อนความกลมอาจมาจากการจับยึดหรือเครื่อง ครีบที่ขอบทำงานไม่เหมือนการบิ่นที่มุมล้อ
  • ตรวจรับล้อบนเครื่องจริงด้วยเกณฑ์แยกสำหรับขนาด ความกลม ขอบ และผิวสำเร็จ เปลี่ยนทีละตัวแปร

แบบงานกำหนดลักษณะสี่อย่างที่ต่างกัน

สปูลอาจมีแลนด์คั่นด้วยร่อง ไหล่ที่ปลาย และขอบทำงานตรงจุดที่แลนด์บรรจบร่องหรือพอร์ต แบบงานกำหนดว่าพื้นผิวใดถูกเจียรและตรวจอย่างไร

แลนด์ ร่อง ไหล่ และขอบทำงานใช้แทนกันไม่ได้

แลนด์คือแถบผิวทรงกระบอกทำงานที่ประกอบในรูตัววาล์ว เส้นผ่านศูนย์กลางภายนอก ความกว้าง และตำแหน่งมีความสำคัญ ร่องคั่นแลนด์หรือนำทางน้ำมัน ก้นร่อง ผนังร่อง และมุมร่องอาจถูกกัด เจียร หรือเว้นเป็นช่องว่าง ไหล่คือจุดเปลี่ยนเส้นผ่านศูนย์กลางที่ปลายแลนด์ ขอบทำงานคือขอบที่เปิดหรือปิดเส้นทางการไหล มักอยู่ตรงรอยต่อแลนด์/ร่องหรือแลนด์/พอร์ต และอาจมีมุมลบหรือรัศมี

ไม่ใช่ทุกลักษณะที่ถูกเจียร

ก้นร่องอาจถูกกัดหยาบ ไหล่อาจเว้นเป็นร่องหลบตามที่กำหนด และรูปขอบอาจถูกสร้างก่อนเจียร ต้องระบุว่าพื้นผิวใดอยู่ในความรับผิดชอบของล้อ ล้อเดียวไม่จำเป็นต้องครอบคลุมทุกลักษณะ โรงงานอาจเจียรหยาบแลนด์ด้วยล้อหนึ่ง เจียรละเอียดด้วยอีกลูก และสร้างไหล่หรือร่องด้วยล้อที่แต่งโปรไฟล์หรือขั้นตอนแยก

แบบงานกำหนด datum และตำแหน่งตรวจ

เส้นผ่านศูนย์กลางที่ตำแหน่งแกนเดียวไม่ได้อธิบายแลนด์ที่เรียวหรือสปูลที่โก่งระหว่างแท่นรองรับ ต้องถามว่าพื้นผิวใดกำหนดตำแหน่งชิ้นงานขณะเจียร และพื้นผิวใดกำหนดตำแหน่งขณะตรวจ ซึ่งอาจไม่ใช่พื้นผิวเดียวกัน บันทึกตำแหน่งวัดตามแนวแกนและวิธีตรวจความกลม ความกว้างแลนด์ และขอบ

แผ่นวาล์ว ตัววาล์ว และปลอกวาล์วเป็นชิ้นงานต่างกัน

แผ่นวาล์วเป็นชิ้นส่วนแบนของปั๊ม ไม่ใช่สปูลทรงกระบอก การเจียรรูในตัววาล์วหรือปลอกวาล์วก็เป็นพื้นผิวสัมผัสคนละแบบกับการเจียรผิวภายนอกสปูล บทความนี้จำกัดที่ลักษณะทรงกระบอกภายนอกของสปูล ความเรียบของแผ่นวาล์วและเรขาคณิตของรูต้องทบทวนแยก

ชั้นเคลือบเปลี่ยนการตัดสินใจเรื่องวัสดุ

ถ้าสปูลมีชั้นเคลือบ ชั้นเคลือบคือพื้นผิวที่ถูกเจียร โครเมียมแข็ง นิกเกิลเคมี และชั้นเคลือบอื่นไม่ได้ใช้คำตอบล้อเดียวกัน ต้องระบุชนิด ความหนา และเนื้อเผื่อคงเหลือก่อนถ่ายทอดสเปกล้อสำหรับเหล็ก การทบทวนเฉพาะชั้นเคลือบอยู่ในคู่มือก้านไฮดรอลิกชุบโครเมียมแข็ง

ภาพตัดแนวคิด ไม่ได้มาตราส่วน

ภาพตัดแนวคิดของสปูลไฮดรอลิกแสดงแลนด์ ร่อง ไหล่ และขอบทำงานภาพตัดแนวคิด ไม่ได้มาตราส่วน123456
  1. 1แลนด์
  2. 2ร่อง
  3. 3ไหล่
  4. 4ขอบทำงาน
  5. 5ความกว้างแลนด์
  6. 6ความกว้างร่อง
แกนหมุนอาจถูกเจียรตามแบบงาน

รายละเอียดขอบเป็นเพียงตัวเลือกประกอบ แบบงานกำหนดขอบคม มุมลบ รัศมี หรือการลบคม โดยไม่ได้ระบุค่า

แบบงานและวิธีตรวจกำหนดการยอมรับ

สี่ลักษณะที่เปลี่ยนการทบทวนล้อและกระบวนการ เส้นประแสดงพื้นผิวที่อาจถูกเจียร ไม่ใช่ทุกสปูลที่เจียรทั้งหมด

กระบวนการสำคัญพอ ๆ กับชื่อชิ้นงาน

“การเจียรผิวภายนอกสปูลวาล์ว” อาจหมายถึงการตั้งเครื่องหลายแบบ ล้อพบพื้นผิวสัมผัสต่างกันในแต่ละแบบ และสปูลเดียวกันอาจต้องใช้มากกว่าหนึ่งกระบวนการ

เจียรแบบเลื่อนตามแนวยาว

ล้อแคบกว่าความยาวที่เจียรและเลื่อนไปตามแลนด์ ความกว้างล้อ อัตราเลื่อน และการซ้อนทับส่งผลต่อลายผิวและการสึกของหน้าเจียร แลนด์ข้างร่องมีสัมผัสขาดตอนที่ปลายทั้งสองข้าง ต้องบันทึกความกว้างล้อและทิศทางเลื่อน ไม่เดาจากชื่อชิ้นงาน

เจียรแบบป้อนเข้าตามแนวรัศมี

ความกว้างล้อถูกจับคู่กับแลนด์หรือช่วงที่กำหนดและป้อนเข้าตามแนวรัศมี พื้นที่สัมผัสใหญ่ขึ้น แรงปกติสูงขึ้น และขอบกับความกว้างล้อกลายเป็นส่วนหนึ่งของเรขาคณิต นิยมใช้เมื่อแลนด์แคบหรือเมื่อเจียรไหล่และแลนด์ในรอบเดียว การตั้งเครื่องจริงต้องมาจากแบบงานและเครื่อง

งานไหล่และขีดจำกัดหน้าทำงานของล้อ

งานไหล่/ขึ้นรูปต้องใช้ล้อที่มีหน้าทำงานและเครื่องที่ได้รับอนุมัติสำหรับสัมผัสนั้น ล้อที่ออกแบบสำหรับงานอาจมีโปรไฟล์ที่แต่งเพื่อสร้างไหล่ รัศมี มุมลบ หรือรูปทรงร่อง ส่วนหลบด้านข้างหรือมุมล้อที่แต่งอาจมีไว้เพียงให้ช่องว่างถึงไหล่ ด้านข้างของล้อเจียรรอบนอกทั่วไปไม่ใช่หน้าเจียรที่ได้รับอนุมัติ สัมผัสด้านข้างแบบจำกัดเป็นงานเฉพาะ ไม่ใช่การเดินงานโดยค่าเริ่มต้น ต้องยืนยันเครื่องหมายล้อ หน้าทำงานที่อนุญาต และช่องว่างก่อนทดสอบ

เจียรแบบไม่มีศูนย์

ชิ้นงานถูกพยุงด้วยล้อปรับและแท่นรองรับ อาจมีประสิทธิภาพสำหรับช่วงทรงกระบอกเรียบ แต่ไม่ได้รักษาลักษณะตามแนวแกนหรือความสัมพันธ์กับไหล่และขอบทำงานโดยอัตโนมัติ ไม่ควรถือว่าเป็นการทดแทนโดยตรงเมื่อแลนด์ ร่อง และตำแหน่งขอบถูกกำหนดจาก datum หน้าเจียร

การจับยึดและล้อเดียวอาจไม่ครอบคลุมทุกลักษณะ

การเจียรระหว่างศูนย์กลาง หัวจับ แท่นรองรับ และแรงดันศูนย์ท้ายอาจทิ้งลายความกลม สปูลเรียวอาจโก่งภายใต้แรงเจียร ถ้าปัญหาความกลมเปลี่ยนเมื่อเปลี่ยนการรองรับ ล้อไม่ใช่ตัวแปรเดียว ต้องระบุว่าล้อใดรับผิดชอบพื้นผิวใด

การหมุนล้อ · ภาพปลายแยก
การหมุนชิ้นงาน · ภาพปลายแยก

ภาพปลายแยกการหมุนสองส่วน ทิศลูกศรเป็นเพียงภาพประกอบ ไม่ได้เลือกอัตราส่วนความเร็วหรือค่าตั้งเครื่อง ลูกศรตรงแสดงการเคลื่อนที่สัมพัทธ์ตามแกนหรือการป้อนตามรัศมี

เลื่อนตามแนวยาว

ล้อเจียรแคบกว่าแลนด์เลื่อนไปตามแลนด์ สัมผัสขาดตอนที่ร่อง

แนวคิด ไม่ได้มาตราส่วน · ภาพตัดตามแกน · สัมผัสเฉพาะที่เชิงแนวคิด

แผนภาพแนวคิดของสัมผัสเจียรผิวภายนอกแบบเลื่อนตามแนวยาวและป้อนเข้าตามแนวรัศมี พร้อมการตรวจช่องว่างไหล่บนสปูลไฮดรอลิกแนวคิด ไม่ได้มาตราส่วน1234
  1. 1ความกว้างล้อ
  2. 2ความยาวแลนด์
  3. 3สัมผัสขาดตอน
  4. 4ทิศทางเลื่อน

ป้อนเข้าตามแนวรัศมี

ล้อที่มีความกว้างพอดีแลนด์ป้อนเข้าตามแนวรัศมี มุมล้อพบขอบทำงาน

แนวคิด ไม่ได้มาตราส่วน · ภาพตัดตามแกน · สัมผัสเฉพาะที่เชิงแนวคิด

แผนภาพแนวคิดของสัมผัสเจียรผิวภายนอกแบบเลื่อนตามแนวยาวและป้อนเข้าตามแนวรัศมี พร้อมการตรวจช่องว่างไหล่บนสปูลไฮดรอลิกแนวคิด ไม่ได้มาตราส่วน1234
  1. 1ป้อนเข้าตามแนวรัศมี
  2. 2มุมล้อ
  3. 3ความกว้างล้อเทียบความกว้างแลนด์
  4. 4ช่องว่าง

ตรวจช่องว่างไหล่และหน้าทำงานของล้อ

หน้าทำงานรอบนอกของล้อเจียรผิว OD ของแลนด์ ส่วนหลบด้านข้างและมุมล้อที่แต่งต้องมีช่องว่างถึงไหล่ ต้องตรวจว่าหน้าใดของล้อได้รับอนุญาตให้สัมผัส

แนวคิด ไม่ได้มาตราส่วน · ภาพตัดตามแกน · สัมผัสเฉพาะที่เชิงแนวคิด

แผนภาพแนวคิดของสัมผัสเจียรผิวภายนอกแบบเลื่อนตามแนวยาวและป้อนเข้าตามแนวรัศมี พร้อมการตรวจช่องว่างไหล่บนสปูลไฮดรอลิกแนวคิด ไม่ได้มาตราส่วน123456
  1. 1หน้าทำงานรอบนอกของล้อ
  2. 2แลนด์
  3. 3ร่อง
  4. 4ไหล่
  5. 5ส่วนหลบด้านข้าง / มุมล้อที่แต่ง
  6. 6ช่องว่างถึงไหล่ — ตรวจว่าไม่มีสัมผัสด้านข้าง
บริเวณสัมผัสเชิงแนวคิด

รายละเอียดขอบเป็นเพียงตัวเลือกประกอบ แบบงานกำหนดขอบคม มุมลบ รัศมี หรือการลบคม โดยไม่ได้ระบุค่า

อย่าถือว่าด้านข้างของล้อเจียรรอบนอกเป็นหน้าเจียรที่ได้รับอนุมัติ งานขึ้นรูป/โปรไฟล์ต้องใช้ล้อที่ออกแบบสำหรับหน้าทำงานนั้น และสัมผัสด้านข้างแบบจำกัดต้องได้รับการอนุมัติล้อและเครื่องเฉพาะ ล้อตรงทั่วไปไม่ได้รับอนุมัติให้เจียรด้านข้างหากไม่มีการอนุมัติล้อและเครื่องเฉพาะนั้น

การเลื่อนตามแนวยาวและการป้อนเข้าตามแนวรัศมีเป็นแนวคิดสัมผัสทางเลือก แผงไหล่เป็นการตรวจช่องว่าง ไม่ใช่กระบวนการที่สามที่ทุกสปูลต้องใช้ ไม่แสดงส่วนรองรับ ฝาครอบ หน้าแปลน และสารหล่อเย็น และไม่ใช่คำสั่งเดินเครื่อง

การเจียรแบบไม่มีศูนย์ไม่ใช่ตัวแทนสากลเมื่อลักษณะตามแนวแกนและตำแหน่งขอบถูกกำหนดจาก datum หน้าเจียร

การเลื่อนตามแนวยาวและการป้อนเข้าตามแนวรัศมีเปลี่ยนความกว้างสัมผัสและบทบาทของมุมล้อ แผงที่สามตรวจช่องว่างไหล่และหน้าล้อที่อนุญาตให้สัมผัส

เงื่อนไขยอมรับสี่ข้อ ไม่ใช่ตัวเลขเดียว

แบบงานสปูลอาจมีข้อกำหนดหลายข้อที่วัดต่างกัน ต้องแยกออกจากกันเมื่อเลือกและทดสอบล้อ

เส้นผ่านศูนย์กลางไม่ใช่ความกลม

ชิ้นงานอาจได้ขนาดทุกจุดที่ไมโครมิเตอร์สัมผัสแต่ยังเบี้ยว การวัดสองจุดอาจพลาดรูปสามกลีบได้ขึ้นกับทิศทางของชิ้นงาน ถ้าแบบกำหนดความกลมหรือความเป็นทรงกระบอก วิธีตรวจต้องประเมินข้อกำหนดนั้นจริง ไม่ใช่แทนด้วยค่าเส้นผ่านศูนย์กลาง

ความกลมและความเป็นทรงกระบอกต้องมีวิธีของตัวเอง

บันทึกโปรไฟล์ความกลม ตำแหน่งแกน datum และตัวกรอง โปรไฟล์ที่ตำแหน่งเดียวอาจพลาดความเรียวหรือการโก่งตามแลนด์ แบบงานและขั้นตอนตรวจของลูกค้ากำหนดข้อกำหนด รวมถึงค่าความคลาดเคลื่อนและเครื่องมือ

ความกว้างแลนด์และสภาพขอบไม่ปรากฏในผลความหยาบ

แลนด์อาจกว้างถูกต้องแต่ยังมีครีบที่ขอบทำงาน สภาพขอบต้องตรวจแยก มักใช้กำลังขยาย บันทึกขนาดตามแบบ ข้อกำหนดขอบ และขอบเป็นแบบคม มุมลบ รัศมี หรือลบคม

ผิวสำเร็จเป็นช่องทางหนึ่ง ไม่ใช่คำจำกัดความของคุณภาพ

Ra เป็นพารามิเตอร์สองมิติที่มี cutoff และทิศทาง ค่า Ra เดียวกันอาจอธิบายเนื้อผิวต่างกัน และผิวเรียบกว่าไม่ได้ดีกว่าอัตโนมัติ ความกลม ความกว้างแลนด์ ความสมบูรณ์ของขอบ ช่องว่าง และเนื้อผิวล้วนมีผลต่อพฤติกรรมของสปูล

ตกลงแผนตรวจรับก่อนเปรียบเทียบล้อ

ระบุเส้นผ่านศูนย์กลาง ความกลม/ความเป็นทรงกระบอก ความกว้างและตำแหน่งแลนด์ สภาพขอบทำงาน และผิวสำเร็จ พร้อมวิธีวัดแต่ละข้อ หากไม่มีแผนนี้ การเปลี่ยนล้ออาจทำให้ตัวเลขหนึ่งดีขึ้นแต่ทำลายลักษณะที่ตัดสินว่าวาล์วทำงานได้

สี่ช่องทางยอมรับ

สี่ช่องทางยอมรับ
สิ่งที่ควบคุม
การตรวจที่ไม่เพียงพอ
หลักฐานที่ต้องบันทึก
ตรวจแรก

เส้นผ่านศูนย์กลาง / ขนาด

สิ่งที่ควบคุมการประกอบที่หน้าตัดวัด
การตรวจที่ไม่เพียงพอค่าไมโครมิเตอร์ที่ระนาบเดียว
หลักฐานที่ต้องบันทึกตำแหน่งแกน เครื่องมือ อุณหภูมิ
ตรวจแรกยืนยันตำแหน่งวัด

ความกลม / ความเป็นทรงกระบอก

สิ่งที่ควบคุมการเบี่ยงเบนรัศมีรอบและตามแลนด์
การตรวจที่ไม่เพียงพอแค่เส้นผ่านศูนย์กลางหรือตรวจสองจุด
หลักฐานที่ต้องบันทึกโปรไฟล์ความกลม ตำแหน่งแกน datum ตัวกรอง
ตรวจแรกตรวจศูนย์กลางและการจับยึด

ความกว้าง ตำแหน่งแลนด์ และขอบทำงาน

สิ่งที่ควบคุมเรขาคณิตทำงานและขอบควบคุมการไหล
การตรวจที่ไม่เพียงพอตรวจด้วยตากำลังขยายต่ำ
หลักฐานที่ต้องบันทึกขนาดตามแบบ ภาพขอบขยาย ผลครีบ
ตรวจแรกตรวจมุมล้อและขอบชิ้นงาน

ผิวสำเร็จ / เนื้อผิว

สิ่งที่ควบคุมความหยาบ ความเป็นลูกคลื่น ทิศทางลาย และสภาพผิว
การตรวจที่ไม่เพียงพอค่า Ra เดียวโดยไม่มี cutoff หรือทิศทาง
หลักฐานที่ต้องบันทึกพารามิเตอร์ cutoff เครื่องมือ ตำแหน่ง ทิศทาง
ตรวจแรกตรวจหน้าเจียรและการแต่งล้อ

สเปกล้อตามชั้นวัสดุที่เจียร

คำถามแรกไม่ใช่ “เม็ดขนาดไหน” แต่เป็น “ล้อกำลังตัดวัสดุอะไร ในสภาพใด”

ระบุชั้นวัสดุที่ถูกเจียรก่อน

แบบงานอาจกำหนดเหล็กกล้าผสมชุบแข็งทั้งชิ้น เหล็กชุบแข็งผิว เหล็กกล้าไร้สนิม หรือวัสดุอื่น สภาพอบชุบและความลึกชั้นแข็งเปลี่ยนพฤติกรรมการเจียร ถ้าปริมาณเนื้อที่ตัดผ่านจากชั้นแข็งลงสู่แกนที่อ่อนกว่า ล้อไม่ได้ตัดวัสดุเดียวอีกต่อไป

เหล็กไม่เคลือบ: อะลูมิเนียมออกไซด์หรือ CBN แบบมีเงื่อนไข

สำหรับสปูลเหล็กชุบแข็ง CBN อาจคุ้มที่จะประเมินเพราะแข็งกว่าอะลูมิเนียมออกไซด์และอาจรักษาความกว้างแลนด์หรือมุมล้อที่แต่งไว้ได้ดีบนเครื่องและระบบแต่งล้อที่เหมาะสม ไม่ใช่ตัวเลือกอัตโนมัติ ล้ออะลูมิเนียมออกไซด์ทั่วไปอาจยังเป็นแนวทางที่ดีกว่าสำหรับสปูลอ่อนหรือแข็งปานกลาง ล็อตเล็ก หรือเครื่องที่ไม่รองรับข้อกำหนดการแต่งล้อและสารหล่อเย็นของ CBN

สปูลเคลือบต้องระบุชั้นเคลือบ

ถ้าสปูลมีชั้นเคลือบ ต้องระบุชนิด ความหนา และเนื้อเผื่อคงเหลือ ชั้นโครเมียมแข็ง ชั้นนิกเกิล และชั้นเคลือบคาร์ไบด์ไม่ได้ใช้แนวทางเม็ดขัดเดียวกัน ไม่ถ่ายทอดสเปกของเนื้อใต้ชั้นไปยังชั้นเคลือบหรือกลับกัน

เม็ดขัด ความแข็ง โครงสร้าง และสารเชื่อมประสานไม่ได้ปรับแยกกัน

ขนาดเม็ดขัดมีผลต่อผิวสำเร็จและช่องว่างเศษ แต่เม็ดละเอียดกว่าไม่ได้แก้ความคลาดเคลื่อนความกลมหรือครีบด้วยตัวเอง ความแข็งล้ออธิบายการยึดเม็ดของสารเชื่อมประสานในล้อทั่วไป ล้อแข็งขึ้นไม่ได้ปรับความกลมโดยอัตโนมัติ โครงสร้างมีผลต่อช่องว่างเศษและการเข้าถึงสารหล่อเย็น สารเชื่อมประสานต้องเหมาะกับโครงสร้างล้อและวิธีแต่งล้อ

รูปร่าง ความกว้าง และมุมล้อต้องพอดีกับแบบ

ล้อตรงเป็นรูปร่างเริ่มต้นทั่วไปสำหรับเส้นผ่านศูนย์กลางแลนด์ แต่ล้อกว้างกว่าแลนด์อาจเสียดสีไหล่หรือร่องข้างเคียง ล้อแคบเกินไปเพิ่มจำนวนรอบและโอกาสเกิดขั้นหรือความเรียว เมื่อไหล่ต้องการช่องว่าง อาจต้องใช้ล้อมีร่องหลบ รัศมีหรือมุมลบที่กำหนดต้องแต่งให้ได้รูปและระบบแต่งล้อต้องรักษาไว้ได้

ความกลม: แยกปัจจัยเครื่องและการจับยึดออกจากล้อ

ปัญหาความกลมมักถูกอธิบายว่าเป็นปัญหาล้อ แต่ล้อเป็นเพียงแหล่งที่เป็นไปได้แหล่งหนึ่ง

รูปทรงของความคลาดเคลื่อนเป็นหลักฐาน

ความเบี้ยวรูปไข่ รูปหลายกลีบ รูปถังหรือรูปนาฬิกาทราย และความแปรปรวนแบบสุ่มไม่ได้ชี้ไปที่สาเหตุเดียวกัน โปรไฟล์ที่วัดตำแหน่งแกนเดียวอาจพลาดความเรียวหรือการโก่งตามแลนด์ บันทึกตำแหน่งวัดและวิธีรองรับชิ้นงาน

ลายจากเครื่องและการจับยึด

ศูนย์ไม่ตรงหรือความลึกศูนย์ผิดมักแสดงหนึ่งครั้งต่อรอบ หัวจับหรือคอลเล็ตที่สึกอาจทำให้ชิ้นงานเสียรูปที่ช่วงจับยึด แท่นรองรับที่ตั้งแน่นเกินหรือผิดตำแหน่งอาจกดให้เกิดรูปกลีบที่แลนด์ และแรงดันศูนย์ท้ายอาจทำให้สปูลเรียวโก่ง ความคลาดเคลื่อนของส핀เดิล ล้อไม่สมดุล หน้าแปลนไม่แนบสนิท หรือการสั่นจากชุดขับเคลื่อนเพิ่มลายสั่นที่ต่างออกไป อ่านลายก่อนเปลี่ยนล้อ

หลักฐานจากล้อและกระบวนการ

การสึกของล้อตามแลนด์เปลี่ยนสัมผัสจริงและอาจทิ้งความเรียวหรือรอยขั้น ความแข็งและโครงสร้างล้อมีผลต่อการรักษารูปหน้าเจียรและการระบายเศษ การอุดตันหรือเคลือบผิวทำให้ความร้อนและแรงปกติเพิ่มขึ้น ความลึกตัด อัตราป้อน และช่วงสปาร์คเอาท์กำหนดการคืนตัวแบบยืดหยุ่นก่อนล้อออกจากรอยตัด และการจ่ายสารหล่อเย็นมีผลต่อการบิดตัวจากความร้อน อ่านสิ่งเหล่านี้เป็นหลักฐานว่าล้อกำลังทำอะไร ไม่ใช่รายการค่าที่ต้องเปลี่ยนพร้อมกัน

สร้างเส้นฐานก่อนเปลี่ยนล้อ

ใช้วัสดุล็อตเดียวกัน เครื่องเดียวกัน การจับยึดเดียวกัน และวิธีตรวจเดียวกัน ถ้าความกลมเปลี่ยนเมื่อย้ายแท่นรองรับหรือทำความสะอาดศูนย์กลาง ล้อไม่ใช่ตัวแปรแรกที่ต้องเปลี่ยน ถ้าความคลาดเคลื่อนตามหลังการเปลี่ยนล้อ สภาพหน้าเจียรและการแต่งล้อคือหลักฐานถัดไป

ล้อแข็งขึ้นไม่ใช่ทางแก้ความกลม

ความแข็งสูงขึ้นอาจลดการลับคมตัวเองและเพิ่มความร้อน ทำให้ผลแย่ลง เปลี่ยนล้อเมื่อหลักฐานชี้ไปที่ล้อ ไม่ใช่การรองรับ เครื่อง หรือรอบเจียร

ขอบแลนด์: ครีบไม่เหมือนการบิ่นของล้อ

ขอบทำงานคือจุดที่สปูลควบคุมการไหล ครีบเล็กหรือขอบที่ถูกปัดอาจเปลี่ยนการรั่วหรือการตอบสนอง แม้เส้นผ่านศูนย์กลางแลนด์และ Ra จะผ่าน

ครีบที่ขอบชิ้นงาน

โลหะถูกดันหรือถูกยีที่ขอบแทนที่จะถูกตัดสะอาด อาจตามการออกของล้อ การรองรับไม่พอ ล้อทู่ อัตราป้อนสูงเกิน มุมล้อสึก หรือปัญหาสารหล่อเย็น ครีบอาจสม่ำเสมอตามด้านหนึ่งของแลนด์หรือเกิดเฉพาะปลายทางออก

การบิ่นที่มุมล้อ

ชั้นเม็ดขัดที่มุมล้อแตกหรือหลุด ล้อจะตัดขอบที่ต่างออกไป และชิ้นงานอาจมีรอยขีด ขั้น หรือขอบบิ่น หลักฐานอยู่ทั้งบนล้อและชิ้นงาน: ตรวจมุมล้อด้วยกำลังขยายและเทียบกับขอบชิ้นงาน

ดูคล้ายกันแต่แนวทางแก้ต่างกัน

การบิ่นมุมล้ออาจต้องเปลี่ยนสารเชื่อมประสาน ความแข็ง การเตรียมมุม หรือวิธีแต่งล้อ ครีบที่ชิ้นงานอาจต้องปรับการรองรับ เงื่อนไขทางออก อัตราป้อน หรือสภาพหน้าเจียร เปลี่ยนแค่ขนาดเม็ดขัดอาจไม่แก้ทั้งสองแบบ

ตรวจทั้งสองด้านและเวลา

บันทึกว่าความเสียหายซ้ำที่ตำแหน่งแกนเดิม เกิดหลังเปลี่ยนล้อหรือแต่งล้อ หรือเปลี่ยนตามล็อตวัสดุ รอยขีดหรือขั้นซ้ำชี้ไปที่มุมล้อ ครีบที่ตามทางออกหรือการรองรับชี้ไปที่สภาพขอบชิ้นงาน

แบบงานกำหนดขอบ

มุมลบ รัศมี การสึกของขอบ หรือขอบคมเป็นข้อกำหนดของแบบงาน ไม่ควรเพิ่มหรือลดการสึกของขอบเพื่อให้ชิ้นงานดูดีขึ้น ถ้าไม่มีข้อกำหนดขอบ ต้องถามก่อนเลือกมุมล้อ

ครีบหรือการบิ่นมุมล้อ?

ครีบที่ขอบชิ้นงาน

ดูที่ไหน
ขอบชิ้นงาน โดยเฉพาะด้านทางออก
ลักษณะที่เห็น
โลหะถูกดันหรือยีที่ขอบ
ตรวจอะไรเพิ่ม
การรองรับ การป้อน ทางออก หน้าเจียร
หลักฐานแรก
ภาพขอบขยายและเวลาเทียบรอบ

การบิ่นมุมล้อ

ดูที่ไหน
ชั้นเม็ดขัดที่มุมล้อ
ลักษณะที่เห็น
เม็ดขัดแตกหรือหลุดที่มุม
ตรวจอะไรเพิ่ม
รอยขีด/ขั้นซ้ำ การเปลี่ยนล้อหรือแต่งล้อ
หลักฐานแรก
ภาพมุมล้อและแผนที่ตำแหน่งขอบ

ลักษณะที่เห็นและการตรวจแรกช่วยเก็บหลักฐาน ไม่ได้ยืนยันสาเหตุเดียวหรือขีดจำกัดการยอมรับ

เป็นความเสียหายคนละแบบ การเปลี่ยนแค่ขนาดเม็ดขัดอาจไม่แก้ทั้งสอง

สี่ช่องทางยอมรับแยกกัน และหลักฐานที่แยกครีบชิ้นงานจากการบิ่นมุมล้อ

ผิวสำเร็จ: Ra เป็นตัวเลขหนึ่ง ไม่ใช่การตัดสินยอมรับ

ผิวสำเร็จมักรายงานเป็น Ra Ra มีประโยชน์ แต่เป็นพารามิเตอร์สองมิติที่มี cutoff และทิศทางวัด

Ra ไม่ได้อธิบายอะไร

Ra ไม่ได้อธิบายความเป็นลูกคลื่น ทิศทางลาย ผิวที่ถูกยี รอยไหม้ รอยขีด หรือครีบที่ขอบ แลนด์อาจได้ Ra แต่ยังมีเนื้อผิวมีทิศทางที่กระทบการผนึกหรือการเลื่อน

Ra สูงขึ้นเล็กน้อยอาจเป็นผลเชิงหน้าที่ที่ดีกว่า

Ra สูงขึ้นเล็กน้อยแต่เนื้อผิวสม่ำเสมอ ไม่ถูกยี และขอบทำงานสะอาดอาจมีประโยชน์กว่า Ra ต่ำกว่าแต่ขอบเสียหรือแลนด์เป็นลูกคลื่น นี่เป็นการตัดสินเชิงหน้าที่ตามแบบงานและการทดสอบวาล์ว ไม่ใช่กฎสากล

ปัญหาผิวสำเร็จมาจากไหน

ตรวจขนาดเม็ด ความแข็ง สารเชื่อมประสาน หรือโครงสร้างล้อ; หน้าเจียรอุดตัน เคลือบ หรือเม็ดขัดทู่; สภาพการแต่งล้อและมุมล้อ; การจ่าย การกรอง หรือความเข้มข้นของสารหล่อเย็น; ความลึกตัด อัตราป้อน ช่วงสปาร์คเอาท์ และการสั่น; และความคลาดเคลื่อนความกลมหรือการจับยึดที่เปลี่ยนสัมผัสจริง

ไม่ไล่ Ra ด้วยเม็ดละเอียดก่อน

เม็ดละเอียดอาจลดความหยาบที่เห็น แต่ทำให้ล้ออุดตันหรือร้อนง่ายขึ้น และไม่แก้แลนด์เป็นกลีบหรือขอบมีครีบ ตรวจหน้าเจียร การแต่งล้อ และความกลมก่อนเปลี่ยนขนาดเม็ด

บันทึกวิธีวัด

บันทึกพารามิเตอร์ cutoff เครื่องมือ และตำแหน่งวัด เปรียบเทียบผลที่วัดด้วยวิธีเดียวกัน การเปลี่ยนตัวกรองหรือทิศทางอาจดูเหมือนกระบวนการดีขึ้นทั้งที่จริงเป็นเพียงวิธีวัดอื่น

การแต่งล้อและสารหล่อเย็นรักษาแลนด์และขอบให้เสถียร

การแต่งล้อฟื้นหน้าเจียร มุมล้อ และสัมผัสจริง สารหล่อเย็นต้องถึงจุดสัมผัสที่แลนด์ ไหล่ และร่อง

การแต่งล้อไม่ใช่เพียงทำความสะอาด

บนสปูล การเปลี่ยนการแต่งล้ออาจกระทบความกว้างแลนด์ สภาพขอบ และความกลมพร้อมกัน บันทึกเครื่องมือ วิธี ความลึก อัตรา และช่วงเวลา รวมถึงสิ่งที่เปลี่ยนหลังแต่งล้อ

อ่านการตอบสนองหลังแต่งล้อ

ล้อที่ดีขึ้นทันทีหลังแต่งแล้วค่อยเสื่อมอาจมีปัญหาการยึดเม็ด สภาพหน้าเจียร หรือความลึกแต่ง ไม่ใช่เม็ดผิด ขอบล้อที่สึกเร็วอาจต้องเปลี่ยนสารเชื่อมประสาน ความแข็ง หรือการเตรียมมุม

การแต่งล้อ CBN ต่างตามสารเชื่อมประสาน

ล้อ CBN เซรามิก ล้อเรซิน และล้อโลหะไม่ได้ฟื้นสภาพเหมือนกัน ไม่ควรคัดลอกค่าการแต่งล้อทั่วไปไปใช้กับล้อ CBN โดยไม่ยืนยันโครงสร้างล้อและความสามารถของเครื่อง

สารหล่อเย็นต้องถึงจุดที่ยาก

หัวฉีดที่ฉีดด้านนอกล้อแต่ไม่ถึงแลนด์แคบหรือมุมไหล่จะทิ้งจุดที่ยากที่สุดไว้โดยไม่มีการหล่อเย็น ตรวจตำแหน่งหัวฉีด อัตราการไหล การกรอง และการปนเปื้อน ของเหลวในระบบไฮดรอลิกสำเร็จรูปไม่ใช่สเปกสารหล่อเย็นสำหรับเจียร

การติดตั้ง สมดุล และขีดจำกัดความเร็วที่ระบุ

ล้อที่ติดตั้งไม่ถูกหรือหน้าแปลนไม่แนบอาจสร้างลายความกลมหรือการสั่นที่เปลี่ยนเม็ดขัดไม่สามารถแก้ได้ ยืนยันเครื่องหมายล้อและขีดจำกัดความเร็วเครื่องก่อนเดินเครื่อง ความเร็วใช้งานสูงสุดที่ระบุบนล้อและเอกสารเครื่องยังเป็นขีดจำกัด

ตรวจรับล้อบนสปูลจริง

การทดสอบที่มีประโยชน์เปรียบเทียบล้อผู้สมัครกับกระบวนการปัจจุบันโดยไม่เปลี่ยนหลายตัวแปรพร้อมกัน ควรตกลงเกณฑ์ยอมรับก่อนเจียรชิ้นแรก

บันทึกเส้นฐาน

บันทึกเครื่องหมายล้อปัจจุบัน เครื่อง ล็อตวัสดุ การอบชุบหรือชั้นเคลือบ การจับยึด การแต่งล้อ สารหล่อเย็น และผลยอมรับปัจจุบัน เก็บผลชิ้นแรกและชิ้นสุดท้ายหากทำได้

กำหนดช่องทางยอมรับแยกกัน

ระบุวิธีวัดเส้นผ่านศูนย์กลาง ความกลม/ความเป็นทรงกระบอก ความกว้างและตำแหน่งแลนด์ สภาพขอบทำงาน และผิวสำเร็จ ไม่ให้ผลหนึ่งแทนอีกผล

เปลี่ยนหนึ่งตัวแปร

ไม่เปลี่ยนล้อ การแต่งล้อ และสารหล่อเย็นพร้อมกัน ถ้าล้อเป็นผู้สมัคร ให้คงกระบวนการให้เสถียรตามข้อกำหนดการผลิตเพื่อให้ตีความผลได้

เจียรพอและตรวจขอบ

ผลชิ้นแรกอาจทำให้ล้อดูดีเกินจริงหากล้อเปลี่ยนหลังสึกหรือแต่ง ตรวจมุมล้อและขอบชิ้นงานที่ช่วงเดียวกัน ไม่ใช่แค่ผิวแลนด์

หยุดเมื่อเสียหายและเปรียบเทียบต้นทุนหลังยอมรับ

ถ้าชิ้นงานมีรอยแตก รอยไหม้ ขอบเสีย หรือเรขาคณิตเปลี่ยนเกินยอมรับ ให้หยุดและตรวจก่อนดำเนินการต่อ อายุล้อและเวลารอบมีประโยชน์เมื่อผลชิ้นงานที่ยอมรับยังคงอยู่

ก่อนส่งคำถาม

สิ่งที่ต้องส่งเพื่อทบทวนล้อเจียรผิวภายนอกสปูล

คำแนะนำล้อจะเฉพาะเจาะจงได้เท่ากับข้อมูลการใช้งานที่ส่งมา ส่งแบบงาน ล้อปัจจุบัน และผลวัด ระบุรายการที่ยังไม่ทราบแทนการประมาณ Youlin ให้บริการเฉพาะล้อเจียรและโซลูชันการเจียร การออกแบบสปูลและการตัดสินยอมรับวาล์วเป็นของลูกค้า

แบบงานสปูลที่มีเรขาคณิตแลนด์ ร่อง ไหล่ และขอบทำงาน datum และพื้นผิวที่ต้องเจียร
ชนิดวัสดุ การอบชุบ ความแข็ง และความลึกชั้นแข็งเมื่อมี
ชนิดชั้นเคลือบ ความหนา และเนื้อเผื่อคงเหลือถ้าสปูลเคลือบ
กระบวนการ: เลื่อนตามแนวยาว ป้อนเข้าตามแนวรัศมี ไหล่/ขึ้นรูป หรือไม่มีศูนย์ พร้อมรุ่นเครื่องและการจับยึด
เครื่องหมาย ขนาด รูปร่าง และการติดตั้งล้อปัจจุบัน
วิธีและสภาพเครื่องมือแต่งล้อ และช่วงเวลา
สารหล่อเย็น วิธีจ่าย และการกรอง
ผลปัจจุบันของเส้นผ่านศูนย์กลาง ความกลม ความกว้างแลนด์ สภาพขอบ และผิวสำเร็จ พร้อมวิธีวัด
ภาพมุมล้อและขอบชิ้นงานด้วยกำลังขยาย และภาพการติดตั้งหากมี
ขนาดล็อต และปัญหาเกิดที่ชิ้นแรก หลังแต่งล้อ หรือปลายรัน

ส่งข้อมูลเหล่านี้ผ่านแบบฟอร์มสอบถาม หรือติดต่อเราทาง WhatsApp เพื่อรับคำแนะนำเบื้องต้น

ส่งข้อมูลการเจียร →

คำถามที่พบบ่อย

คำถามที่พบบ่อย

คำตอบสั้น ๆ สำหรับคำถามที่ผู้ซื้อพบบ่อยก่อนส่งการสอบถาม

ล้อเดียวเจียรแลนด์ ร่อง และไหล่ในครั้งเดียวได้หรือไม่

ไม่จำเป็น เส้นผ่านศูนย์กลางแลนด์ ร่อง และไหล่มีพื้นผิวสัมผัสต่างกันและอาจต้องใช้รูปร่าง ความกว้าง หรือขั้นตอนต่างกัน การตั้งครั้งเดียวอาจใช้ได้เมื่อเรขาคณิตล้อและแบบงานอนุญาต แต่ต้องระบุว่าล้อใดรับผิดชอบพื้นผิวใด แทนที่จะถือว่าสเปกเดียวใช้ได้ทุกจุด

จำเป็นต้องใช้ CBN สำหรับเจียรผิวภายนอกสปูลหรือไม่

ไม่จำเป็น CBN อาจคุ้มสำหรับสปูลเหล็กชุบแข็งเมื่อความกว้างแลนด์ การรักษาขอบ และอายุล้อสำคัญ แต่ขึ้นกับเครื่อง ระบบแต่งล้อ สารหล่อเย็น และต้นทุนต่อชิ้นที่ยอมรับ ล้ออะลูมิเนียมออกไซด์ทั่วไปอาจยังเหมาะกับสปูลอ่อนหรือแข็งปานกลางหรือกระบวนการที่มีเสถียรภาพอยู่แล้ว

ทำไมสปูลไม่กลมทั้งที่เส้นผ่านศูนย์กลางอยู่ในช่วงยอมรับ

เส้นผ่านศูนย์กลางและความกลมเป็นการวัดคนละแบบ การวัดไมโครมิเตอร์สองจุดอาจพลาดแลนด์เป็นกลีบหรือเบี้ยว และความคลาดเคลื่อนอาจมาจากศูนย์กลาง การจับยึด แรงดันแท่นรองรับ สมดุลล้อ หรือรอบเจียร ตรวจวิธีวัดและการรองรับก่อนเปลี่ยนความแข็งล้อ

แยกครีบชิ้นงานกับการบิ่นมุมล้ออย่างไร

ตรวจทั้งขอบชิ้นงานและมุมล้อด้วยกำลังขยาย การบิ่นมุมล้อเห็นได้บนชั้นเม็ดขัดและมักสร้างรอยขีดหรือขอบบิ่นซ้ำ ครีบคือการเสียรูปของโลหะที่ขอบและอาจตามทางออก การรองรับ หรือสภาพหน้าเจียร เวลาเทียบกับการเปลี่ยนล้อหรือแต่งล้อก็เป็นหลักฐาน

Ra ดีขึ้นรับประกันได้หรือไม่ว่าสปูลจะทำงาน

ไม่ได้ Ra เป็นพารามิเตอร์ผิวหนึ่ง ความกลม ความกว้างแลนด์ สภาพขอบ เนื้อผิว ช่องว่าง และการทดสอบวาล์วมีผลต่อการทำงาน Ra ต่ำกว่าแต่ขอบมีครีบหรือแลนด์เป็นกลีบไม่ใช่สปูลที่ดีกว่า

ใช้ล้อเจียรเพชรกับสปูลได้หรือไม่

ไม่ได้กับสปูลเหล็ก เพชรโดยทั่วไปใช้กับคาร์ไบด์ซีเมนต์ เซรามิก แก้ว และวัสดุแข็ง เปราะ ไม่ใช่เหล็กอื่น สปูลที่เคลือบต้องระบุชนิดชั้นเคลือบก่อน พื้นผิวเหล็กหรือโครเมียมแข็งไม่ใช่งานเพชรโดยค่าเริ่มต้น