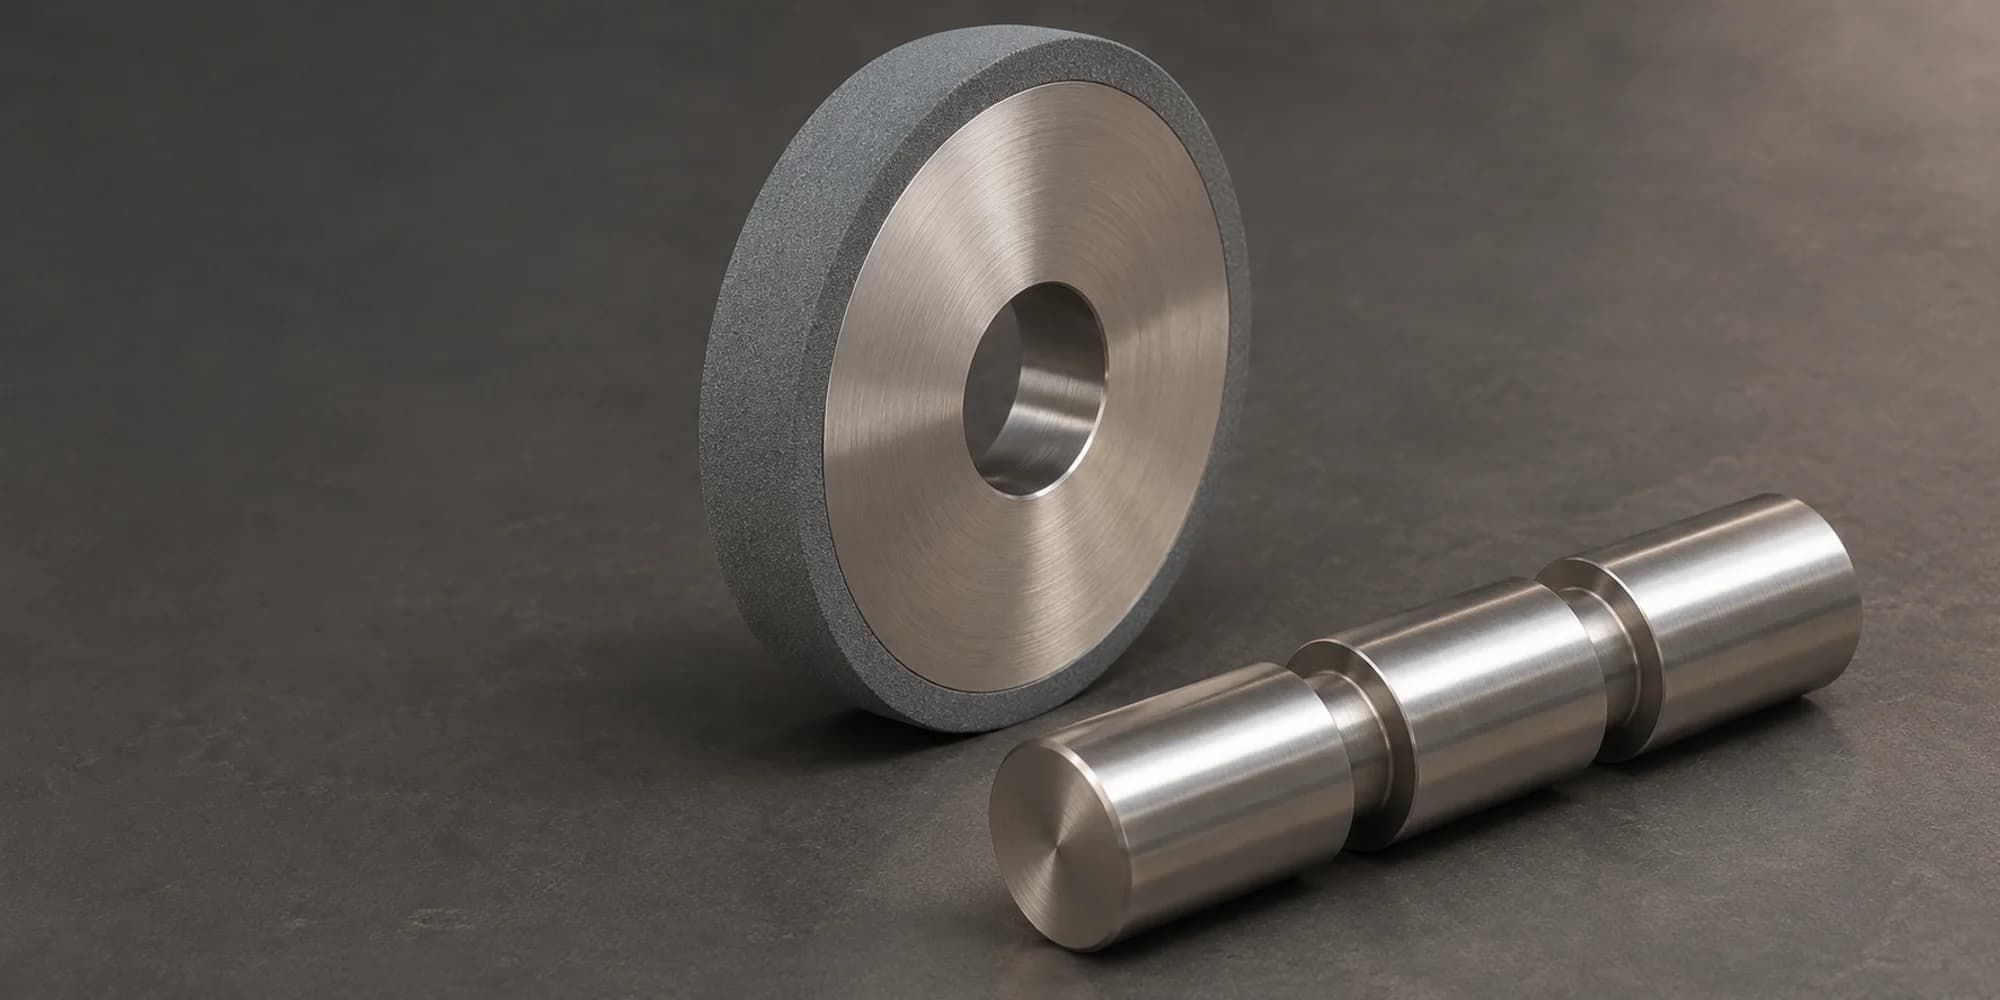
Đá mài liên kết và một con trượt van thủy lực thông dụng trên bàn kiểm tra

Tài liệu kỹ thuật đá mài

Đá mài cho mài tròn ngoài con trượt van thủy lực: độ tròn, mép đai và độ bóng bề mặt

Đá mài liên kết và một con trượt van thủy lực thông dụng trên bàn kiểm tra

Con trượt có thể đạt đường kính và vẫn trượt kém khi lắp vào van. Đai trụ có thể bị méo thay vì tròn, mép chức năng điều khiển lưu lượng có thể bị ba via, hoặc bề mặt đạt Ra nhưng vân bề mặt và tình trạng mép không đáp ứng bản vẽ. Bài viết này bàn về hướng đánh giá đá mài và quy trình cho các đặc điểm đó: bản vẽ, nguyên công mài tròn ngoài, lớp vật liệu thực tế và cách nghiệm thu thay đổi hướng chọn đá như thế nào, cùng cách xác nhận một đá mài ứng viên mà không coi một cỡ hạt là câu trả lời.

Đọc bản vẽ con trượt trước khi chọn đá mài: đai trụ, rãnh, vai và mép chức năng là các vùng tiếp xúc khác nhau.
Đường kính, độ tròn, tình trạng mép đai và độ bóng bề mặt là các điều kiện nghiệm thu riêng.
Họ hạt mài theo lớp vật liệu thực tế; CBN có điều kiện và kim cương không phải đá mài cho thép.
Ba via ở mép chi tiết không giống mẻ ở góc đá mài.
Xác nhận đá mài trên đúng máy, mỗi lần chỉ thay một biến.

Conceptual AI-generated illustration. Not an actual YOULIN product, customer workpiece or verified grinding setup. Minh họa ý tưởng do AI tạo. Không phải ảnh nhà máy, hồ sơ sản phẩm thực tế hay chi tiết của khách hàng. Ngoại hình đá mài và con trượt chỉ mang tính minh họa, không xác định chất kết dính, cỡ hạt, chiều rộng đai, tình trạng mép hay kết quả đo.

Tổng quan

Bắt đầu từ đặc điểm con trượt và bản vẽ

Con trượt van thủy lực không phải một trục trơn chỉ có một đường kính. Con trượt có thể có các đai trụ ngăn cách bởi rãnh, vai ở hai đầu và mép chức năng tại vị trí đai gặp rãnh hoặc cửa dầu. Đá mài có thể gặp một đai trụ liên tục, một rãnh ngắt quãng, một mặt vai và một mép điều khiển lưu lượng — thường trong cùng một chu trình.

Bản vẽ quyết định bề mặt nào được mài, chuẩn nào định vị và cách kiểm tra. Một khuyến nghị đá mài không có các thông tin đó chỉ là phỏng đoán. Bài viết giữ phạm vi ở các đặc điểm trụ ngoài của con trượt. Tấm van, thân van và ống van là các chi tiết khác và vùng tiếp xúc mài khác.

Tóm tắt nhanh

  • Đọc bản vẽ trước khi chọn đá mài: xác định đặc điểm nào được mài, chuẩn nào định vị và cách kiểm tra độ tròn, chiều rộng đai, tình trạng mép và độ bóng.
  • Đai trụ, rãnh, vai và mép chức năng là các vùng tiếp xúc khác nhau. Một loại đá hoặc một nguyên công có thể không bao phủ tất cả.
  • Đường kính, độ tròn, tính toàn vẹn mép và độ bóng bề mặt là các điều kiện nghiệm thu riêng. Số đo panme và một giá trị Ra không chứng minh con trượt sẽ hoạt động đúng.
  • Họ hạt mài phải theo lớp vật liệu thực tế: thép không phủ, lớp thấm carbon, thép không gỉ hay lớp phủ là những quyết định khác nhau.
  • CBN là hướng có điều kiện cho con trượt thép đã hóa cứng, không phải lựa chọn tự động. Đá mài oxit nhôm thông thường vẫn có thể phù hợp. Kim cương không phải đá mài cho thép.
  • Sai số độ tròn có thể đến từ cách đỡ chi tiết hoặc máy. Ba via ở mép chức năng không giống mẻ ở góc đá mài.
  • Xác nhận đá mài trên đúng máy với các tiêu chí riêng cho kích thước, độ tròn, mép và độ bóng. Chỉ thay một biến tại một thời điểm.

Bản vẽ xác định bốn đặc điểm khác nhau

Con trượt có thể có các đai trụ ngăn cách bởi rãnh, vai ở hai đầu và mép chức năng tại vị trí đai gặp rãnh hoặc cửa dầu. Bản vẽ quyết định bề mặt nào được mài và cách kiểm tra.

Đai trụ, rãnh, vai và mép chức năng không thay thế cho nhau

Đai trụ là dải trụ làm việc lắp trong lỗ thân van; đường kính ngoài, chiều rộng và vị trí đều quan trọng. Rãnh ngăn cách các đai hoặc dẫn dầu; đáy, sườn và góc rãnh có thể được gia công, mài hoặc để làm khe hở. Vai là chỗ đổi đường kính ở đầu đai. Mép chức năng là mép mở hoặc đóng đường dòng chảy, thường ở chuyển tiếp đai/rãnh hoặc đai/cửa dầu; mép có thể có vát hoặc bán kính.

Không phải đặc điểm nào cũng được mài

Đáy rãnh có thể được gia công thô, vai có thể để lại rãnh thoát đã định, và hình mép có thể được tạo trước khi mài. Cần xác định bề mặt nào do đá mài chịu trách nhiệm. Một loại đá không nhất thiết bao phủ mọi đặc điểm; xưởng có thể mài thô đai bằng một đá, mài tinh bằng đá khác và tạo vai hoặc rãnh bằng đá đã sửa biên dạng hoặc nguyên công riêng.

Bản vẽ quy định chuẩn định vị và vị trí kiểm tra

Một đường kính tại một mặt cắt không mô tả đai bị côn hoặc con trượt bị uốn giữa các gối đỡ. Cần hỏi bề mặt nào định vị chi tiết khi mài và bề mặt nào định vị khi kiểm tra; hai bề mặt này không phải lúc nào cũng giống nhau. Ghi vị trí đo dọc trục và phương pháp kiểm tra độ tròn, chiều rộng đai và mép.

Tấm van, thân van và ống van là các chi tiết khác

Tấm van là chi tiết phẳng của bơm, không phải con trượt trụ. Mài lỗ thân van hoặc ống van cũng là vùng tiếp xúc khác với mài tròn ngoài con trượt. Bài viết giữ phạm vi đặc điểm trụ ngoài của con trượt; độ phẳng tấm van và hình học lỗ cần đánh giá riêng.

Lớp phủ làm thay đổi quyết định vật liệu

Nếu con trượt có lớp phủ, lớp phủ là bề mặt được mài. Crom cứng, niken hóa học và các lớp phủ khác không dùng chung một đáp án về đá mài. Phải xác định họ lớp phủ, độ dày và lượng dư còn lại trước khi chuyển một thông số đá mài cho thép; hướng đánh giá theo lớp phủ thuộc bài viết về cần piston mạ crom cứng.

Mặt cắt minh họa, không theo tỷ lệ

Mặt cắt minh họa con trượt thủy lực với đai, rãnh, vai và mép chức năngMặt cắt minh họa, không theo tỷ lệ123456
  1. 1Đai trụ
  2. 2Rãnh
  3. 3Vai
  4. 4Mép chức năng
  5. 5Chiều rộng đai
  6. 6Chiều rộng rãnh
Trục quayCó thể được mài tùy bản vẽ

Chi tiết mép chỉ là phương án minh họa. Bản vẽ quy định mép sắc, vát, bán kính hoặc phá mép; không ngụ ý giá trị cụ thể.

Bản vẽ và phương pháp kiểm tra quyết định nghiệm thu.

Bốn đặc điểm làm thay đổi việc đánh giá đá mài và quy trình. Đường nét đứt thể hiện bề mặt có thể được mài; không phải mọi con trượt đều mài tất cả.

Nguyên công quan trọng như tên chi tiết

“Mài tròn ngoài con trượt van” có thể mô tả nhiều cách gá và chạy máy. Đá mài gặp vùng tiếp xúc khác nhau trong từng cách, và cùng một con trượt có thể cần nhiều nguyên công.

Mài chạy dao dọc

Đá mài hẹp hơn chiều dài cần mài và chạy dọc theo đai. Chiều rộng đá, tốc độ chạy dao và độ chồng lấn ảnh hưởng đến vân bề mặt và độ mòn trên mặt đá. Đai cạnh rãnh có tiếp xúc ngắt quãng ở hai đầu. Cần ghi chiều rộng đá và hướng chạy dao, không suy đoán từ tên chi tiết.

Mài ăn dao hướng kính

Chiều rộng đá được khớp với đai hoặc một đoạn đã định và đá ăn theo hướng kính. Diện tiếp xúc lớn hơn, lực pháp tuyến cao hơn, mép và chiều rộng đá trở thành một phần của hình học. Cách này thường dùng khi đai hẹp hoặc khi mài vai và đai trong cùng một chu trình; thiết lập thực tế phải lấy từ bản vẽ và máy.

Công việc vai và giới hạn mặt làm việc của đá

Công việc vai/tạo hình cần đá có mặt làm việc và máy được phép cho tiếp xúc đó. Đá được thiết kế cho công việc có thể mang biên dạng đã sửa để tạo vai, bán kính, vát hoặc hình rãnh; phần hở mặt bên hoặc góc đá đã sửa có thể chỉ để tạo khe hở với vai. Mặt bên của đá mài ngoại vi thông thường không phải mặt mài được phép. Tiếp xúc mặt bên giới hạn là ứng dụng riêng, không phải thao tác mặc định. Cần xác nhận ký hiệu đá, mặt làm việc được phép và khe hở trước khi thử.

Mài vô tâm

Chi tiết được đỡ bằng bánh dẫn và thanh đỡ. Cách này có thể hiệu quả cho một đoạn trụ trơn, nhưng không tự động giữ được đặc điểm dọc trục hoặc quan hệ với vai và mép chức năng. Không nên coi mài vô tâm là phương án thay thế trực tiếp khi đai, rãnh và vị trí mép được định vị từ chuẩn mặt đầu.

Cách đỡ và một đá không nhất thiết bao phủ mọi đặc điểm

Mài giữa hai mũi tâm, gá trên mâm cặp, dùng giá đỡ và áp lực ụ sau đều có thể để lại dấu vết độ tròn. Con trượt mảnh có thể bị uốn dưới lực mài. Nếu vấn đề độ tròn thay đổi khi thay đổi cách đỡ, đá mài không phải biến duy nhất. Cần xác định đá nào chịu trách nhiệm cho bề mặt nào.

Đá mài quay · hình chiếu đầu riêng
Chi tiết quay · hình chiếu đầu riêng

Hình chiếu đầu phân biệt hai chuyển động quay; chiều mũi tên chỉ minh họa, không quy định tỷ số tốc độ hay thiết lập máy. Mũi tên thẳng biểu thị chuyển động dọc trục tương đối hoặc ăn dao hướng kính.

Chạy dao dọc

Đá mài hẹp hơn đai chạy dọc theo đai; tiếp xúc bị ngắt tại rãnh.

Minh họa, không theo tỷ lệ · Mặt cắt dọc trục · tiếp xúc cục bộ minh họa

Sơ đồ minh họa tiếp xúc mài tròn ngoài chạy dao dọc và ăn dao hướng kính, cùng kiểm tra khe hở vai trên con trượt thủy lựcMinh họa, không theo tỷ lệ1234
  1. 1Chiều rộng đá
  2. 2Chiều dài đai
  3. 3Tiếp xúc ngắt quãng
  4. 4Hướng chạy dao

Ăn dao hướng kính

Đá mài có chiều rộng khớp đai ăn theo hướng kính; góc đá gặp mép chức năng.

Minh họa, không theo tỷ lệ · Mặt cắt dọc trục · tiếp xúc cục bộ minh họa

Sơ đồ minh họa tiếp xúc mài tròn ngoài chạy dao dọc và ăn dao hướng kính, cùng kiểm tra khe hở vai trên con trượt thủy lựcMinh họa, không theo tỷ lệ1234
  1. 1Lượng ăn hướng kính
  2. 2Góc đá
  3. 3Chiều rộng đá so với chiều rộng đai
  4. 4Khe hở

Kiểm tra khe hở vai và mặt làm việc của đá

Mặt làm việc ngoại vi của đá mài mài đường kính ngoài của đai. Phần hở mặt bên và góc đá đã sửa phải tạo khe hở với vai; cần xác nhận mặt nào của đá được phép tiếp xúc.

Minh họa, không theo tỷ lệ · Mặt cắt dọc trục · tiếp xúc cục bộ minh họa

Sơ đồ minh họa tiếp xúc mài tròn ngoài chạy dao dọc và ăn dao hướng kính, cùng kiểm tra khe hở vai trên con trượt thủy lựcMinh họa, không theo tỷ lệ123456
  1. 1Mặt làm việc ngoại vi của đá
  2. 2Đai
  3. 3Rãnh
  4. 4Vai
  5. 5Phần hở mặt bên / góc đá đã sửa
  6. 6Khe hở tới vai — xác nhận không tiếp xúc mặt bên
Vùng tiếp xúc minh họa

Chi tiết mép chỉ là phương án minh họa. Bản vẽ quy định mép sắc, vát, bán kính hoặc phá mép; không ngụ ý giá trị cụ thể.

Không coi mặt bên của đá mài ngoại vi là mặt mài được phép. Mài biên dạng/tạo hình cần đá được thiết kế cho mặt làm việc đó; tiếp xúc mặt bên giới hạn cần đá và máy được phép riêng. Đá thẳng thông thường không được phép mài bên nếu không có phê duyệt riêng cho đá và máy.

Chạy dao dọc và ăn dao hướng kính là các khái niệm tiếp xúc thay thế; ô vai là kiểm tra khe hở, không phải nguyên công thứ ba bắt buộc cho mọi con trượt. Không thể hiện gối đỡ, che chắn, mặt bích và tưới nguội; đây không phải hướng dẫn vận hành.

Mài vô tâm không phải phương án thay thế chung khi đặc điểm dọc trục và vị trí mép được định vị từ chuẩn mặt đầu.

Chạy dao dọc và ăn dao hướng kính làm thay đổi chiều rộng tiếp xúc và vai trò của góc đá. Ô thứ ba kiểm tra khe hở vai và mặt đá được phép tiếp xúc.

Bốn điều kiện nghiệm thu, không phải một con số

Bản vẽ con trượt có thể có nhiều yêu cầu được đo theo cách khác nhau. Cần giữ chúng tách biệt khi chọn đá mài và khi thử.

Đường kính không phải độ tròn

Chi tiết có thể đạt kích thước tại mọi điểm đầu đo panme chạm vào mà vẫn bị méo. Phép đo hai điểm có thể bỏ sót dạng ba múi tùy hướng đo. Nếu bản vẽ yêu cầu độ tròn hoặc độ trụ, phương pháp kiểm tra phải là phương pháp thực sự đánh giá yêu cầu đó, không thay bằng số đo đường kính.

Độ tròn và độ trụ cần phương pháp riêng

Ghi biên dạng độ tròn, vị trí dọc trục, chuẩn và bộ lọc. Một biên dạng tại một vị trí có thể bỏ sót độ côn hoặc độ uốn dọc theo đai. Bản vẽ và quy trình kiểm tra của khách hàng quy định yêu cầu, bao gồm dung sai và dụng cụ đo.

Chiều rộng đai và tình trạng mép không nằm trong kết quả độ nhám

Một đai có thể đúng chiều rộng nhưng vẫn có ba via ở mép chức năng. Tình trạng mép cần một lần kiểm tra riêng, thường dưới kính phóng đại. Ghi kích thước bản vẽ, yêu cầu mép và việc mép sắc, vát, bán kính hay đã phá mép.

Độ bóng là một làn, không phải định nghĩa chất lượng

Ra là thông số hai chiều với bộ lọc và hướng đo. Cùng một giá trị Ra có thể mô tả các vân bề mặt khác nhau, và bề mặt bóng hơn không tự động là con trượt tốt hơn. Độ tròn, chiều rộng đai, tính toàn vẹn mép, khe hở và vân bề mặt đều góp phần vào hành vi của con trượt.

Thống nhất kế hoạch nghiệm thu trước khi so sánh đá

Liệt kê đường kính, độ tròn/độ trụ, chiều rộng và vị trí đai, tình trạng mép chức năng và độ bóng, mỗi yêu cầu kèm phương pháp đo. Không có kế hoạch đó, một thay đổi đá có thể cải thiện một con số trong khi làm hỏng đặc điểm quyết định van có hoạt động hay không.

Bốn làn nghiệm thu

Bốn làn nghiệm thu
Điều được kiểm soát
Kiểm tra chưa đủ
Bằng chứng cần ghi
Kiểm tra đầu tiên

Đường kính / kích thước

Điều được kiểm soátLắp ghép tại mặt cắt đo
Kiểm tra chưa đủMột số đo panme tại một mặt phẳng
Bằng chứng cần ghiVị trí dọc trục, dụng cụ, nhiệt độ
Kiểm tra đầu tiênXác nhận vị trí đo

Độ tròn / độ trụ

Điều được kiểm soátSai lệch hướng kính quanh và dọc đai
Kiểm tra chưa đủChỉ đường kính hoặc kiểm tra hai điểm
Bằng chứng cần ghiBiên dạng độ tròn, vị trí dọc trục, chuẩn, bộ lọc
Kiểm tra đầu tiênKiểm tra mũi tâm và cách đỡ

Chiều rộng, vị trí đai và mép chức năng

Điều được kiểm soátHình học chức năng và mép định lượng
Kiểm tra chưa đủKiểm tra bằng mắt ở độ phóng đại thấp
Bằng chứng cần ghiKích thước bản vẽ, ảnh mép phóng đại, kết quả ba via
Kiểm tra đầu tiênKiểm tra góc đá và mép chi tiết

Độ bóng / vân bề mặt

Điều được kiểm soátĐộ nhám, độ nhấp nhô, hướng vân và tình trạng bề mặt
Kiểm tra chưa đủMột giá trị Ra không có bộ lọc hoặc hướng đo
Bằng chứng cần ghiThông số, bộ lọc, dụng cụ, vị trí, hướng
Kiểm tra đầu tiênKiểm tra mặt đá và sửa đá

Thông số đá mài theo lớp vật liệu được mài

Câu hỏi đầu tiên không phải “cỡ hạt nào?” mà là “đá mài đang cắt vật liệu gì, ở trạng thái nào?”

Xác định lớp vật liệu được mài trước

Bản vẽ con trượt có thể chỉ định thép hợp kim tôi toàn tiết diện, thép thấm carbon/tôi bề mặt, một mác thép không gỉ hoặc vật liệu khác. Trạng thái nhiệt luyện và chiều sâu lớp hóa cứng làm thay đổi hành vi mài. Nếu lượng dư cắt qua từ lớp cứng sang lõi mềm hơn, đá mài không còn cắt một vật liệu duy nhất.

Thép không phủ: oxit nhôm thông thường hoặc CBN có điều kiện

Với con trượt thép đã hóa cứng, CBN có thể đáng để đánh giá vì cứng hơn oxit nhôm và có thể giữ chiều rộng đai hoặc góc đá đã sửa tốt trên máy và hệ sửa đá phù hợp. Đây không phải lựa chọn tự động. Đá mài oxit nhôm thông thường có thể vẫn là hướng tốt hơn cho con trượt mềm hoặc cứng vừa, lô nhỏ, hoặc máy không đáp ứng được yêu cầu sửa đá và làm mát của CBN.

Con trượt có lớp phủ cần xác định lớp phủ

Nếu con trượt có lớp phủ, phải xác định họ lớp phủ, độ dày và lượng dư còn lại. Lớp crom cứng, lớp niken và lớp phủ cacbua không dùng chung một hướng hạt mài. Không chuyển thông số của nền sang lớp phủ hoặc ngược lại.

Cỡ hạt, độ cứng, cấu trúc và chất kết dính không phải các núm vặn độc lập

Cỡ hạt ảnh hưởng đến độ bóng tiềm năng và khoảng thoát phoi, nhưng cỡ hạt mịn hơn không tự sửa được sai số độ tròn hoặc ba via. Độ cứng đá mô tả mức giữ hạt của chất kết dính trong đá thông thường; đá cứng hơn không tự động cải thiện độ tròn. Cấu trúc ảnh hưởng đến khoảng thoát phoi và dung dịch làm mát. Chất kết dính phải phù hợp với cấu tạo đá và phương pháp sửa đá.

Hình dạng, chiều rộng và góc đá phải khớp bản vẽ

Đá thẳng là dạng khởi đầu phổ biến cho đường kính đai, nhưng đá rộng hơn đai có thể cọ vào vai hoặc rãnh bên cạnh, còn đá quá hẹp làm tăng số lượt chạy dao và nguy cơ tạo bậc hoặc độ côn. Khi vai cần khe hở, có thể cần đá có rãnh thoát hoặc đá khoét. Bán kính hoặc vát ở góc phải được sửa đúng biên dạng và hệ sửa đá phải duy trì được.

Độ tròn: tách đá mài khỏi cách đỡ chi tiết

Vấn đề độ tròn thường được mô tả như vấn đề của đá mài, nhưng đá mài chỉ là một nguồn có thể.

Hình dạng sai số là bằng chứng

Độ méo elip, dạng múi, dạng thùng hoặc dạng đồng hồ cát và biến thiên ngẫu nhiên không cùng một nguyên nhân. Một biên dạng đo tại một vị trí dọc trục có thể bỏ sót độ côn hoặc độ uốn dọc theo đai. Ghi vị trí đo và cách đỡ chi tiết.

Dấu vết của máy và cách đỡ

Lệch tâm hoặc chiều sâu mũi tâm sai thường thể hiện một lần mỗi vòng quay. Má kẹp hoặc ống kẹp mòn có thể làm biến dạng chi tiết tại vùng kẹp; giá đỡ đặt quá cứng hoặc sai vị trí có thể ép thành dạng múi vào đai; và áp lực ụ sau có thể làm con trượt mảnh bị uốn. Sai số trục chính, mất cân bằng đá, mặt bích không áp đúng hoặc rung từ bộ truyền động tạo thêm một dạng rung riêng. Đọc dấu vết trước khi thay đá.

Bằng chứng từ đá và quy trình

Mòn đá dọc theo đai làm thay đổi vùng tiếp xúc hiệu dụng và có thể để lại độ côn hoặc vết bậc. Độ cứng và cấu trúc đá ảnh hưởng đến cách mặt đá giữ hình dạng và thoát phoi; bám dính hoặc chai làm tăng nhiệt và lực pháp tuyến; chiều sâu cắt, bước tiến và spark-out quyết định lượng biến dạng đàn hồi được hồi phục trước khi đá ra khỏi vết cắt; và việc cấp dung dịch làm mát ảnh hưởng đến biến dạng nhiệt. Hãy đọc chúng như bằng chứng về điều đá đang làm, không phải danh sách thông số cần đổi cùng lúc.

Lập đường cơ sở trước khi đổi đá

Dùng cùng lô vật liệu, cùng máy, cùng cách đỡ và cùng phương pháp kiểm tra. Nếu độ tròn thay đổi khi dịch giá đỡ hoặc làm sạch mũi tâm, đá mài không phải biến đầu tiên cần thay. Nếu sai số đi theo lần thay đá, tình trạng mặt đá và sửa đá là bằng chứng tiếp theo.

Đá cứng hơn không phải cách sửa độ tròn

Độ cứng cao hơn có thể giảm khả năng tự mài sắc và tăng nhiệt, làm kết quả xấu hơn. Chỉ đổi đá khi bằng chứng chỉ ra đá mài chứ không phải cách đỡ, máy hoặc chu trình.

Mép đai: ba via không giống mẻ đá mài

Mép chức năng là nơi con trượt điều khiển dòng chảy. Một ba via nhỏ hoặc một mép bị bo tròn có thể làm thay đổi rò rỉ hoặc đáp ứng, ngay cả khi đường kính đai và Ra đạt yêu cầu.

Ba via ở mép chi tiết

Kim loại bị đẩy hoặc bị miết ở mép thay vì được cắt sạch. Hiện tượng có thể theo điểm thoát của đá, thiếu đỡ, đá mài cùn, bước tiến quá lớn, góc đá mòn hoặc vấn đề dung dịch làm mát. Ba via có thể đều dọc một bên đai hoặc chỉ xuất hiện ở đầu thoát.

Mẻ ở góc đá mài

Lớp hạt mài ở góc đá bị nứt hoặc bong. Đá mài sau đó cắt một mép khác, và chi tiết có thể có vết xước, bậc hoặc mẻ mép. Bằng chứng nằm cả trên đá mài lẫn chi tiết: kiểm tra góc đá dưới kính phóng đại và so với mép chi tiết.

Trông có thể giống nhau nhưng hướng khắc phục khác

Mẻ góc đá có thể cần chất kết dính, độ cứng, cách chuẩn bị góc hoặc cách sửa đá khác. Ba via chi tiết có thể cần cải thiện cách đỡ, điều kiện thoát, bước tiến hoặc tình trạng mặt đá. Chỉ đổi cỡ hạt có thể không giải quyết cả hai.

Kiểm tra cả hai phía và thời điểm

Ghi xem hư hỏng có lặp lại ở cùng vị trí dọc trục, xuất hiện sau khi thay đá hoặc sửa đá, hay thay đổi theo lô vật liệu. Vết xước hoặc bậc lặp lại gợi ý góc đá; ba via theo đầu thoát hoặc cách đỡ gợi ý điều kiện mép chi tiết.

Bản vẽ định nghĩa mép

Vát, bán kính, lượng mẻ mép hoặc mép sắc là yêu cầu của bản vẽ. Không tự thêm hoặc bỏ lượng mẻ mép để chi tiết trông đẹp hơn. Nếu thiếu yêu cầu mép, phải hỏi trước khi chọn góc đá.

Ba via hay mẻ góc đá?

Ba via mép chi tiết

Nơi kiểm tra
Mép chi tiết, nhất là phía thoát
Hình dạng
Kim loại bị đẩy hoặc miết ở mép
Cần kiểm tra thêm
Cách đỡ, bước tiến, điều kiện thoát, mặt đá
Bằng chứng đầu tiên
Ảnh mép phóng đại và thời điểm so với chu trình

Mẻ góc đá

Nơi kiểm tra
Lớp hạt mài ở góc đá
Hình dạng
Hạt mài nứt hoặc mất ở góc
Cần kiểm tra thêm
Vết xước/bậc lặp lại, thay đá hoặc sửa đá
Bằng chứng đầu tiên
Ảnh góc đá và bản đồ vị trí mép chi tiết

Ngoại hình và kiểm tra đầu tiên hướng dẫn thu thập bằng chứng; chúng không xác định nguyên nhân lỗi duy nhất hay giới hạn nghiệm thu.

Đây là hai dạng hư hỏng khác nhau; chỉ đổi cỡ hạt có thể không giải quyết cả hai.

Bốn làn nghiệm thu riêng và bằng chứng phân biệt ba via chi tiết với mẻ góc đá.

Độ bóng bề mặt: Ra là một con số, không phải quyết định nghiệm thu

Độ bóng bề mặt thường được báo bằng Ra. Ra hữu ích, nhưng là thông số hai chiều với bộ lọc và hướng đo.

Ra không mô tả gì

Ra không mô tả độ nhấp nhô, hướng vân, bề mặt bị miết, vết cháy, vết xước hoặc ba via ở mép. Một đai có thể đạt Ra mà vẫn có vân định hướng ảnh hưởng đến làm kín hoặc trượt.

Ra cao hơn một chút có thể vẫn là kết quả chức năng tốt hơn

Ra cao hơn một chút với vân đều, không bị miết và mép chức năng sạch có thể hữu ích hơn Ra thấp hơn nhưng mép hỏng hoặc đai bị nhấp nhô. Đây là đánh giá chức năng theo bản vẽ và thử van, không phải quy tắc chung.

Vấn đề độ bóng đến từ đâu

Kiểm tra cỡ hạt, độ cứng, chất kết dính hoặc cấu trúc đá; mặt đá bám phoi, chai hoặc hạt mài cùn; tình trạng sửa đá và góc đá; cấp, lọc hoặc nồng độ dung dịch làm mát; chiều sâu cắt, bước tiến, spark-out và rung máy; và sai số độ tròn hoặc cách đỡ làm thay đổi tiếp xúc hiệu dụng.

Không đuổi Ra bằng cỡ hạt mịn hơn trước

Cỡ hạt mịn hơn có thể làm giảm độ nhám bề mặt nhưng khiến đá dễ bám phoi hoặc sinh nhiệt hơn, và không sửa được đai bị múi hoặc mép bị ba via. Kiểm tra mặt đá, sửa đá và độ tròn trước khi đổi cỡ hạt.

Ghi phương pháp đo

Ghi thông số, bộ lọc, dụng cụ và vị trí đo. So sánh kết quả đo cùng cách. Thay đổi bộ lọc hoặc hướng đo có thể trông giống cải thiện quy trình khi thực chất chỉ là phương pháp đo khác.

Sửa đá và dung dịch làm mát giữ đai và mép ổn định

Sửa đá phục hồi mặt đá, góc đá và vùng tiếp xúc hiệu dụng. Dung dịch làm mát phải đến được vùng tiếp xúc tại đai, vai và rãnh.

Sửa đá không chỉ là làm sạch

Trên con trượt, một thay đổi sửa đá có thể ảnh hưởng đồng thời đến chiều rộng đai, tình trạng mép và độ tròn. Ghi dụng cụ sửa đá, phương pháp, chiều sâu, bước tiến và khoảng thời gian, cùng những gì thay đổi sau sửa đá.

Đọc phản ứng sau sửa đá

Đá cải thiện ngay sau sửa đá rồi giảm dần có thể do vấn đề giữ hạt, tình trạng mặt đá hoặc chiều sâu sửa đá, không phải sai cỡ hạt. Góc đá mòn nhanh có thể cần chất kết dính, độ cứng hoặc cách chuẩn bị góc khác.

Sửa đá CBN khác theo chất kết dính

Đá CBN liên kết gốm, liên kết nhựa và liên kết kim loại không được phục hồi theo cùng một cách. Không chép thông số sửa đá của đá thông thường sang đá CBN mà chưa xác nhận cấu tạo đá và khả năng máy.

Dung dịch làm mát phải đến vùng khó

Vòi phun chỉ làm ướt mặt ngoài đá nhưng bỏ qua đai hẹp hoặc góc vai sẽ để vùng khó nhất bị thiếu làm mát. Kiểm tra vị trí vòi phun, lưu lượng, lọc và nhiễm bẩn. Dung dịch của hệ thủy lực thành phẩm không phải thông số dung dịch làm mát khi mài.

Lắp, cân bằng và giới hạn tốc độ ghi trên đá

Đá lắp không đúng hoặc mặt bích không ăn khít có thể tạo dấu vết độ tròn hoặc rung mà đổi cỡ hạt không sửa được. Xác nhận ký hiệu đá và giới hạn tốc độ của máy trước khi chạy. Tốc độ làm việc tối đa ghi trên đá và tài liệu máy vẫn là giới hạn.

Xác nhận đá mài trên đúng con trượt

Một lần thử hữu ích so sánh một đá mài ứng viên với quy trình hiện tại mà không thay nhiều biến cùng lúc. Tiêu chí nghiệm thu nên được thống nhất trước khi mài chi tiết đầu tiên.

Ghi đường cơ sở

Ghi ký hiệu đá hiện tại, máy, lô vật liệu, nhiệt luyện hoặc lớp phủ, cách đỡ, sửa đá, dung dịch làm mát và kết quả nghiệm thu hiện tại. Giữ kết quả chi tiết đầu và chi tiết cuối nếu có thể.

Xác định các làn nghiệm thu riêng

Nêu phương pháp đo cho đường kính, độ tròn/độ trụ, chiều rộng và vị trí đai, tình trạng mép chức năng và độ bóng. Không để một kết quả thay thế cho kết quả khác.

Chỉ thay một biến

Không thay đồng thời thông số đá, sửa đá và dung dịch làm mát. Nếu đá mài là ứng viên, giữ quy trình ổn định trong mức yêu cầu sản xuất cho phép để kết quả có thể được hiểu đúng.

Chạy đủ số chi tiết và kiểm tra mép

Kết quả chi tiết đầu có thể đẹp hơn thực tế của đá thay đổi sau mài mòn hoặc sửa đá. Kiểm tra góc đá và mép chi tiết theo cùng các mốc, không chỉ bề mặt đai.

Dừng khi có hư hỏng và chỉ so sánh chi phí sau nghiệm thu

Nếu chi tiết có vết nứt, cháy, mẻ mép hoặc thay đổi hình học không chấp nhận, dừng và kiểm tra trước khi tiếp tục. Tuổi thọ đá và thời gian chu trình chỉ có ích khi kết quả chi tiết được nghiệm thu vẫn được giữ.

Trước khi gửi yêu cầu

Cần gửi gì để đánh giá đá mài mài tròn ngoài con trượt

Khuyến nghị đá mài chỉ cụ thể bằng thông tin ứng dụng phía sau. Gửi bản vẽ, đá hiện tại và kết quả đo; ghi rõ mục chưa biết thay vì ước lượng. Youlin chỉ cung cấp đá mài và giải pháp mài; thiết kế con trượt và quyết định nghiệm thu van thuộc về khách hàng.

Bản vẽ con trượt có hình học đai, rãnh, vai và mép chức năng, chuẩn định vị và các bề mặt cần mài
Mác vật liệu, nhiệt luyện, độ cứng và chiều sâu lớp hóa cứng nếu có
Họ lớp phủ, độ dày và lượng dư còn lại nếu con trượt có phủ
Nguyên công: chạy dao dọc, ăn dao hướng kính, vai/tạo hình hoặc vô tâm, kèm model máy và cách đỡ
Ký hiệu, kích thước, hình dạng và cách lắp đá hiện tại
Phương pháp, tình trạng dụng cụ và khoảng thời gian sửa đá
Dung dịch làm mát, cách cấp và lọc
Kết quả hiện tại về đường kính, độ tròn, chiều rộng đai, tình trạng mép và độ bóng, kèm phương pháp đo
Ảnh góc đá và mép chi tiết dưới kính phóng đại, cùng ảnh thiết lập nếu có
Kích thước lô và việc vấn đề xuất hiện ở chi tiết đầu, sau sửa đá hay về sau trong chuỗi

Có thể gửi các thông tin này qua biểu mẫu tư vấn hoặc liên hệ WhatsApp để chúng tôi xem xét sơ bộ.

Gửi thông tin mài →

Câu hỏi thường gặp

Câu hỏi thường gặp

Câu trả lời nhanh cho các câu hỏi phổ biến trước khi gửi yêu cầu.

Có thể dùng một loại đá mài cho cả đai, rãnh và vai trong một lần gá không?

Không nhất thiết. Đường kính đai, rãnh và vai có vùng tiếp xúc khác nhau và có thể cần hình dạng, chiều rộng hoặc nguyên công khác. Một lần gá có thể dùng được khi hình học đá và bản vẽ cho phép, nhưng cần xác định đá nào chịu trách nhiệm cho bề mặt nào thay vì giả định một thông số phù hợp tất cả.

Có bắt buộc dùng CBN cho mài tròn ngoài con trượt van không?

Không. CBN có thể đáng đánh giá cho con trượt thép hóa cứng khi chiều rộng đai, khả năng giữ mép và tuổi thọ đá quan trọng, nhưng phụ thuộc vào máy, hệ sửa đá, dung dịch làm mát và chi phí trên chi tiết đạt. Đá mài oxit nhôm thông thường có thể vẫn phù hợp với con trượt mềm hoặc cứng vừa hay quy trình đã ổn định.

Vì sao con trượt không tròn dù đường kính đạt dung sai?

Đường kính và độ tròn là hai phép đo khác nhau. Kiểm tra panme hai điểm có thể bỏ sót đai bị múi hoặc méo, và sai số có thể đến từ mũi tâm, cách đỡ, áp lực giá đỡ, cân bằng đá hoặc chu trình mài. Kiểm tra phương pháp đo và cách đỡ trước khi đổi độ cứng đá.

Làm sao phân biệt ba via chi tiết với mẻ góc đá?

Kiểm tra cả mép chi tiết và góc đá dưới kính phóng đại. Mẻ góc đá nhìn thấy trên lớp hạt mài và thường tạo vết xước hoặc mẻ mép lặp lại; ba via là biến dạng kim loại ở mép và có thể theo điều kiện thoát, cách đỡ hoặc mặt đá. Thời điểm so với lần thay đá hoặc sửa đá cũng là bằng chứng.

Ra tốt hơn có bảo đảm con trượt hoạt động đúng không?

Không. Ra chỉ là một thông số bề mặt. Độ tròn, chiều rộng đai, tình trạng mép, vân bề mặt, khe hở và thử van đều ảnh hưởng đến chức năng. Ra thấp hơn nhưng mép ba via hoặc đai bị múi không phải là con trượt tốt hơn.

Có thể dùng đá mài kim cương cho con trượt van không?

Không dùng cho con trượt thép. Kim cương thường dành cho cacbua xi măng, gốm, thủy tinh và các vật liệu cứng, giòn, không chứa sắt. Con trượt có phủ cần xác định họ lớp phủ trước; bề mặt thép hoặc crom cứng không mặc định là ứng dụng kim cương.