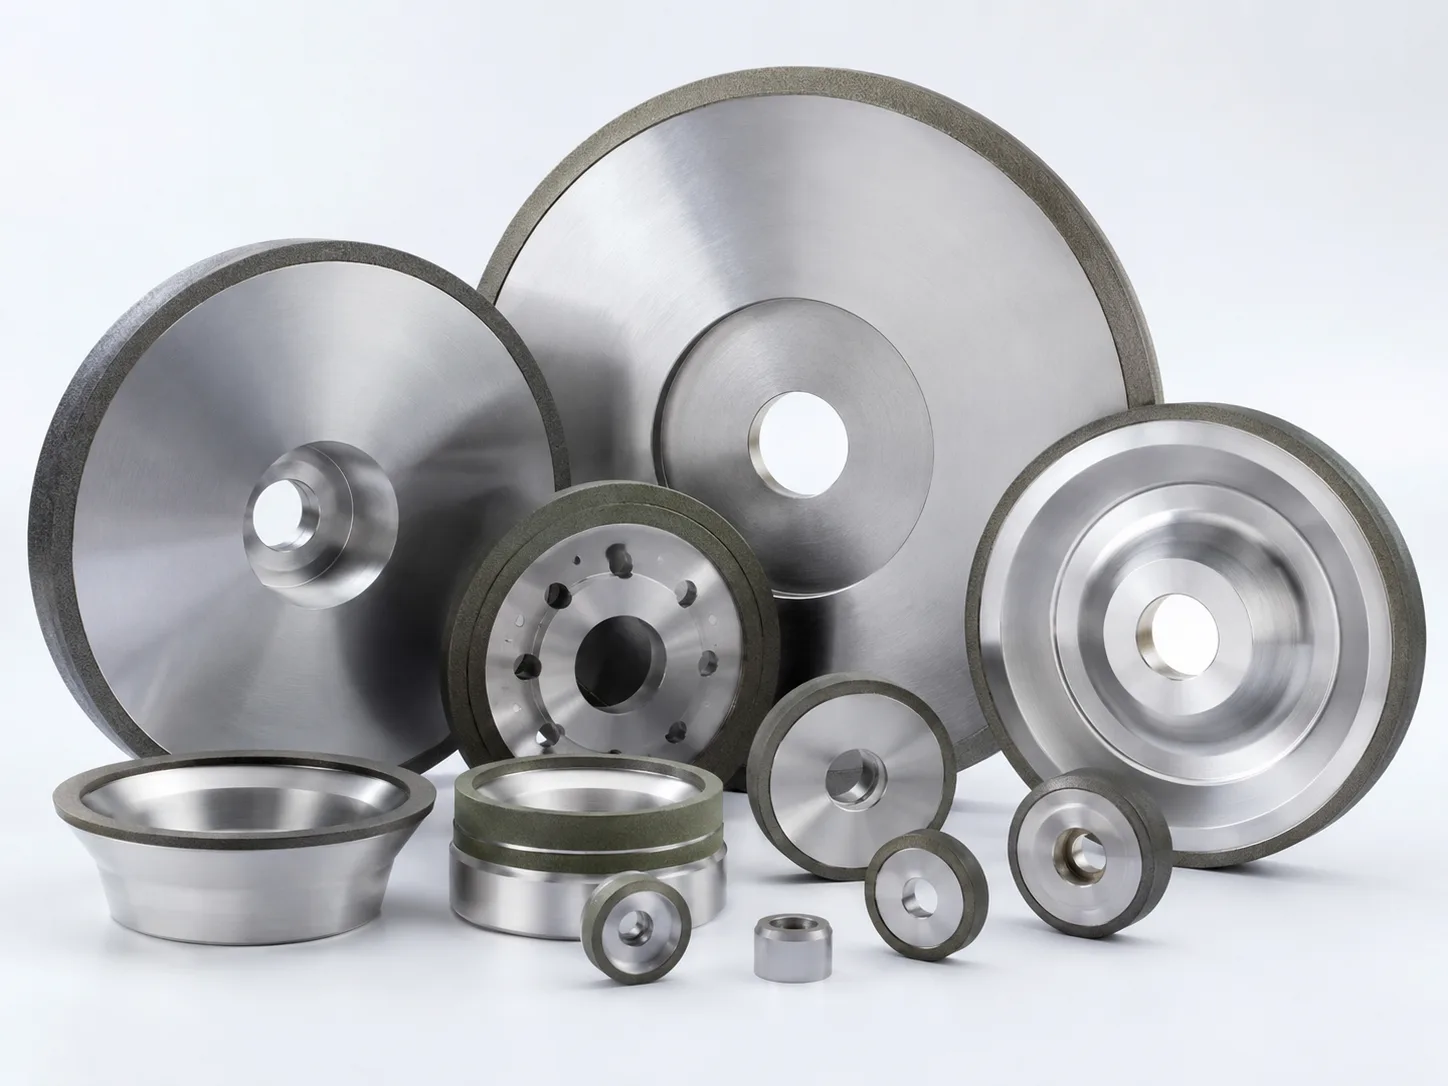
Cách chọn đá mài phù hợp với điều kiện mài

Tài liệu kỹ thuật đá mài

Cách chọn đá mài phù hợp với điều kiện mài

Không thể chọn đá mài chỉ theo tên vật liệu, số cỡ hạt hoặc kích thước đá mài. Cần bắt đầu từ vật liệu gia công và độ cứng, lượng dư, độ bóng và dung sai, sau đó đánh giá khả năng tương thích hạt mài, chất kết dính, cỡ hạt, độ cứng đá mài, cấu trúc đá mài, vùng tiếp xúc, cân chỉnh và sửa đá mài, dung dịch làm mát, thoát phoi, tình trạng máy cùng dấu hiệu mài hiện tại. Mọi thay đổi thông số phải được diễn đạt có điều kiện theo toàn bộ ứng dụng và xác nhận bằng thử nghiệm có kiểm soát.

Khả năng tương thích vật liệu là bước sàng lọc đầu tiên, không phải toàn bộ lựa chọn
Chất kết dính, cỡ hạt, độ cứng đá mài và cấu trúc đá mài phải được đánh giá như một hệ thống
Sửa đá mài, dung dịch làm mát, vùng tiếp xúc, độ cứng vững, tốc độ và công suất máy có thể thay đổi hành vi đá mài
So sánh kết quả đo trong thử nghiệm có kiểm soát trước khi xác nhận thay đổi cho sản xuất

Tổng quan

Trả lời nhanh: chọn đá mài như một hệ thống hoàn chỉnh

Lựa chọn đá mài là quá trình đánh giá toàn bộ hệ thống mài. Hạt mài, chất kết dính, cỡ hạt, độ cứng đá mài, cấu trúc đá mài, kích thước đá mài và biên dạng quyết định cách đá mài nhả hạt đã mòn, tạo không gian thoát phoi, giữ biên dạng và tiếp xúc với vật liệu gia công. Vùng tiếp xúc, lượng dư, độ bóng, khả năng máy, cấp dung dịch làm mát, tình trạng sửa đá mài và thông số vận hành quyết định cách thông số đó hoạt động trong thực tế.

Cần xác nhận bằng chứng ứng dụng thay vì gán một loại đá mài từ tên vật liệu. Hạt mài tương thích với vật liệu vẫn có thể bám phoi, chai bề mặt, mòn nhanh, mất biên dạng hoặc sinh nhiệt nếu chất kết dính, độ cứng đá mài, cấu trúc đá mài, sửa đá mài, dung dịch làm mát, máy hoặc thông số không phù hợp. Mục tiêu thực tế là xác định điều kiện giới hạn, mỗi lần thay đổi một yếu tố có kiểm soát và so sánh kết quả đo trước khi xác nhận thông số đá mài.

Nguyên tắc lựa chọn chính

  • Vật liệu và độ cứng đặt ra bước kiểm tra tương thích đầu tiên nhưng không hoàn tất việc chọn đá mài.
  • Phải cân bằng độ bóng và lượng dư với cỡ hạt, chất kết dính, độ cứng đá mài, cấu trúc đá mài và vùng tiếp xúc.
  • Sửa đá mài, dung dịch làm mát, thoát phoi và tình trạng máy là đầu vào lựa chọn, không phải chi tiết phụ.
  • Dấu hiệu hiện tại và bằng chứng thử nghiệm có kiểm soát phải dẫn hướng mọi thay đổi thông số đá mài.

Thông tin cần xác nhận trước

Ghi lại điều kiện hiện tại trước khi so sánh loại hạt mài hoặc thay đổi mã thông số. Mục chưa biết cần được đánh dấu là chưa biết thay vì tự giả định.

Vật liệu gia công và độ cứng

Xác nhận mác chính xác khi biết, độ cứng, nhiệt luyện, lớp phủ, chất nền, lớp oxit và mọi thay đổi vật liệu gần đây tại vùng tiếp xúc mài.

Lượng dư cần bóc

Tách lượng dư mài thô và mài tinh, ghi tính đồng đều của lượng dư cùng tải tập trung tại mép hoặc biên dạng.

Độ bóng và dung sai

Ghi kết quả đo, độ bóng yêu cầu, dung sai kích thước, biên dạng, tình trạng mép cùng phương pháp đo.

Vùng tiếp xúc

Xác nhận chiều rộng hoặc cung tiếp xúc, tiếp xúc liên tục hay gián đoạn, chuyển động ăn dao cùng tải cục bộ tại mép hoặc biên dạng.

Kích thước đá mài và thông số hiện tại

Ghi hình dạng, kích thước đá mài, loại hạt mài, chất kết dính, cỡ hạt, độ cứng đá mài, cấu trúc hoặc nồng độ, kích thước lớp hạt mài cùng tốc độ làm việc khi biết.

Máy và vị trí mài

Ghi model máy khi có, lắp đặt, hướng trục chính, vị trí mài, dải tốc độ, công suất, độ cứng vững, rung cùng giới hạn che chắn.

Dung dịch làm mát và thoát phoi

Ghi mài ướt hoặc khô, loại và tình trạng dung dịch làm mát, lọc, áp suất, lưu lượng, vị trí vòi phun cùng khả năng phoi rời vùng tiếp xúc.

Cân chỉnh và sửa đá mài

Ghi thiết bị, phương pháp, tình trạng dụng cụ, chiều sâu, lượng chạy dao, số lượt, tần suất, điều kiện kích hoạt cùng bề mặt đá mài trước và sau khi chuẩn bị.

Dấu hiệu hiện tại

Xác định đá mài bị bám phoi, đá mài bị chai bề mặt, đá mài bị mòn quá nhanh, nhiệt, vết cháy, rung, mất biên dạng, độ bóng không ổn định hoặc sửa đá mài thường xuyên bằng ảnh và số đo khi có.

Sản lượng thử hoặc sản xuất

Nêu số lượng thử dự kiến, sản lượng, các giai đoạn chu kỳ cùng tiêu chí nghiệm thu dùng để so sánh kết quả.

Độ bóng bề mặt và lượng dư mài

Cỡ hạt tạo ra xu hướng, không bảo đảm một giá trị độ nhám cố định. Kết quả thay đổi theo toàn bộ đá mài và hệ thống mài.

Xu hướng của cỡ hạt thô hơn

Cỡ hạt thô hơn có thể hỗ trợ bóc lượng dư cao hơn và tạo bề mặt đá mài thoáng hơn, nhưng độ bóng cùng tình trạng mép vẫn phải đáp ứng yêu cầu ứng dụng.

Xu hướng của cỡ hạt mịn hơn

Cỡ hạt mịn hơn có thể hỗ trợ độ bóng tốt hơn trong điều kiện phù hợp, nhưng có thể làm đá mài bị bám phoi, đá mài bị chai bề mặt, sinh nhiệt hoặc giảm tốc độ bóc lượng dư khi thoát phoi và bề mặt đá mài không phù hợp.

Tương tác giữa tiếp xúc và đá mài

Vùng tiếp xúc lớn, tải tập trung theo biên dạng, cấu trúc đá mài đặc, độ cứng đá mài cao hoặc sửa đá mài không phù hợp có thể làm cùng một cỡ hạt hoạt động khác nhau.

Bằng chứng trước khi quyết định

Đánh giá đồng thời độ bóng đo được, dung sai, độ mòn đá mài, nhiệt, lượng dư đã bóc, độ ổn định chu kỳ, cấp dung dịch làm mát, nhu cầu sửa đá mài và tình trạng máy.

Dấu hiệu có thể chưa cần đổi thông số đá mài

Vấn đề mài có thể bắt nguồn từ chuẩn bị bề mặt đá mài hoặc điều kiện quy trình. Cần kiểm tra hệ thống hiện tại trước khi đổi hạt mài, chất kết dính, cỡ hạt hoặc độ cứng đá mài.

Đá mài bị chai bề mặt

Bề mặt đá mài nhẵn hoặc phản sáng có thể liên quan đến giữ hạt quá mạnh, tác động mài nhẹ, sửa đá mài không phù hợp, ảnh hưởng dung dịch làm mát hoặc thông số thay đổi; cần kiểm tra bề mặt và điều kiện sửa đá mài trước.

Đá mài bị mòn quá nhanh

Độ mòn nhanh có thể liên quan đến hệ đá mài quá yếu, sửa đá mài quá mạnh hoặc quá thường xuyên, thông số nặng, vùng tiếp xúc lớn, dung dịch làm mát khó tiếp cận hoặc tải cục bộ theo biên dạng.

Vết cháy và nhiệt

Kiểm tra bề mặt đá mài, vùng tiếp xúc, lượng dư, sửa đá mài, cấp dung dịch làm mát, thoát phoi, tốc độ, lượng chạy dao, chiều sâu mài cùng độ ổn định máy trước khi quy nguyên nhân riêng cho loại hạt mài.

Sửa đá mài thường xuyên

Xác nhận lý do kích hoạt sửa đá mài và việc đá mài bị bám phoi, đá mài bị chai bề mặt, mất biên dạng, độ bóng thay đổi, tình trạng dụng cụ sửa đá mài hoặc quy trình không ổn định có đang quyết định khoảng sửa đá mài hay không.

Khung lựa chọn

Khung lựa chọn đá mài

Dùng trình tự này như khung đánh giá ứng dụng, không phải bảng thông số chung cho mọi trường hợp. Mỗi quyết định phụ thuộc toàn bộ điều kiện mài.

1. Kiểm tra khả năng tương thích hạt mài

Mác vật liệu, độ cứng, nhiệt luyện, lớp phủ, chất nền, lớp oxit và pha hỗn hợp có thể thay đổi đánh giá tương thích.

Chỉ cân nhắc oxit nhôm, cacbua silic, đá mài CBN hoặc đá mài kim cương sau khi xác nhận điều kiện vật liệu; không áp dụng quy tắc cố định từ vật liệu sang hạt mài.

2. Đánh giá loại chất kết dính

Kết cấu gốm, nhựa, kim loại và mạ có hành vi khác nhau dưới nhiệt, va đập, dung dịch làm mát, biên dạng và điều kiện sửa đá mài.

Đánh giá chất kết dính cùng loại hạt mài, cỡ hạt, độ cứng đá mài hoặc nồng độ, cấu trúc đá mài, hình học đá mài cùng phương pháp chuẩn bị hiện có.

3. Cân bằng cỡ hạt

Cùng một cỡ hạt có thể hoạt động khác khi thay chất kết dính, độ cứng đá mài, cấu trúc đá mài, vùng tiếp xúc, phương pháp sửa đá mài, dung dịch làm mát hoặc máy.

Dùng lượng dư yêu cầu và độ bóng đo được làm bằng chứng khởi đầu, sau đó xác minh cỡ hạt trong toàn bộ hệ đá mài.

4. Chọn độ cứng đá mài theo nhu cầu giữ hạt

Giữ hạt quá mạnh có thể góp phần làm đá mài bị chai bề mặt và sinh nhiệt; giữ hạt không đủ có thể góp phần làm đá mài bị mòn quá nhanh và mất biên dạng.

Đánh giá độ cứng đá mài cùng độ cứng vật liệu, vùng tiếp xúc, lượng dư, sửa đá mài, dung dịch làm mát, tình trạng máy và kiểu mòn hiện tại thay vì dùng quy tắc chữ cấp cố định.

5. Đánh giá cấu trúc đá mài và thoát phoi

Cấu trúc đá mài quá đặc so với tải phoi và điều kiện tiếp xúc có thể tăng bám phoi, ma sát và nhiệt; cấu trúc đá mài quá thoáng có thể giảm hỗ trợ hoặc giữ biên dạng trong một số ứng dụng.

Phối hợp cấu trúc đá mài với cách tạo phoi, vùng tiếp xúc, chiều rộng đá mài, lượng dư, chất kết dính, độ cứng đá mài, sửa đá mài và cấp dung dịch làm mát.

6. Xác nhận kích thước đá mài và biên dạng

Lắp đặt, mặt bích, che chắn, tốc độ định mức, hướng trục chính, dung sai biên dạng và tải cục bộ tại mép đặt ra giới hạn thực tế và an toàn.

Dùng bản vẽ đá mài, nhãn đá mài hiện tại, tài liệu máy và số đo lắp đặt thực tế trước khi xác nhận kích thước đá mài.

7. Bao gồm cân chỉnh và sửa đá mài

Tình trạng dụng cụ, phương pháp, chiều sâu, lượng chạy dao, số lượt, tần suất và độ chính xác cân chỉnh có thể thay đổi độ thoáng, độ sắc, biên dạng, độ bóng, độ mòn đá mài và nhiệt.

Xác nhận phương pháp cân chỉnh hoặc sửa đá mài hiện có có thể chuẩn bị và duy trì chất kết dính, cấu trúc đá mài cùng biên dạng được đề xuất.

8. Kiểm tra dung dịch làm mát và thoát phoi

Tên dung dịch làm mát chưa đủ; lưu lượng, áp suất, vị trí vòi phun, lọc, nồng độ, nhiễm bẩn và khả năng tiếp cận vùng tiếp xúc đều quan trọng.

Đánh giá mài ướt hoặc khô cùng cấp dung dịch làm mát thực tế trước khi quy dấu hiệu riêng cho thông số đá mài.

9. Xác minh khả năng máy

Thông số đá mài hoạt động chấp nhận được trên một máy có thể hoạt động khác trên máy có khả năng hỗ trợ, tốc độ, dung dịch làm mát hoặc phản ứng điều khiển khác.

Xác nhận giới hạn máy và dải làm việc thực tế trước khi đánh giá kích thước đá mài, chất kết dính, độ cứng đá mài, cấu trúc đá mài hoặc thông số vận hành.

10. Dùng thử nghiệm có kiểm soát

Thay đổi nhiều yếu tố đá mài và quy trình cùng lúc làm nguyên nhân cải thiện hoặc suy giảm không rõ ràng.

Giữ ổn định vật liệu, máy, dung dịch làm mát, sửa đá mài, lượng dư, thông số và phương pháp đo; thay một yếu tố đã lập kế hoạch rồi so sánh kết quả ghi nhận.

Độ cứng và cấu trúc đá mài

Độ cứng và cấu trúc thay đổi hành vi đá mài như thế nào

Đánh giá khả năng giữ hạt và thoát phoi từ bề mặt đá mài cùng bằng chứng quy trình. Không dùng quy tắc chữ cấp cố định.

Ý nghĩa của độ cứng đá mài

Độ cứng đá mài mô tả khả năng chất kết dính giữ hạt mài. Khái niệm này không phải độ cứng của hạt oxit nhôm, cacbua silic, CBN hoặc kim cương.

Khi khả năng giữ hạt có thể quá mạnh

Nếu hạt đã mòn vẫn nằm trong bề mặt đá mài dưới lực, tiếp xúc và điều kiện sửa đá mài thực tế, đá mài có thể bị chai bề mặt, ma sát, sinh nhiệt, giảm tác động mài hoặc góp phần tạo vết cháy.

Khi khả năng giữ hạt có thể quá yếu

Nếu hạt mài rời khỏi chất kết dính trước khi hoàn thành phần làm việc hữu ích, đá mài có thể mòn nhanh, mất biên dạng, thay đổi kích thước, cần hiệu chỉnh thường xuyên hoặc tạo chu kỳ không ổn định.

Cấu trúc đá mài thay đổi khả năng thoát phoi

Cấu trúc đá mài thoáng hơn có thể cải thiện không gian cho phoi và dung dịch làm mát trong điều kiện phù hợp. Cấu trúc đá mài đặc hơn có thể hỗ trợ hạt nhiều hơn nhưng cũng có thể tăng bám phoi hoặc nhiệt khi không gian thoát phoi không đủ.

Vì sao phải đánh giá độ cứng và cấu trúc cùng nhau

Vật liệu, độ cứng, chất kết dính, cỡ hạt, nồng độ, vùng tiếp xúc, chiều rộng đá mài, lượng dư, sửa đá mài, dung dịch làm mát, độ cứng vững của máy và thông số vận hành quyết định khả năng giữ hạt cùng không gian thoát phoi có phù hợp hay không.

Đầu vào lựa chọn theo quy trình

Sửa đá mài, Dung dịch làm mát và Điều kiện máy

Xem các điều kiện này như một phần của lựa chọn đá mài. Thông số đá mài phù hợp vẫn có thể hoạt động kém khi bề mặt đá mài, đường dung dịch làm mát, thoát phoi hoặc khả năng máy không phù hợp.

Điều kiện cần xác minh

Kiểm tra quy trình trước khi đổi đá mài

Ghi điều kiện thực tế và xử lý vấn đề quy trình rõ ràng trước khi so sánh hạt mài, chất kết dính, cỡ hạt, độ cứng đá mài hoặc cấu trúc đá mài mới.

1. Phương pháp cân chỉnh và sửa đá mài

Xác nhận thiết bị, tình trạng dụng cụ, phương pháp, chiều sâu, lượng chạy dao, số lượt, tần suất, điều kiện kích hoạt cùng độ chính xác biên dạng. Bề mặt đá mài sau khi chuẩn bị quyết định mức lộ hạt, độ thoáng, biên dạng và hành vi mài ban đầu.

2. Cấp dung dịch làm mát tại vùng tiếp xúc

Đánh giá mài ướt hoặc khô, loại và tình trạng dung dịch làm mát, lưu lượng, áp suất, vị trí vòi phun, nồng độ, nhiệt độ cùng việc dòng dung dịch có đến vùng tiếp xúc giữa đá mài và vật liệu gia công hay không.

3. Lọc và thoát phoi

Kiểm tra việc phoi, hạt mài rời, mảnh chất kết dính và chất bẩn có được loại khỏi vùng mài hay không. Mảnh vụn tuần hoàn hoặc không gian thoát phoi hạn chế có thể góp phần gây bám phoi, xước, nhiệt và độ bóng không ổn định.

4. Độ cứng vững, tốc độ và công suất máy

Xác minh lắp đặt, tình trạng trục chính, dải tốc độ, công suất, độ cứng vững, rung, che chắn, phản ứng điều khiển cùng thông số thực tế. Hành vi máy có thể thay đổi độ mòn đá mài, biên dạng, nhiệt, độ bóng và nhu cầu sửa đá mài.

5. Thay đổi quy trình gần đây

Ghi thay đổi về lô vật liệu, độ cứng, lượng dư, vùng tiếp xúc, dụng cụ sửa đá mài, dung dịch làm mát, lọc, vị trí vòi phun, bảo trì máy, lắp đặt hoặc thông số. Một thay đổi gần đây có thể giải thích dấu hiệu mà chưa cần đổi thông số đá mài.

Đánh giá ứng dụng có kiểm soát

Quy trình lựa chọn đá mài thực tế

Dùng trình tự có ghi nhận để phân biệt ảnh hưởng của thông số đá mài với ảnh hưởng từ sửa đá mài, dung dịch làm mát, máy và thông số vận hành.

1. Xác định kết quả yêu cầu — Tách lượng dư mài thô, lượng dư mài tinh, độ bóng, dung sai, biên dạng, tình trạng mép, các giai đoạn chu kỳ cùng phương pháp đo.

2. Ghi điều kiện hiện tại — Thu thập thông số đá mài đầy đủ, ảnh, tình trạng bề mặt đá mài, phương pháp sửa đá mài hoặc cân chỉnh, cấp dung dịch làm mát, thông số vận hành, dấu hiệu cùng thay đổi quy trình gần đây.

3. Sàng lọc khả năng tương thích hạt mài — Dùng vật liệu gia công chính xác, độ cứng, lớp phủ, chất nền và điều kiện tiếp xúc làm giới hạn đánh giá đầu tiên nhưng không xem tên vật liệu là toàn bộ thông số.

4. Đánh giá đá mài như một hệ thống — So sánh chất kết dính, cỡ hạt, độ cứng đá mài, cấu trúc đá mài, kích thước đá mài, biên dạng cùng kết cấu lớp hạt mài với lượng dư, độ bóng, vùng tiếp xúc và khả năng quy trình.

5. Xác minh chuẩn bị và khả năng hỗ trợ — Kiểm tra sửa đá mài, cân chỉnh, dung dịch làm mát, lọc, thoát phoi, lắp đặt, độ cứng vững, tốc độ, công suất, che chắn cùng rung trước khi quy dấu hiệu riêng cho đá mài.

6. Lập kế hoạch một thay đổi có kiểm soát — Giữ ổn định vật liệu, máy, dung dịch làm mát, sửa đá mài, lượng dư, thông số và phương pháp đo trong khi thay đổi một yếu tố đã ghi rõ.

7. So sánh bằng chứng đo được — Đánh giá độ bóng, dung sai, lượng dư đã bóc, nhiệt, độ mòn đá mài, biên dạng, nhu cầu sửa đá mài, độ ổn định chu kỳ cùng gián đoạn trước khi xác nhận bước sản xuất tiếp theo.

Thông tin đánh giá ứng dụng

Thông tin cần cung cấp trước khi đánh giá lựa chọn đá mài

Cung cấp thông tin đã xác nhận và đánh dấu rõ mục chưa biết. Mục tiêu là đánh giá tình trạng đá mài cùng chi tiết ứng dụng, không phải chọn đá mài chỉ từ kích thước đá mài hoặc tên vật liệu.

  • Ảnh

    Bề mặt vật liệu gia công, bề mặt đá mài trước và sau khi sửa đá mài, nhãn đá mài, vùng lắp và vị trí tiếp xúc khi có

  • Vật liệu và độ cứng

    Mác chính xác khi biết, nhiệt luyện, lớp phủ, chất nền, lớp oxit cùng thay đổi vật liệu gần đây

  • Đá mài hiện tại

    Kích thước đá mài, hình dạng, loại hạt mài, chất kết dính, cỡ hạt, độ cứng đá mài, cấu trúc hoặc nồng độ, kích thước lớp hạt mài cùng tốc độ làm việc khi biết

  • Vùng tiếp xúc

    Chiều rộng hoặc cung tiếp xúc, tiếp xúc liên tục hoặc gián đoạn, lượng dư, biên dạng cùng tải cục bộ tại mép

  • Máy và vị trí mài

    Nhà sản xuất và model khi có, lắp đặt, dải tốc độ, công suất, độ cứng vững, che chắn, rung cùng nguyên công

  • Dung dịch làm mát và thoát phoi

    Mài ướt hoặc khô, loại và tình trạng dung dịch làm mát, lọc, áp suất, lưu lượng, vị trí vòi phun cùng khả năng thoát phoi

  • Sửa đá mài và cân chỉnh

    Thiết bị, tình trạng dụng cụ, phương pháp, chiều sâu, lượng chạy dao, số lượt, điều kiện kích hoạt, tần suất cùng kết quả bề mặt đá mài quan sát được

  • Thông số mài

    Tốc độ đá mài, tốc độ vật liệu gia công, lượng chạy dao, chiều sâu mài, hành trình, chạy hết tia lửa hoặc thời gian giữ, các giai đoạn chu kỳ cùng lượng dư theo giai đoạn khi biết

  • Dấu hiệu hiện tại

    Đá mài bị bám phoi, đá mài bị chai bề mặt, đá mài bị mòn quá nhanh, mất biên dạng, nhiệt, vết cháy, rung, độ bóng không ổn định hoặc sửa đá mài thường xuyên

  • Độ bóng và dung sai

    Độ bóng yêu cầu và đo được, dung sai kích thước, biên dạng hoặc tình trạng mép cùng phương pháp đo

  • Sản lượng thử

    Số lượng thử dự kiến, sản lượng, tiêu chí nghiệm thu cùng kết quả cần so sánh

Hãy chia sẻ ảnh hiện có, vật liệu và độ cứng, kích thước đá mài cùng thông số hiện tại, vùng tiếp xúc, điều kiện sửa đá mài và cân chỉnh, tình trạng dung dịch làm mát, thông tin máy cùng thông số mài cơ bản để đánh giá ứng dụng.

Gửi thông tin mài →

Bối cảnh mài công nghiệp

Nơi có thể áp dụng khung lựa chọn

Đây chỉ là các bối cảnh ứng dụng mài. Youlin Abrasive cung cấp đá mài, dụng cụ mài và giải pháp đá mài; vòng bi, chi tiết thủy lực, khuôn, chi tiết ô tô, bộ phận máy, chi tiết chính xác và vật liệu gia công của khách hàng chỉ là đối tượng ứng dụng mài, không phải sản phẩm của Youlin Abrasive.

Bối cảnh ứng dụng mài vòng bi
Bối cảnh ứng dụng mài chi tiết thủy lực
Bối cảnh ứng dụng mài chi tiết ô tô
Bối cảnh ứng dụng mài chi tiết khuôn
Bối cảnh ứng dụng mài chính xác và vật liệu cứng

Câu hỏi thường gặp

Câu hỏi về lựa chọn đá mài

Các câu trả lời mô tả nguyên tắc đánh giá. Lựa chọn cuối cùng phụ thuộc toàn bộ đá mài, máy, sửa đá mài, dung dịch làm mát, vật liệu gia công và điều kiện vận hành.

Yếu tố nào cần kiểm tra đầu tiên khi chọn đá mài?

Vật liệu gia công và độ cứng đặt ra bước kiểm tra khả năng tương thích hạt mài đầu tiên, nhưng không có yếu tố đơn lẻ nào hoàn tất lựa chọn. Phải đánh giá đồng thời chất kết dính, cỡ hạt, độ cứng đá mài, cấu trúc đá mài, vùng tiếp xúc, lượng dư, độ bóng, sửa đá mài, dung dịch làm mát, tình trạng máy cùng dấu hiệu hiện tại.

Làm thế nào để chọn cỡ hạt đá mài?

Bắt đầu từ lượng dư cần bóc và độ bóng đo được. Cỡ hạt thô hơn có thể hỗ trợ bóc lượng dư cao hơn và tạo tác động đá mài thoáng hơn, còn cỡ hạt mịn hơn có thể hỗ trợ độ bóng tốt hơn trong điều kiện phù hợp. Kết quả vẫn phụ thuộc chất kết dính, độ cứng đá mài, cấu trúc đá mài, vùng tiếp xúc, sửa đá mài, dung dịch làm mát, tình trạng máy và thông số vận hành; một số cỡ hạt không thể bảo đảm giá trị độ nhám cố định.

Độ cứng đá mài có nghĩa là gì?

Độ cứng đá mài mô tả mức chất kết dính giữ hạt mài, không phải độ cứng của bản thân hạt mài. Giữ hạt quá mạnh trong điều kiện tiếp xúc và sửa đá mài thực tế có thể góp phần làm đá mài bị chai bề mặt, sinh nhiệt và tạo vết cháy. Giữ hạt không đủ có thể góp phần làm đá mài bị mòn quá nhanh và mất biên dạng. Độ cứng đá mài phù hợp phụ thuộc toàn bộ ứng dụng thay vì quy tắc chữ cấp cố định.

Cấu trúc đá mài ảnh hưởng lựa chọn như thế nào?

Cấu trúc đá mài ảnh hưởng không gian dành cho phoi và dung dịch làm mát tại bề mặt đá mài. Cấu trúc đá mài thoáng hơn có thể hỗ trợ thoát phoi trong điều kiện phù hợp, còn cấu trúc đá mài đặc hơn có thể tăng hỗ trợ hạt mài. Chất kết dính, cỡ hạt, độ cứng đá mài, nồng độ, vùng tiếp xúc, lượng dư, sửa đá mài, dung dịch làm mát cùng yêu cầu biên dạng quyết định cấu trúc có phù hợp hay không.

Cùng một thông số đá mài có thể hoạt động trên các máy khác nhau không?

Không nhất thiết. Tốc độ, công suất, độ cứng vững, lắp đặt, rung, cấp dung dịch làm mát, che chắn và phản ứng điều khiển có thể thay đổi độ mòn đá mài, nhiệt, biên dạng, độ bóng cùng nhu cầu sửa đá mài. Cần đánh giá máy và điều kiện vận hành thực tế trước khi chuyển thông số từ máy khác.

Vấn đề sửa đá mài hoặc dung dịch làm mát có thể giống lỗi chọn đá mài không?

Có. Phương pháp sửa đá mài không phù hợp, dụng cụ sửa đá mài bị mòn, bề mặt đá mài bị đóng kín, cân chỉnh kém, dung dịch làm mát khó tiếp cận, lọc yếu hoặc thoát phoi kém có thể góp phần gây bám phoi, chai bề mặt, nhiệt, vết cháy, độ bóng thay đổi, mòn nhanh và sửa đá mài thường xuyên. Cần kiểm tra các điều kiện này trước khi đổi thông số đá mài.

Cần cung cấp thông tin gì để đánh giá ứng dụng đá mài?

Hãy chia sẻ ảnh bề mặt vật liệu gia công và bề mặt đá mài, vật liệu và độ cứng, kích thước đá mài cùng thông số hiện tại, vùng tiếp xúc, máy và vị trí mài, cấp dung dịch làm mát, tình trạng sửa đá mài và cân chỉnh, thông số mài, dấu hiệu hiện tại, yêu cầu độ bóng cùng dung sai và sản lượng thử hoặc sản xuất. Đánh dấu rõ mục chưa biết để đánh giá thay vì tự giả định.