Chọn đá mài cho mài phẳng: Mặt trụ hay mặt đầu, và giữ độ phẳng

Tài liệu kỹ thuật đá mài

Chọn đá mài cho mài phẳng: Mặt trụ hay mặt đầu, và giữ độ phẳng

Một chiếc đá mài phẳng phải tạo ra bề mặt mà bản vẽ yêu cầu. Nó cũng phải làm điều đó mà không dịch chuyển chi tiết. Trong phần lớn nguyên công mài phẳng, phôi không được kẹp chặt trong mâm cặp hay chống tâm — nó nằm trên bàn từ, trên đồ gá hoặc trên các miếng chèn, và được giữ tại đó bằng lực. Lực mài lại đẩy theo hướng ngược lại. Một chiếc đá cắt tự do sẽ giữ lực đó ở mức thấp; một chiếc đá bị cùn sẽ làm lực tăng lên. Vì vậy đá được chọn theo hai ràng buộc cùng lúc, và chỉ một trong hai thể hiện trên bề mặt thành phẩm. Bài này nói về việc điều đó thay đổi cách xem xét chọn đá mài phẳng như thế nào.

Mặt trụ hay mặt đầu do máy quyết định, và nó quyết định diện tích tiếp xúc
Diện tích tiếp xúc quyết định cỡ hạt, cấp độ cứng và cấu trúc đang được yêu cầu làm gì
Chi tiết giữ trên bàn từ chỉ ổn định khi lực giữ cân được với lực mài
Độ phẳng là vấn đề về lực trước khi là vấn đề về độ bóng
Độ phẳng, kích thước và độ bóng là ba yêu cầu khác nhau và có thể kéo theo hướng khác nhau

Tổng quan

Mài phẳng thay đổi cách chọn đá mài như thế nào?

Mài phẳng thường được xếp vào nhóm nguyên công hoàn thiện. Điều mà chiếc đá thực sự được yêu cầu làm thì hẹp hơn và cụ thể hơn thế, và nó tách thành hai việc dễ bị lẫn vì chỉ một việc thể hiện trên bề mặt.

Thứ nhất là chính bề mặt. Bề mặt được tạo ra tại vùng tiếp xúc, và chủ yếu phụ thuộc vào hạt mài, cỡ hạt và tình trạng mặt đá. Thứ hai là xử sự của chi tiết trong lúc đang được mài. Chi tiết giữ trên bàn từ hoặc trên đồ gá được định vị bằng lực, và lực mài tác động ngược lại lực giữ đó. Nếu đá luôn sắc và lực giữ ở mức thấp, chi tiết xử sự như thể nó cứng vững. Nếu lực tăng lên, chi tiết dịch chuyển — nhấc lên, bật lại hoặc rung — và thứ lấy ra khỏi máy là một chi tiết có bề mặt đạt nhưng sai độ phẳng.

Bài này được xây quanh hai ràng buộc đó. Bài không đưa ra ký hiệu đá hay bảng thông số; cách bố trí và yêu cầu của cách bố trí phải được xác lập trước. Cỡ hạt, cấp độ cứng, cấu trúc và chất kết dính đều đã có bài riêng, và sửa đá, dung dịch làm mát cùng câu hỏi về tốc độ trục chính cũng vậy.

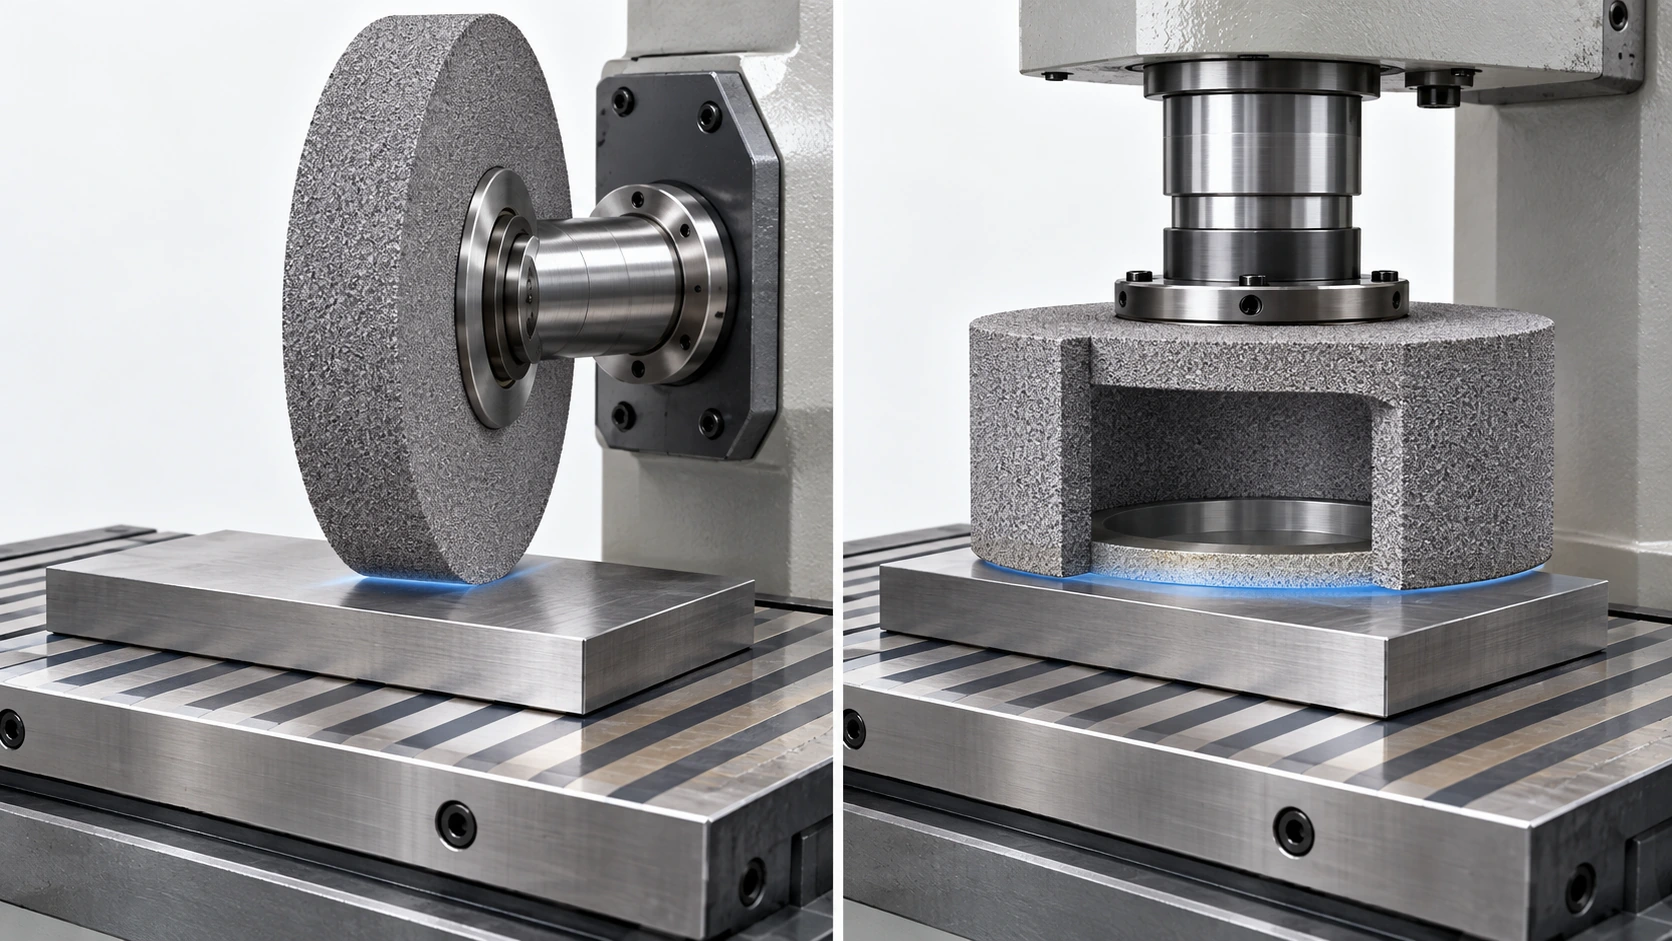
So sánh hình học đặt cạnh nhau: bên trái đá thẳng cắt bằng mặt trụ vào một phôi phẳng trên bàn máy, bên phải đá hình chén trên trục chính thẳng đứng cắt bằng mặt đầu vào cùng phôi phẳng đó.
Cùng một phôi phẳng trong hai cách bố trí. Bên trái, mặt trụ của đá làm việc cắt nên vùng tiếp xúc hẹp; bên phải, mặt đầu của đá làm việc cắt nên vùng tiếp xúc rộng. Không panel nào tốt hơn — cách bố trí do máy và nguyên công quyết định, và nó thay đổi điều mà phần còn lại của bộ thông số được yêu cầu làm.

Mài phẳng đòi hỏi gì ở đá

Mài phẳng thường được mô tả như một nguyên công hoàn thiện. Điều chiếc đá thực sự được yêu cầu làm thì hẹp hơn và cụ thể hơn thế.

Bề mặt, và chi tiết phải chịu được bề mặt đó

Đá mài phẳng phải tạo ra bề mặt mà bản vẽ yêu cầu, và phải làm điều đó mà không dịch chuyển chi tiết. Trong phần lớn nguyên công mài phẳng, phôi không được kẹp chặt — nó nằm trên bàn từ, trên đồ gá hoặc trên các miếng chèn, và được định vị bằng lực. Lực mài tác động ngược lại lực giữ đó. Một chiếc đá cắt tự do giữ lực thấp; một chiếc đá cùn làm lực tăng. Vì vậy đá được chọn theo hai ràng buộc cùng lúc, và chỉ một trong hai thể hiện trên bề mặt thành phẩm.

Vì sao ràng buộc thứ hai dễ bị bỏ qua

Một chi tiết có thể ra khỏi máy với độ bóng đạt nhưng vẫn sai độ phẳng. Độ bóng là thứ chiếc đá tạo ra. Độ phẳng là thứ xảy ra với chi tiết trong lúc nó được giữ. Đây là hai kết quả khác nhau với hai nguyên nhân khác nhau, và một lựa chọn chỉ nhắm vào yêu cầu độ bóng mới trả lời được một nửa câu hỏi.

Bài này đề cập gì

Một lần xem xét cách chọn đá mài phẳng, xây quanh hai ràng buộc đó. Đây không phải bảng thông số và bài không đưa ra ký hiệu đá. Mục đích là xác lập chiếc đá đang được yêu cầu bảo đảm điều gì trước khi xét tới bất kỳ thông số nào.
Mặt trụ hay mặt đầu: điểm rẽ quyết định phần còn lại

Việc đầu tiên cần xác lập là phần nào của đá làm việc cắt. Điều đó do máy và nguyên công quyết định, không phải theo sở thích, và nó thay đổi điều mà phần còn lại của bộ thông số đang được yêu cầu làm.

Mài bằng mặt trụ: mép ngoài của đá cắt

Với trục chính nằm ngang, phôi được cắt bằng mặt trụ — mép ngoài — của đá. Vùng tiếp xúc giữa đá và phôi tương đối hẹp, và đó là lý do cách bố trí này gắn với việc thoát phoi dễ hơn, dung dịch làm mát tới vùng tiếp xúc tốt hơn, và kiểm soát kích thước cùng độ bóng chặt hơn. Đây cũng là cách bố trí cho phép mài góc, mài côn và mài biên dạng, vì mép đá có thể được sửa thành một dạng hình học xác định.

Mài bằng mặt đầu: mặt đầu của đá cắt

Với trục chính thẳng đứng, việc cắt do mặt đầu của đá thực hiện — đá hình trụ, đá hình chén, hoặc một bộ đá phân đoạn — với trục chính vuông góc với bề mặt được mài. Vùng tiếp xúc ở đây rộng chứ không hẹp, phù hợp với việc lấy đi vật liệu nhanh và các bề mặt lớn, phẳng, hơn là với mép, góc và biên dạng.

Vì sao đây là quyết định đầu tiên

Mài bằng mặt trụ và mài bằng mặt đầu đặt đá vào vùng tiếp xúc theo hai cách khác nhau về bản chất — một hẹp, một rộng. Gần như mọi thứ phía sau đều bắt nguồn từ đó. Một bộ thông số được xây cho vùng tiếp xúc hẹp không tự động chuyển được sang vùng tiếp xúc rộng, vì chiếc đá đang được hỏi một câu hỏi khác về tải, về thoát phoi và về tiếp cận dung dịch làm mát.

Hình dạng đá đi theo cách bố trí

Đá thẳng thuộc về mài mặt trụ; đá hình trụ, đá hình chén và đá phân đoạn thuộc về mài mặt đầu. Hình dạng cũng không phải sở thích — đó là thứ mà cách bố trí đòi hỏi để đưa đúng phần của đá vào làm việc.

Diện tích tiếp xúc thay đổi những gì phía sau

Diện tích tiếp xúc là dữ kiện cơ học mà phần còn lại của bộ thông số đang suy xét.

Tiếp xúc hẹp

Vùng tiếp xúc hẹp nghĩa là mỗi phần của đá chỉ ăn vào trong thời gian ngắn và vật liệu bị lấy đi có đường thoát ngắn. Thoát phoi và tiếp cận dung dịch làm mát dễ hơn, và nhiệt sinh ra tập trung trong một vùng nhỏ hơn nên dễ được cấp dung dịch hơn. Xuất phát từ đó, bộ thông số có thể đi theo hướng hạt mịn hơn và cấu trúc dày hơn mà quá trình không bị bít đá hay cháy ngay — đó là lý do mài phẳng bằng mặt trụ gắn với kiểm soát kích thước và độ bóng chặt.

Tiếp xúc rộng

Vùng tiếp xúc rộng đảo ngược những điều kiện đó. Nhiều phần của đá cùng cắt tại một thời điểm, vật liệu bị lấy đi phải đi xa hơn mới thoát ra, và vùng cần được cấp dung dịch làm mát lớn hơn. Bộ thông số từng hiệu quả với vùng tiếp xúc hẹp giờ đây được yêu cầu thoát nhiều vật liệu hơn và cho nhiều dung dịch đi qua một vùng rộng hơn.

Vì sao các yếu tố dịch chuyển cùng nhau

Cỡ hạt, cấp độ cứng, cấu trúc và chất kết dính không phải những thông số riêng rẽ có thể chỉnh từng cái một. Khoảng không giữa các hạt do cấu trúc và cỡ hạt cùng quyết định; mức giữ hạt mài do cấp độ cứng và chất kết dính cùng quyết định. Thay đổi diện tích tiếp xúc làm thay đổi yêu cầu lên cả hai, và đó là lý do bộ thông số được xem xét như một tổng thể.

Ranh giới

Cách chọn cỡ hạt, cấp độ cứng và cấu trúc nói chung, cũng như sự khác nhau giữa chúng, đã có bài riêng. Điều quan trọng ở đây là cách bố trí vùng tiếp xúc quyết định chúng đang được yêu cầu làm gì.

Chi tiết được giữ, không được kẹp — nên lực quyết định độ phẳng

Trong phần lớn nguyên công mài phẳng, phôi được định vị trên bàn từ hoặc trên đồ gá. Chính dữ kiện đó nằm sau nhiều vấn đề độ phẳng bị quy cho chiếc đá.

Bàn từ làm gì với chi tiết

Bàn từ giữ chi tiết chứa sắt bằng cách hút nó xuống mặt bàn. Một chi tiết dày và cứng vững chống lại lực hút đó và nằm đúng chỗ được đặt. Một chi tiết mỏng hoặc mềm dẻo thì không — nó bị hút xuống theo hình dạng của chính nó, được mài trong lúc bị giữ phẳng, rồi bật trở lại khi nhả từ. Thứ lấy ra khỏi máy là một chi tiết có bề mặt đẹp và sai độ phẳng.

Vì sao chiếc đá là một phần của vấn đề đó

Bàn từ chỉ là một nửa. Lực mài đẩy chi tiết theo hướng ngược lại lực giữ, và nhiệt mài cũng tác động lên nó. Một chiếc đá luôn sắc giữ lực thấp và chi tiết ổn định. Một chiếc đá cùn làm lực tăng, và quá một mức nào đó thì chi tiết dịch chuyển — nhấc lên, bật lại hoặc rung — và độ phẳng mất đi. Độ phẳng nên được hiểu là vấn đề về lực hơn là vấn đề về độ bóng.

Vì sao hiện tượng có thể trông như lỗi của đá mà không phải

Vì kết quả nhìn thấy được nằm trên bề mặt, một sai hỏng độ phẳng thường bị đọc thành vấn đề thông số đá và được xử lý bằng cách thay đá. Đôi khi điều đó đúng. Nhưng nếu chi tiết dịch chuyển vì nó không chịu được lực, thì việc thay thông số chỉ giúp được nếu nó làm giảm lực — và kết quả tương tự cũng có thể đạt được qua cách đỡ chi tiết, hoặc qua lượng vật liệu lấy đi trong một đường chạy.

Điều này có nghĩa gì cho việc chọn đá

Câu hỏi lựa chọn không chỉ là "cần độ bóng nào" mà còn là "chi tiết này chịu được bao nhiêu lực trước khi nó thôi xử sự như một vật cứng vững". Đây là hai câu hỏi khác nhau và chúng có thể dẫn tới những bộ thông số khác nhau.

Xu hướng mềm hơn là một hướng, không phải một quy tắc

"Đá mềm cho chi tiết mỏng" là một trong những câu được nhắc lại nhiều nhất trong mài phẳng. Lý lẽ đằng sau nó hợp lý. Còn quy tắc thì không.

Lý lẽ đến từ đâu

Vùng tiếp xúc rộng hơn chia tải mài lên nhiều lưỡi cắt hơn tại một thời điểm, nên lực trên mỗi lưỡi thấp hơn và hạt mài dễ bị cùn hơn là bị vỡ. Một chi tiết mỏng, ở khía cạnh khác, không chịu được nhiều lực, nên lực mà chiếc đá sinh ra phải được giữ ở mức thấp. Cả hai điều đó đều hướng tới một chiếc đá chịu nhả hạt mài cùn và lộ ra lưỡi mới, thay vì giữ chúng lại. Cơ chế đó là thật.

Vì sao đó không phải quy tắc

Một chiếc đá nhả hạt quá dễ sẽ mòn nhanh hơn mức nguyên công chấp nhận được, và kích thước cùng dạng hình học mà nó đang giữ cũng mất theo. Vì vậy xu hướng mềm hơn là điều cần cân nhắc theo vật liệu, theo vùng tiếp xúc, theo lượng vật liệu lấy đi và theo mức lực chi tiết chịu được — không phải một thiết lập chọn ra từ cụm từ "chi tiết mỏng".

Vì sao bài này không đưa ra cấp độ cứng nào

Không có ánh xạ đáng tin nào từ "mài phẳng", hay từ độ dày chi tiết, sang một cấp độ cứng. Câu trả lời dịch chuyển theo vật liệu phôi và trạng thái của nó, theo diện tích tiếp xúc, theo máy, theo cách bố trí dung dịch làm mát, theo phương pháp sửa đá và theo độ chính xác cần đạt. Một cấp độ cứng nêu ra mà không kèm những điều kiện đó thì không chuyển dùng được, và coi nó như điểm khởi đầu chính là cách đặt nhầm một chiếc đá.

Độ phẳng, kích thước và độ bóng là ba yêu cầu khác nhau

Ba điều này thường bị gộp thành một tiêu chí nghiệm thu. Chúng không phải một, và chúng có thể kéo theo những hướng khác nhau.

Độ bóng là thứ chiếc đá để lại

Độ bóng bề mặt được tạo ra tại vùng tiếp xúc và chủ yếu phụ thuộc vào hạt mài, cỡ hạt và tình trạng mặt đá. Đây là yêu cầu hay được dùng nhất để chọn đá, vì nó là yêu cầu nhìn thấy được.

Kích thước là thứ máy và đá cùng giữ

Giữ được một kích thước phụ thuộc vào việc đá giữ được dạng hình học và giữ được xử sự cắt ổn định suốt nguyên công, vào độ cứng vững và xử sự cấp phôi của máy, và vào mức độ đá cùng chi tiết dịch chuyển dưới tải. Đó không phải một thuộc tính mà chiếc đá tự mang theo.

Độ phẳng là thứ chi tiết làm trong lúc được giữ

Độ phẳng phụ thuộc vào việc chi tiết có nằm đúng chỗ được đặt hay không — một hàm của cách giữ, của lực và của nhiệt, và chỉ gián tiếp phụ thuộc vào hình học cắt của đá. Một thay đổi đá có thể cải thiện độ phẳng khi nó làm giảm lực; nó cũng có thể để độ phẳng nguyên trạng trong khi độ bóng tốt lên.

Vì sao tiêu chí nghiệm thu phải được gọi tên trước

Nếu yêu cầu thực sự của bản vẽ là độ phẳng mà đá lại được chọn theo độ bóng, thì việc chọn đá đang nhắm sai mục tiêu. Gọi tên đúng yêu cầu nào trong ba đang thực sự được bảo đảm là bước làm cho phần còn lại của lần xem xét có ý nghĩa.

Sửa đá, dung dịch làm mát và chiếc máy đặt ra giới hạn ở đâu

Ba thứ nằm ngoài bộ thông số của đá nhưng quyết định đá có làm việc được hay không.

Sửa đá quyết định chiếc đá thực sự là gì

Chiếc đá đi mài là chiếc đá sau khi sửa, không phải chiếc đá trong danh mục. Sửa đá khôi phục mặt cắt và, với mài mặt trụ, khôi phục dạng hình học mép đá tạo ra biên dạng. Một phương pháp sửa để lại mặt đá bị bít hay chai sẽ thay đổi xử sự hiệu dụng của đá nhiều hơn một bước cấp độ cứng.

Dung dịch làm mát phải tới được vùng tiếp xúc, không chỉ có mặt

Dung dịch được cấp tới máy và dung dịch tới được vùng tiếp xúc mài là hai điều kiện khác nhau. Với vùng tiếp xúc hẹp, điều đó thường dễ đạt hơn; với vùng tiếp xúc rộng thì khó hơn. Việc dung dịch có tới nơi hay không là thuộc tính của cách bố trí cũng nhiều như của chiếc đá.

Chiếc máy giới hạn câu trả lời

Độ cứng vững trục chính, hướng trục chính, loại bàn máy, xử sự cấp phôi và khả năng giữ phôi đều ràng buộc những cách bố trí khả dụng và mức độ ổn định của quá trình. Một bộ thông số chạy tốt trên máy được trang bị phù hợp có thể không dùng được trên máy không đáp ứng.

Ranh giới

Phương pháp và tần suất sửa đá, các sự cố dung dịch làm mát, và câu hỏi về tốc độ trục chính đều đã có bài riêng. Ở đây chỉ có một điểm: những điều đó đặt ra giới hạn mà trong đó một bộ thông số có thể làm việc.

Xem xét một nguyên công mài phẳng

Một ghi chú ngắn từ thực tế xem xét ứng dụng, nêu ra như kinh nghiệm thực hành chứ không phải như một quy luật.

Bắt đầu từ tiêu chí nghiệm thu

Câu hỏi hữu ích nhất khi xem xét một nguyên công mài phẳng là yêu cầu nào đang thực sự được bảo đảm — độ phẳng, kích thước hay độ bóng. Nếu câu trả lời là độ phẳng, lần xem xét bắt đầu từ cách giữ chi tiết và mức lực nó chịu được, chứ không phải từ ký hiệu đá. Nếu câu trả lời là độ bóng, nó bắt đầu từ vùng tiếp xúc và tình trạng mặt đá.

Rồi đọc cách bố trí và dữ liệu cùng nhau

Sau đó, cách bố trí trục chính và hình dạng đá, vật liệu và trạng thái của nó, lượng vật liệu đang lấy đi, chiếc đá hiện tại và cách nó đang xử sự, cách bố trí dung dịch làm mát, phương pháp sửa đá và chiếc máy — tất cả cần được đọc cùng nhau. Thay một thứ mà không xét những thứ còn lại sẽ tạo ra kết quả không thể quy cho nguyên nhân nào, và đó là lý do những thay đổi một biến rất khó đọc trong nguyên công này.

Ưu điểm

Hai điều chiếc đá phải thỏa mãn cùng lúc

Mài phẳng đòi ở chiếc đá một bề mặt và đồng thời một sự ổn định. Đây là những chỗ hai yêu cầu đó gặp nhau.

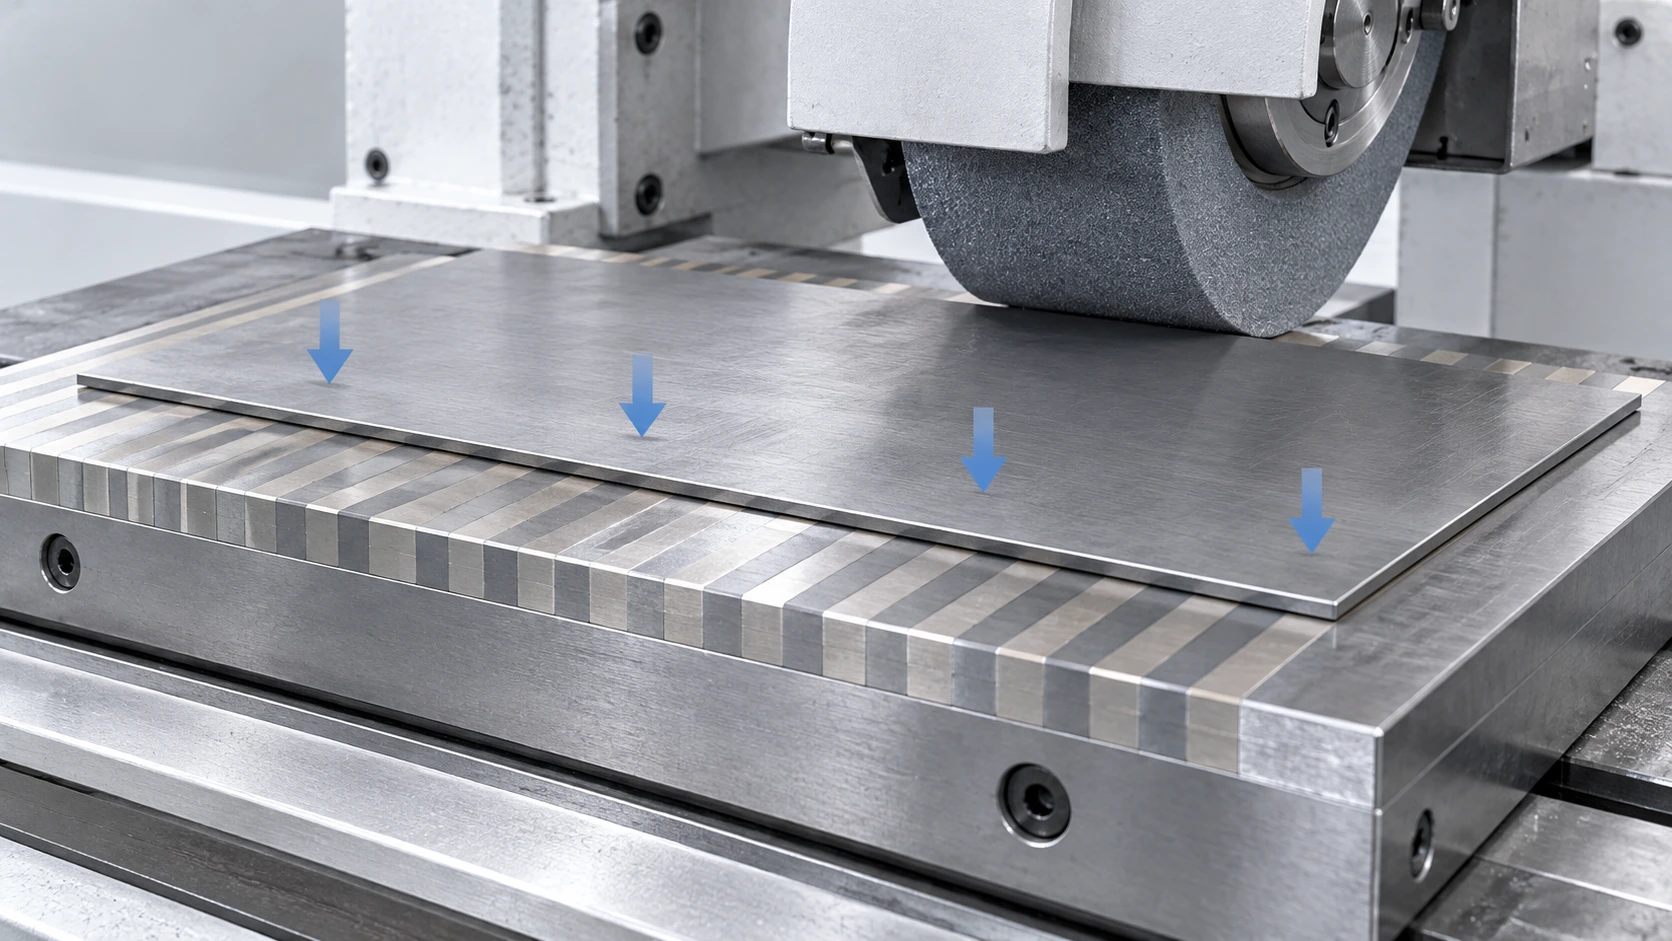
Một chi tiết phẳng mỏng nằm trên bàn từ của máy mài phẳng, với bàn từ hút chi tiết xuống mặt bàn.
Một hình khái niệm về điều kiện nguyên công, không phải một khuyến nghị thông số. Chi tiết mỏng không chịu được nhiều lực, nên cách giữ chi tiết, lực mài và nhiệt đều tác động tới độ phẳng — nhưng điều đó không có nghĩa chi tiết mỏng luôn cần một loại đá nhất định.

Phần nào của đá làm việc cắt

Mặt trụ hay mặt đầu đặt ra diện tích tiếp xúc, và diện tích tiếp xúc đặt ra điều mà phần còn lại của bộ thông số được yêu cầu làm.

Lực mà chi tiết chịu được

Chi tiết giữ trên bàn từ chỉ ổn định khi lực giữ cân được với lực mài.

Thoát phoi và tiếp cận dung dịch tại vùng tiếp xúc

Vùng tiếp xúc hẹp dễ thoát phoi và dễ được cấp dung dịch hơn vùng tiếp xúc rộng.

Mặt đá sau khi sửa là gì

Chiếc đá hiệu dụng là chiếc đá sau khi sửa, và phương pháp sửa thay đổi xử sự của nó.

Yêu cầu nào mới là thật

Chọn theo độ bóng trong khi bản vẽ yêu cầu độ phẳng là cách phổ biến nhất khiến một bộ thông số mài phẳng nhắm sai mục tiêu.

Trước khi gửi yêu cầu

Gọi tên yêu cầu trước khi bàn tới thông số

Một câu hỏi về đá mài phẳng dễ trả lời hơn khi được trình bày như mô tả về chi tiết, cách bố trí và kết quả hiện tại, thay vì như một yêu cầu cấp ký hiệu đá. Những mục dưới đây là cơ sở để đọc một bộ thông số so với nguyên công.

Yêu cầu nghiệm thu — Yêu cầu nào trong ba: độ phẳng, kích thước hay độ bóng bề mặt mà nguyên công thực sự phải bảo đảm
Hình dạng và độ dày chi tiết — Hình dạng, phần mỏng nhất, và mức độ được đỡ
Cách giữ chi tiết — Bàn từ, đồ gá, miếng chèn hay cách bố trí khác
Bố trí máy — Hướng trục chính, loại bàn máy, và những gì máy đáp ứng được
Đá hiện tại — Hình dạng, kích thước, thông số và cách nó đang xử sự
Lượng dư cần lấy đi — Lấy bao nhiêu vật liệu, trong bao nhiêu đường chạy
Vật liệu phôi và trạng thái — Vật liệu và độ cứng, đã qua nhiệt luyện hay chưa
Dung dịch làm mát và sửa đá — Cấp và hướng dung dịch thế nào; phương pháp sửa đá và tần suất
Kết quả quan sát được — Chi tiết sai ở đâu: độ phẳng, kích thước, độ bóng, rung hay cháy

Ở mục nào chưa biết, ghi rõ là chưa biết sẽ hữu ích hơn là ước lượng. Mục đích là xác lập nguyên công đang đòi hỏi gì ở chiếc đá, không phải hoàn thiện một biểu mẫu.

Gửi thông tin mài →

Câu hỏi thường gặp

Câu hỏi thường gặp về chọn đá mài cho mài phẳng: mặt trụ hay mặt đầu, và giữ độ phẳng

Câu trả lời nhanh cho các câu hỏi phổ biến trước khi gửi yêu cầu.

Đá mài phẳng được chọn như thế nào?

Đá được chọn theo hai ràng buộc cùng lúc. Thứ nhất là điều chiếc đá phải tạo ra — yêu cầu nghiệm thu mà bản vẽ thực sự nêu: độ phẳng, kích thước hay độ bóng bề mặt. Thứ hai là mức lực mà chi tiết chịu được trong lúc được mài. Trong mài phẳng, chi tiết thường được định vị bằng lực trên bàn từ, trên đồ gá hoặc trên các miếng chèn, và lực mài tác động ngược lại lực giữ đó, nên cách bố trí quan trọng trước cả thông số. Trình tự thực tế: xác lập phần nào của đá làm việc cắt — mặt trụ hay mặt đầu — đọc diện tích tiếp xúc theo đó, rồi xem xét hạt mài, cỡ hạt, cấp độ cứng, chất kết dính và cấu trúc như một tổng thể so với vật liệu, lượng dư cần lấy đi, chiếc máy, dung dịch làm mát và phương pháp sửa đá.

Mài phẳng có cần đá mềm hơn không?

Không phải như một quy tắc. Có một cơ chế thật đằng sau ý đó: vùng tiếp xúc rộng hơn chia tải lên nhiều lưỡi cắt hơn, nên lực trên mỗi lưỡi thấp hơn và hạt mài dễ bị cùn hơn là bị vỡ — đó là lý do hướng mềm hơn, cắt tự do hơn gắn với vùng tiếp xúc rộng và với những chi tiết không chịu được nhiều lực. Nhưng một chiếc đá nhả hạt quá dễ sẽ mòn nhanh hơn mức nguyên công chấp nhận được, và kích thước cùng dạng hình học mà nó đang giữ cũng mất theo. Việc hướng mềm hơn có giúp hay không phụ thuộc vào vật liệu và trạng thái của nó, diện tích tiếp xúc, lượng vật liệu lấy đi, chiếc máy, cách bố trí dung dịch làm mát, phương pháp sửa đá và độ chính xác cần đạt. Không thể nêu một cấp độ cứng nào nếu thiếu những điều kiện đó.

Vì sao chi tiết mỏng mất độ phẳng sau khi mài phẳng?

Vì chi tiết chưa từng phẳng trong lúc được mài — nó được giữ cho phẳng. Bàn từ hút một chi tiết mỏng hoặc mềm dẻo xuống theo hình dạng của chính nó, và sau đó đá mài ra một bề mặt chỉ phẳng chừng nào từ còn bật. Khi nhả từ, chi tiết bật trở lại và độ phẳng mất theo. Lực mài và nhiệt mài đẩy theo cùng một hướng: một chiếc đá bị cùn làm tăng lực mà chi tiết phải chịu. Đó là lý do câu trả lời không phải lúc nào cũng là đổi đá — cách đỡ chi tiết và lượng vật liệu lấy đi trong một đường chạy có thể quan trọng không kém.