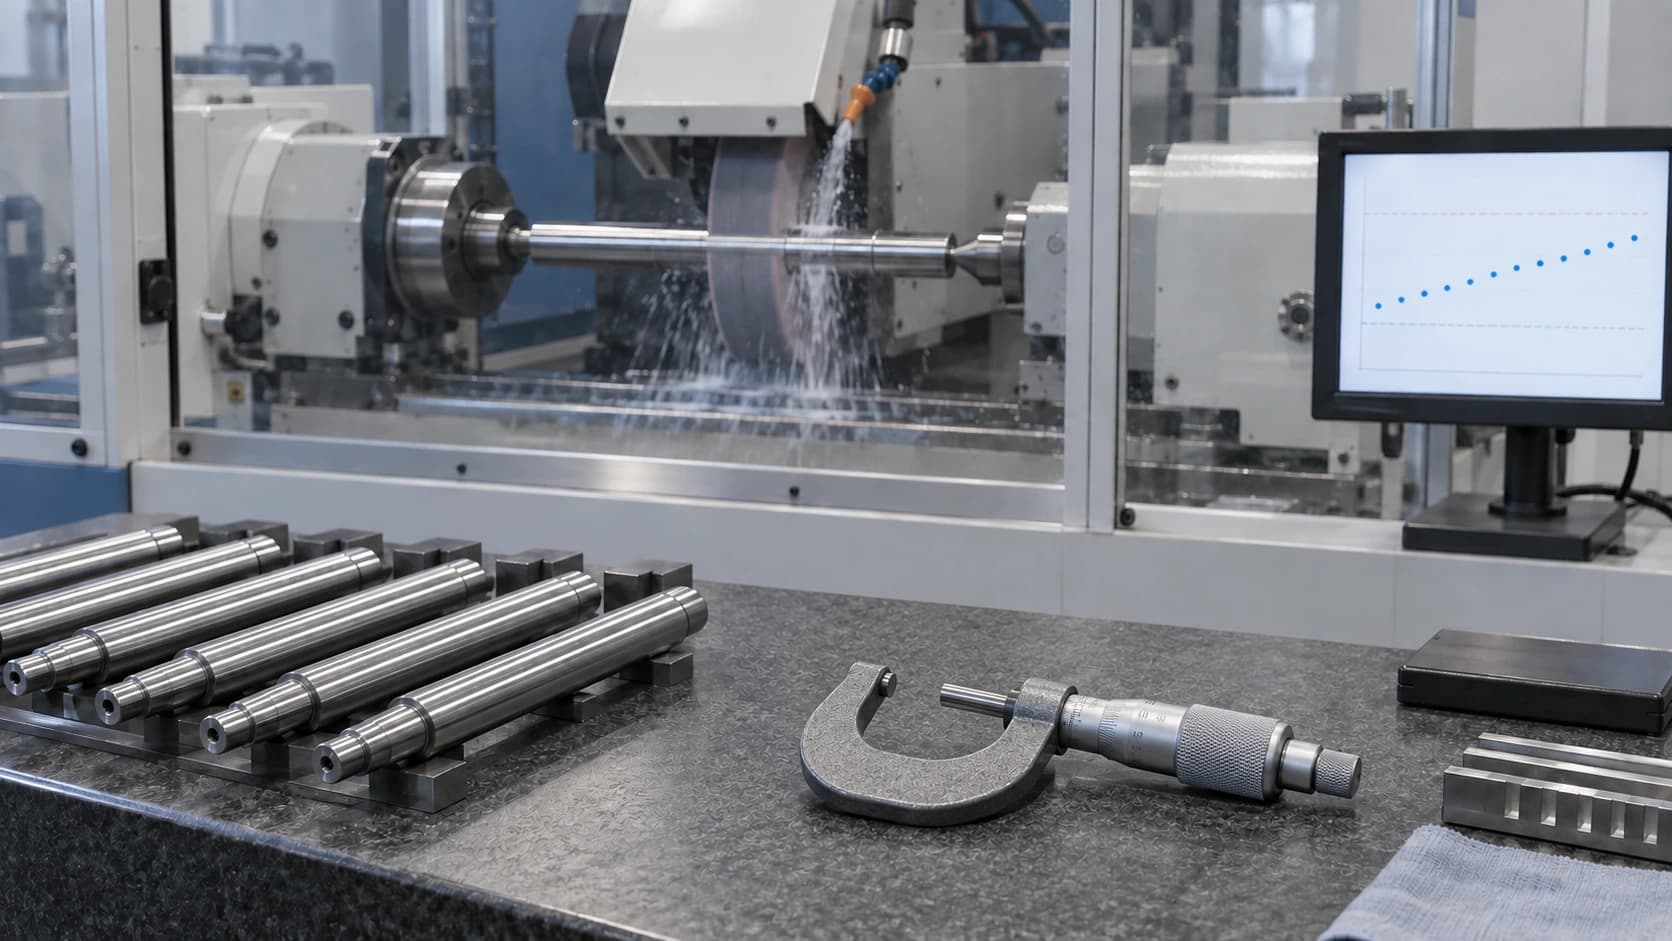
Trôi kích thước khi mài trong sản xuất: Do mòn đá mài, nhiệt, sửa đá mài hay máy?

Tài liệu kỹ thuật đá mài

Trôi kích thước khi mài trong sản xuất: Do mòn đá mài, nhiệt, sửa đá mài hay máy?

Những chi tiết đầu tiên ra khỏi máy vẫn nằm trong dung sai. Rồi kích thước bắt đầu dịch về một phía của dải dung sai, chậm đến mức không ai dừng máy. Một lần chỉnh bù đưa nó trở lại. Một lúc sau nó lại dịch tiếp. Chính chuỗi đó là thứ cần điều tra — không phải chi tiết đơn lẻ cuối cùng bị kiểm tra loại.

Kích thước dịch đều, nhảy một lần, hay phân tán không theo hướng nào?
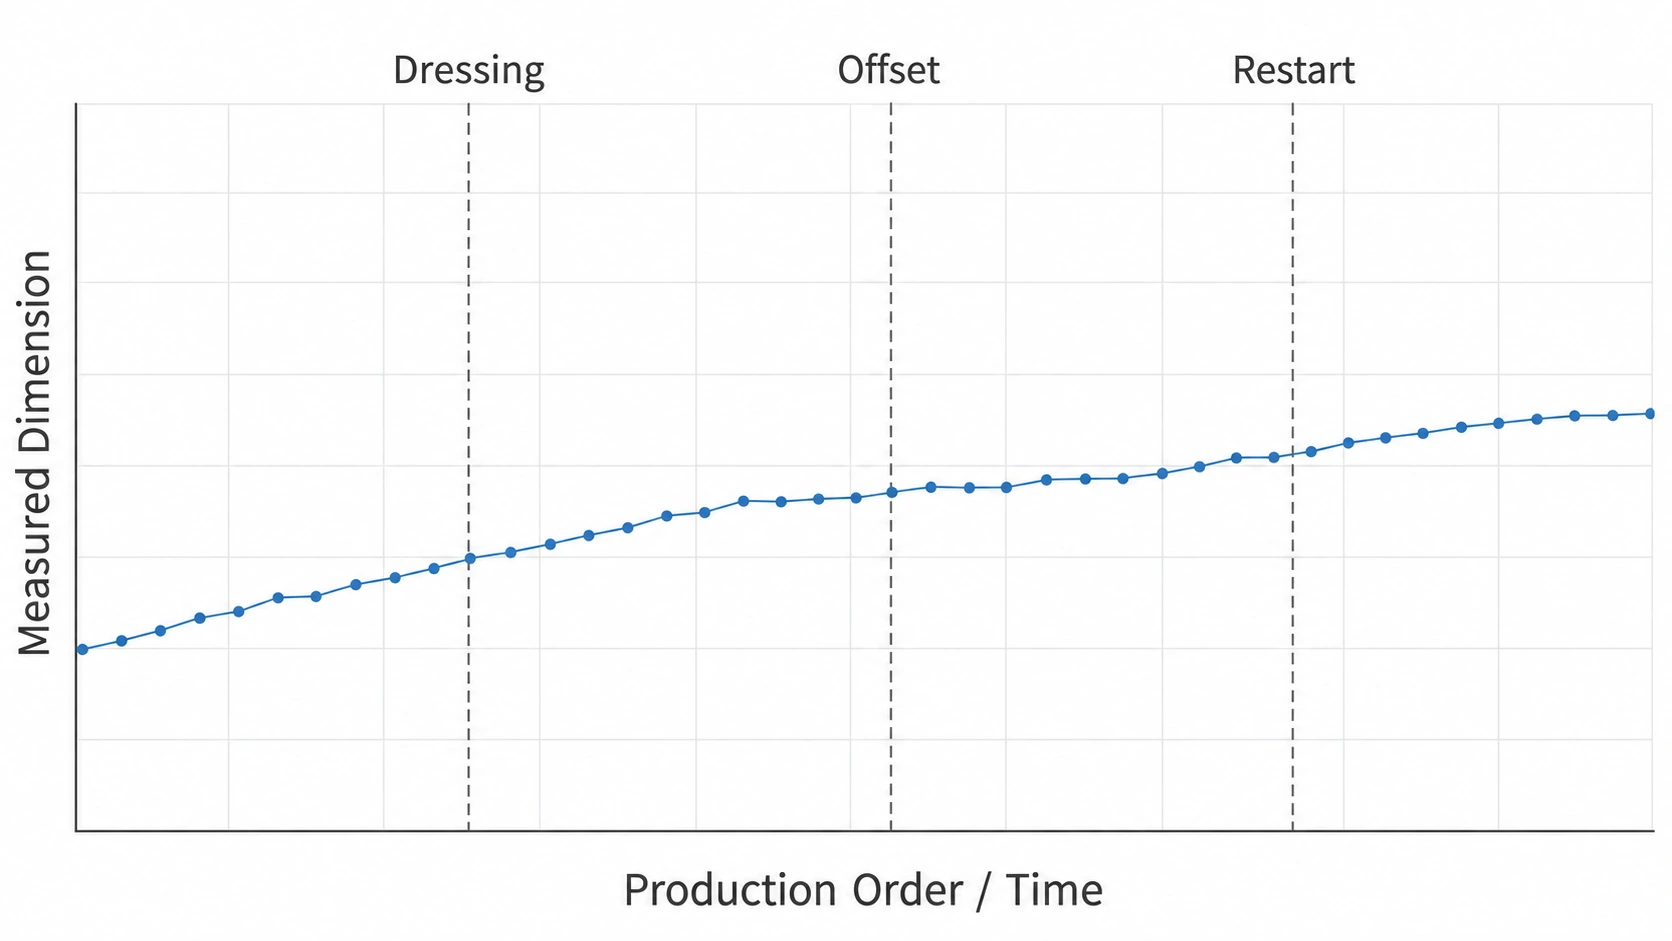
Các bước nhảy nằm ở đâu so với sửa đá mài, chỉnh bù và điểm khởi động lại?
Đã đo đá mài chưa, hay chỉ đo chi tiết?
Bản thân phép đo có đủ lặp lại để tin được xu hướng không?

Tổng quan

Về Trôi kích thước khi mài trong sản xuất: Do mòn đá mài, nhiệt, sửa đá mài hay máy?

Một xu hướng hữu ích hơn một chi tiết đơn lẻ vượt dung sai. Một chi tiết bị loại chỉ cho biết đã có gì đó xảy ra; nó không cho biết nguyên nhân đang tích tụ, đã bật lên tại một thời điểm, hay quá trình đơn giản là đang phân tán. Ba tình huống này cần ba hướng điều tra khác nhau, và nhầm lẫn giữa chúng là cách phổ biến nhất khiến vấn đề kích thước bị truy sai hướng.

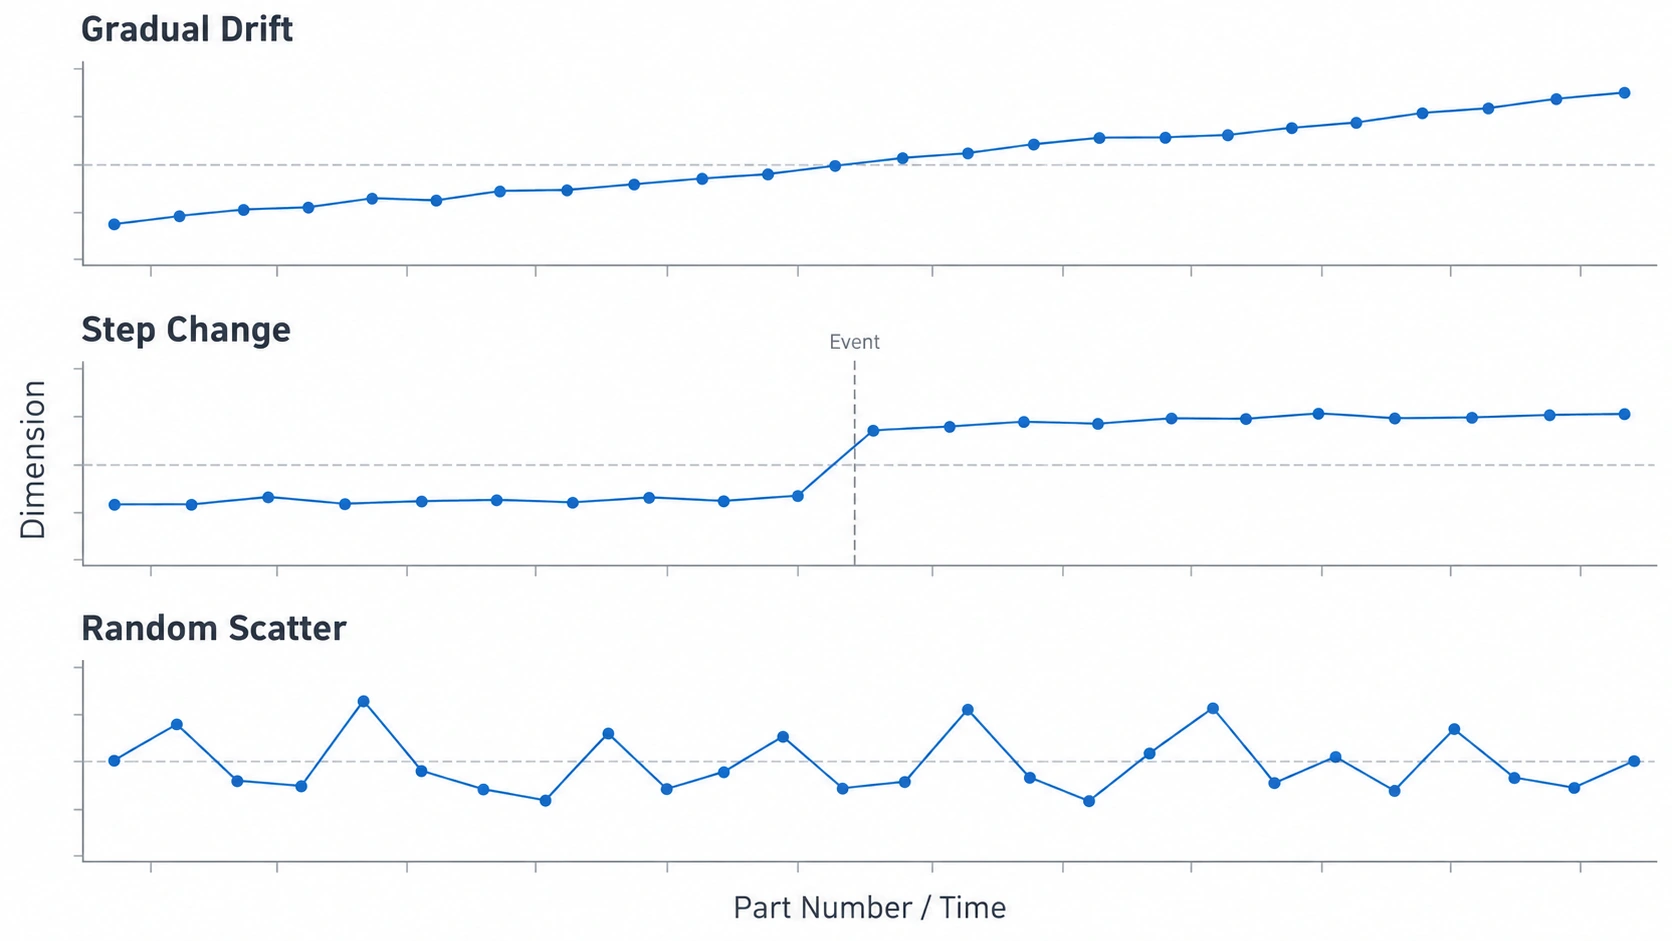
Hãy bắt đầu từ dữ liệu đang có. Xếp các kết quả đo liên tiếp theo thứ tự sản xuất và nhìn vào hình dạng của chuỗi trước khi động vào máy. Kích thước đi đều theo một hướng là một điều kiện đang thay đổi theo thời gian. Kích thước nhảy một lần rồi giữ nguyên là một sự kiện. Kích thước dao động lên xuống quanh giá trị mục tiêu mà không có hướng là không phải trôi — đó là độ lặp lại, và coi nó là trôi sẽ khiến bạn đi tìm một cơ chế mòn vốn không tồn tại.

Chỉ sau khi xác định được hình dạng mới đáng để hỏi ứng viên nào — tình trạng đá mài, sửa đá mài, trạng thái nhiệt, máy, hay chính phép đo — phù hợp với hình dạng đó. Thường có nhiều hơn một ứng viên phù hợp. Bằng chứng để tách chúng nằm ở đá mài và ở máy, không nằm ở chi tiết bị loại.

Nhảy bậc sau khi sửa đá mài

Thay đổi kích thước xuất hiện ngay tại một lần sửa đá mài là một trong những dạng bị đọc sai nhiều nhất, vì thời điểm khiến việc sửa đá mài trông có vẻ là thủ phạm.

Thực ra điều gì đã thay đổi tại thời điểm đó

Sửa đá mài làm nhiều việc cùng lúc. Nó loại bỏ lớp đá đã mòn và phục hồi hình dạng cắt của đá; nó làm thay đổi mối quan hệ thực tế giữa bề mặt đá và mốc vị trí của máy; và nó có thể làm thay đổi cách đá cắt trong một khoảng thời gian sau đó. Bất kỳ điều nào trong số đó cũng có thể làm dịch kích thước thành phẩm, và chúng không phải cùng một nguyên nhân.

Kết quả sửa đá mài là một ứng viên

Nếu hạt kim cương sửa đá bị mòn, gá lỏng, hoặc không song song với trục mài, hình dạng mà nó tạo vào đá mài có thể làm dịch chi tiết. Tình trạng dụng cụ sửa đá còn quan trọng vì lý do thứ hai: dụng cụ sửa đá không được làm nguội đầy đủ có thể giãn nở vì nhiệt trong chu trình, làm thay đổi biên dạng mà nó cắt vào đá mài và có thể biểu hiện thành độ côn thay vì một dịch chuyển kích thước đơn thuần. Tạo lại hình dạng (truing) — phục hồi biên dạng và độ đồng tâm của đá mài — là một việc khác với mở mặt cắt, và một mặt đá không đồng tâm với trục chính sẽ làm vị trí cắt hiệu dụng thay đổi một lần mỗi vòng quay, có thể biểu hiện thành biến động kích thước chứ không phải một bước nhảy gọn.

Vị trí và giá trị bù là ứng viên còn lại

Sau khi sửa đá mài, bề mặt đá nằm ở một vị trí hơi khác so với trước. Nếu giá trị bù hay offset được chỉnh theo tình trạng đá trước đó, mối quan hệ này đã cũ. Kích thước dịch — không phải vì đá mài sai, mà vì mốc vị trí và đá mài không còn khớp nhau.

Cách đọc thay vì đoán

So sánh những chi tiết cuối trước lần sửa đá mài với những chi tiết đầu sau đó, khi giữ nguyên giá trị bù. Nếu bước nhảy lặp lại ở mọi lần sửa và tự hồi phục ở giữa, sửa đá mài có liên quan đến hành vi đó. Nếu nó chỉ thỉnh thoảng xuất hiện, hãy xem những lần đó khác gì — tình trạng hạt kim cương, thông số chu trình, hay người thực hiện.
Kích thước dịch sau khi khởi động hoặc sau giờ nghỉ

Khi kích thước khác nhau giữa đầu ca và giữa ca, trạng thái nhiệt của máy là ứng viên hiển nhiên — nhưng không phải ứng viên duy nhất, và hiếm khi là toàn bộ câu chuyện.

Trạng thái nhiệt là một hệ thống, không phải một chi tiết

Nhiệt không chỉ nằm trong chi tiết gia công. Trục chính, đá mài, dung dịch làm mát, ụ trước và cả thiết bị đo đều dịch chuyển khi máy đạt trạng thái làm việc, và chúng không đạt tới đó cùng một tốc độ. Một kích thước đo ngay sau khi khởi động được đo ở một trạng thái vật lý khác với kích thước đo sau ba giờ chạy.

Dạng xu hướng khi nhiệt là yếu tố dẫn dắt

Ảnh hưởng nhiệt thường tạo ra một đường cong chứ không phải đường thẳng: kích thước dịch nhanh lúc đầu rồi phẳng dần khi máy ổn định. Nó cũng thường lặp lại với cùng hình dạng sau mỗi giờ nghỉ có độ dài tương tự. Nếu xu hướng là tuyến tính chứ không cong, hoặc vẫn tiếp tục thay vì ổn định, thì đáng xem lại các ứng viên tích tụ.

Nhiệt độ khi đo cũng nằm trong cùng bức tranh

Một chi tiết đo khi còn nóng và chính chi tiết đó đo ở nhiệt độ phòng không phải cùng một con số. Nếu việc kiểm tra diễn ra ở một thời điểm khác trong chu trình nhiệt so với đồng hồ đo tại máy của người vận hành, một phần độ trôi biểu kiến có thể là do đo chứ không phải do mài. Hãy xác nhận chi tiết được đo ở đâu và khi nào trước khi quy dịch chuyển đó cho máy.

Vì sao một thời gian hâm máy cố định không phải là câu trả lời

Hành vi hâm máy phụ thuộc vào máy, trục chính, thể tích dung dịch làm mát, khối lượng chi tiết, điều kiện môi trường và chu kỳ làm việc. Con số áp dụng cho một máy không chuyển được sang máy khác, và một thời gian hâm máy sao chép từ nơi khác có thể che đi một xu hướng thật thay vì giải quyết nó.

Phân tán ngẫu nhiên không phải là trôi

Một quá trình tạo ra độ tản kích thước rộng không phải đang bị trôi kích thước, và chẩn đoán nó là trôi là cách chắc chắn để mất thời gian vào sai hệ thống.

Phân biệt điều quan trọng

Trôi có hướng: quá trình dịch chuyển và tiếp tục dịch. Phân tán không có hướng: giá trị trung bình giữ nguyên trong khi các chi tiết riêng lẻ rơi lên xuống quanh nó. Dạng thứ nhất chỉ vào một điều kiện thay đổi theo thời gian. Dạng thứ hai chỉ vào sự biến động — ở phôi đầu vào, ở kẹp phôi, ở quá trình, hoặc ở phép đo.

Độ lặp lại của phép đo phải xét trước

Trước khi coi độ tản là vấn đề gia công, hãy xác lập độ lặp lại của phép đo. Đo cùng một chi tiết nhiều lần, đo một chi tiết đã biết là đạt, và kiểm tra xem đồng hồ đo hay đồ gá có được dùng giống nhau mỗi lần không. Một phần đáng kể của độ tản biểu kiến có thể nằm ở hệ thống đo chứ không ở máy.

Gá phôi và biến động đầu vào

Điều kiện kẹp và đỡ phôi không giữ chi tiết giống nhau mỗi chu kỳ sẽ làm kết quả phân tán. Lượng dư của phôi đến máy cũng vậy — dung sai đúc hay rèn thay đổi theo lô sẽ làm dịch kích thước mà không có gì trong quá trình mài thay đổi.

Điều kiện gián đoạn

Một phần độ tản đến từ thứ chỉ xuất hiện thỉnh thoảng: một mảnh phoi đôi khi tuần hoàn trở lại, một điều kiện dung dịch làm mát thay đổi, một thao tác lấy hoặc đặt phôi làm xê dịch chi tiết. Tính gián đoạn hiện ra trong dữ liệu như sự thay đổi độ tản chứ không phải thay đổi giá trị trung bình, và đáng được tách hẳn khỏi câu hỏi về trôi.

Khi đá mài có thể không phải là nguyên nhân chính

Phần lớn các cuộc điều tra trôi kích thước đến dưới dạng một câu hỏi về đá mài. Một tỷ lệ đáng kể trong đó không phải là vấn đề đá mài, và bằng chứng để tách chúng thường đã có sẵn.

Hình học và chuyển động của máy

Tình trạng sống trượt, chuyển động bàn trượt, hành vi trục chính và định vị trục đều tác động lên kích thước thành phẩm. Một máy dịch chuyển giữa vị trí được lệnh và vị trí thực đạt tới sẽ tạo ra thay đổi kích thước mà không thông số đá mài nào sửa được, và ảnh hưởng này thường xuất hiện dưới dạng xu hướng vì tình trạng máy thay đổi khi máy nóng lên hoặc khi mòn.

Độ côn và biên dạng, không chỉ kích thước

Đáng kiểm tra sớm: toàn bộ chi tiết bị lệch kích thước, hay chi tiết có kích thước trung bình đúng nhưng sai hình dạng. Sai số độ côn, độ tròn và biên dạng chỉ về phía đỡ phôi, mũi chống tâm, áp lực dung dịch làm mát lên chi tiết mỏng, hoặc hình học sửa đá mài chứ không chỉ về một dịch chuyển kích thước đồng đều, và chúng cần một hướng điều tra khác.

Giá trị bù cứ tăng mãi

Một giá trị offset hay bù phải tăng liên tục là một tín hiệu chẩn đoán, không phải một giải pháp. Nó nghĩa là có thứ gì đó đang dịch chuyển và hệ điều khiển đang bị yêu cầu hấp thụ nó. Đọc lịch sử bù — bao nhiêu, bao lâu một lần, và điều gì khác xảy ra cùng lúc — thường cho biết nhiều hơn về cơ chế so với chỉ nhìn kích thước thành phẩm.

Hệ thống đo

Hiệu chuẩn đồng hồ đo, tình trạng đồ gá, nhiệt độ tại điểm đo và khoảng thời gian giữa mài và đo đều nằm trong con số đang được dựng xu hướng. Nếu phương pháp đo thay đổi giữa một giai đoạn sản xuất, xu hướng có thể chứa chính sự thay đổi đó chứ không phải một thay đổi của quá trình mài.

Dạng xu hướng

Khi tình trạng đá mài trở thành ứng viên mạnh hơn

Tình trạng đá mài có gây ra dịch chuyển kích thước. Vấn đề là nhận ra trường hợp đó thay vì mặc định nó, vì một thay đổi thông số thực hiện mà thiếu bằng chứng đó thường chỉ đổi một xu hướng chưa rõ nguyên nhân lấy một xu hướng khác.

Ba dạng chiếm phần lớn các phản ánh về kích thước, và mỗi dạng chỉ về một hướng khác nhau. Hãy đọc hình dạng trước; danh sách nguyên nhân đến sau.

Dịch đều một hướng

Đặc điểm bề mặt: Các chi tiết liên tiếp đi đều về một phía của dải dung sai trong suốt đợt mài, không có bước nhảy rõ ràng nào.
Nguyên nhân có thể: Một điều kiện tích tụ dần khi quá trình chạy. Tình trạng đá mài, trạng thái nhiệt, tình trạng dung dịch làm mát và tình trạng máy đều có thể tạo ra dạng này.
Nội dung kiểm tra: So sánh độ dốc với lượng đá đã dùng và với thời gian kể từ lúc khởi động. Kiểm tra xem một lần sửa đá mài có đưa xu hướng về không, và một lần chỉnh bù có che nó tạm thời không.
Hướng điều chỉnh: Ghi lại xu hướng kèm các mốc đá mài, sửa đá mài và chỉnh bù trước khi thay đổi bất kỳ biến số nào.

Nhảy bậc sau khi sửa đá mài

Đặc điểm bề mặt: Kích thước giữ ở một mức, rồi dịch một lần tại hoặc ngay sau chu trình sửa đá mài và giữ ở mức mới.
Nguyên nhân có thể: Một thứ đã thay đổi ngay tại thời điểm đó: hình dạng đá mài được phục hồi, kết quả sửa đá mài, hoặc mối quan hệ giữa vị trí đá mài và giá trị bù đã đặt từ trước.
Nội dung kiểm tra: So sánh các chi tiết ngay trước và ngay sau lần sửa đá mài đó. Kiểm tra xem kích thước có trở lại sau lần sửa kế tiếp không, và đá mài có được rửa sạch và tham chiếu lại không.
Hướng điều chỉnh: Coi sửa đá mài là một ứng viên trong số nhiều ứng viên, thay vì mặc định quy trình sửa đá mài đã sai.

Phân tán không theo hướng

Đặc điểm bề mặt: Chi tiết rơi lên xuống quanh giá trị mục tiêu mà không có xu hướng — độ tản rộng nhưng giá trị trung bình không dịch.
Nguyên nhân có thể: Độ lặp lại, không phải trôi: sai lệch phép đo, gá phôi, lượng dư đầu vào thay đổi, hoặc một điều kiện gián đoạn trong quá trình.
Nội dung kiểm tra: Đo lại cùng một chi tiết hai lần và đo một chi tiết đã biết là đạt. Kiểm tra kẹp và đỡ phôi, và xem độ tản có bám theo một yếu tố nào trong quá trình hay không.
Hướng điều chỉnh: Không coi phân tán là vấn đề mòn đá mài. Xác lập độ lặp lại của phép đo trước khi điều tra đá mài.
Ba dạng xu hướng đo trong quá trình mài: trôi dần, thay đổi theo bậc và phân tán ngẫu nhiên.
Ba dạng đọc được từ các kết quả đo liên tiếp: kích thước đi đều, kích thước nhảy một lần tại một sự kiện, và kích thước phân tán không theo hướng. Đây là các dạng để đọc — không dạng nào tự nó chỉ ra nguyên nhân.
Xu hướng đo kích thước kèm các mốc sự kiện sửa đá, bù kích thước và khởi động lại.
Các kết quả đo liên tiếp với mốc sửa đá, bù kích thước và khởi động lại được đánh dấu trên cùng một trục thời gian. Các mốc cho biết cần tìm mối liên hệ ở đâu; tự chúng không xác lập điều gì đã làm dịch chuyển kích thước.

Đá mài đã thực sự được đo

Một thay đổi đo được ở đường kính hay biên dạng làm việc của đá mài, lấy trong cùng giai đoạn với xu hướng của chi tiết, là bằng chứng mạnh hơn nhiều so với giả định rằng đá mài phải đang mòn. Nếu chỉ có chi tiết được đo, giả thuyết về đá mài vẫn đang mở chứ chưa được củng cố.

Mức tăng giá trị bù bám theo lượng đá đã dùng

Nếu giá trị bù cần để giữ kích thước tăng song song với lượng đá đã dùng hoặc thời gian tiếp xúc đá mài thay vì theo thời gian chạy máy, tương quan đó chỉ về phía đá mài hoặc chu trình sửa đá mài chứ không phải một điều kiện máy vốn chạy theo đồng hồ riêng của nó.

Hành vi tự trở về một cách có quy luật khi sửa đá mài

Một kích thước trở lại giá trị đã biết sau mỗi lần sửa đá mài, rồi lại trôi sau một lượng sản xuất tương tự, đang cho thấy một chu kỳ gắn với đá mài. Đó là một dạng đáng hiểu — nhưng cần lưu ý rằng nó chứng minh mối quan hệ với chu trình sửa đá mài, không chứng minh thông số đá mài sai.

Mất biên dạng xuất hiện cùng lúc với thay đổi kích thước

Nếu chi tiết mất biên dạng hoặc hình học góc cùng lúc với việc trôi kích thước, bề mặt đá mài đang làm điều mà phần còn lại của quá trình không giải thích được. Khi sai số hình dạng và sai số kích thước xuất hiện cùng nhau, hãy xem đá mài và hệ sửa đá mài thay vì xem trục.

Bề mặt đá mài cũng đã thay đổi

Một đá mài bị cùn, bám phoi hoặc chai thường thể hiện ở đâu đó ngoài kích thước — ở công suất, ở nhiệt, ở tình trạng bề mặt hoặc ở âm thanh khi cắt. Dịch chuyển kích thước mà không kèm thay đổi nào trong hành vi cắt là một lập luận yếu hơn cho đá mài.

Máy và phép đo đã được xem xét trước

Giả thuyết về đá mài mạnh nhất khi độ lặp lại của phép đo, tình trạng gá phôi và sự tồn tại của bất kỳ dạng nhiệt nào đã được kiểm tra. Đi tới điểm này trước tiên, mà bỏ qua các kiểm tra đó, là cách một vấn đề của máy bị giải quyết bằng một lần thay đá mài.

Thông số

Khi nào việc xem lại thông số đá mài là hợp lý

Xem lại thông số là bước hợp lý một khi bằng chứng chỉ về phía đá mài. Đây là bước đầu tệ, vì nó thay đổi nhiều biến số cùng lúc và không để lại gì để so sánh.

1

Phép đo đã được chứng minh là lặp lại, nên xu hướng nằm ở quá trình chứ không ở đồng hồ đo.

2

Các ứng viên phía máy đã được xem xét — định vị, gá phôi, đỡ phôi và bất kỳ sai số hình học nào như độ côn hay độ tròn.

3

Dạng nhiệt đã được xác định và tính đến, hoặc đã được loại trừ vì xu hướng là tuyến tính chứ không ổn định dần.

4

Tình trạng đá mài đã được đo hoặc ít nhất đã được kiểm tra, thay vì suy ra từ chi tiết.

5

Xu hướng trở về một cách có quy luật sau khi sửa đá mài, và lượng sản xuất giữa các lần trở về đã biết.

6

Mất biên dạng hoặc hình dạng xuất hiện cùng với thay đổi kích thước, không chỉ là dịch chuyển kích thước trung bình.

7

Bản thân hệ sửa đá mài đã được xem lại — tình trạng hạt kim cương, cách gá và độ song song — vì nó nằm giữa đá mài và kết quả.

8

Chỉ khi đó mới xem xét loại hạt mài, cỡ hạt, độ cứng, cấu trúc và chất kết dính cùng nhau, đối chiếu với vật liệu, nguyên công, máy và dung sai như một tổ hợp.

Trước khi gửi yêu cầu

Gửi xu hướng, không phải một giá trị đơn lẻ

Một phản ánh về trôi kích thước dễ xem xét nhất dưới dạng một bản ghi thay vì một con số. Những mục dưới đây là thứ cho phép đọc ứng dụng dựa trên tình trạng đá mài thay vì thay một biến số rồi hy vọng.

Một chuỗi kết quả đo liên tiếp theo thứ tự sản xuất, không phải một giá trị bị loại đơn lẻ
Vị trí của từng lần sửa đá mài trong chuỗi đó
Mọi thay đổi offset hoặc giá trị bù, kèm điểm sản xuất nơi nó được thực hiện
Các mốc khởi động, dừng máy và giờ nghỉ trong cùng giai đoạn
Đặc điểm được kiểm tra, dải dung sai, và cách đo kích thước đó
Chi tiết bị lệch đều hay có độ côn, độ tròn hoặc sai số hình dạng
Ký hiệu và thông số đá mài, và nếu có thì tình trạng hoặc đường kính đá đo được trong cùng giai đoạn
Vật liệu và độ cứng phôi, cùng nguyên công đang thực hiện
Máy và cách gá phôi, bao gồm cách đỡ chi tiết
Loại và tình trạng dung dịch làm mát, và những gì đã thay đổi trong quá trình ở giai đoạn đó

Ngay cả một xu hướng thô — số thứ tự chi tiết trên một trục, kích thước đo trên trục kia, có đánh dấu các mốc sửa đá mài và chỉnh bù — cũng hữu ích hơn bất kỳ một kết quả đo đơn lẻ nào.

Gửi thông tin mài →

Xem xét trôi kích thước

Bản ghi trôi kích thước

Hãy sao chép nội dung này vào email và điền những gì bạn có. Một bản ghi một phần vẫn hữu ích; xu hướng và các mốc sửa đá mài là phần quan trọng nhất.

Hãy gửi những gì bạn có. Chuỗi kết quả đo và các mốc sửa đá mài cho biết nhiều hơn một bộ giá trị đầy đủ nhưng không có mốc thời gian.

Kính gửi Youlin Abrasive,

Xu hướng:

- Kết quả đo các chi tiết theo thứ tự sản xuất (càng nhiều chi tiết liên tiếp càng tốt):
- Đặc điểm được kiểm tra và dải dung sai:
- Phương pháp đo và vị trí đo chi tiết trong quá trình:

Các sự kiện trên cùng trục thời gian:

- Các mốc sửa đá mài:
- Các thay đổi offset / giá trị bù:
- Các mốc khởi động, dừng máy và giờ nghỉ:

Đá mài:

- Ký hiệu và thông số đá mài đầy đủ:
- Tình trạng hoặc đường kính đá đo được trong giai đoạn đó, nếu có:
- Phương pháp sửa đá mài và tình trạng hạt kim cương:

Quá trình:

- Vật liệu và độ cứng phôi:
- Nguyên công và máy:
- Cách gá phôi và cách đỡ chi tiết:
- Loại và tình trạng dung dịch làm mát:

Kích thước đang dịch về một phía của dải dung sai trong suốt đợt mài, và một lần chỉnh bù chỉ giữ được tạm thời. Chúng tôi muốn ứng dụng được xem xét dựa trên tình trạng đá mài trước khi thay đổi thông số.

Câu hỏi thường gặp

Câu hỏi thường gặp về trôi kích thước khi mài trong sản xuất: do mòn đá mài, nhiệt, sửa đá mài hay máy?

Câu trả lời nhanh cho các câu hỏi phổ biến trước khi gửi yêu cầu.

Trôi kích thước có luôn nghĩa là đá mài đang mòn không?

Không. Mòn đá mài là một yếu tố góp phần vào xu hướng kích thước, và là yếu tố thật, nhưng một dịch chuyển đều cũng có thể đến từ trạng thái nhiệt của máy, từ dung dịch làm mát, từ định vị, hoặc từ chính phép đo. Phân tán không có hướng là câu hỏi về độ lặp lại chứ không phải câu hỏi về mòn. Đá mài trở thành ứng viên mạnh hơn khi nó đã thực sự được đo, khi mức tăng giá trị bù bám theo lượng đá đã dùng, hoặc khi mất biên dạng xuất hiện cùng với thay đổi kích thước.

Vì sao kích thước chi tiết có thể thay đổi ngay sau khi sửa đá mài?

Vì có nhiều hơn một thứ thay đổi tại thời điểm đó. Sửa đá mài phục hồi hình dạng cắt của đá, nên bề mặt đá nằm ở vị trí hơi khác so với trước, và mọi giá trị bù đặt từ trước vốn được chỉnh theo tình trạng cũ. Bản thân kết quả sửa đá mài cũng có thể làm dịch kích thước nếu hạt kim cương bị mòn, lỏng hoặc không song song với trục mài. Một bước nhảy tại lần sửa đá mài cho thấy có mối quan hệ với chu trình sửa đá mài; nó không tự nó chứng minh quy trình sửa đá mài đã sai.

Khi kích thước bắt đầu trôi, có nên chuyển sang đá mài cứng hơn không?

Không nên chỉ dựa trên xu hướng kích thước. Độ cứng cao hơn có thể giữ hình dạng tốt hơn trong một số nguyên công, nhưng độ cứng chỉ là một biến số trong nhiều biến số, và thay nó khi nguyên nhân từ máy, nhiệt hay phép đo vẫn chưa được xem xét thường chỉ đổi một xu hướng chưa rõ nguyên nhân lấy một xu hướng khác. Độ cứng trở thành một phần hợp lý của cuộc thảo luận khi xu hướng đã được chứng minh là bám theo tình trạng đá mài một cách cụ thể — mòn đo được, mức tăng giá trị bù gắn với lượng đá đã dùng, và sự trở về có quy luật khi sửa đá mài.