Đá mài cho thép không gỉ: Điều gì thay đổi khi bám phoi, nhiệt và độ bóng?

Tài liệu kỹ thuật đá mài

Đá mài cho thép không gỉ: Điều gì thay đổi khi bám phoi, nhiệt và độ bóng?

"Thép không gỉ" không phải là một thông số đá mài đầy đủ. Cụm từ đó chỉ nêu yêu cầu chống ăn mòn, còn gần như mọi yếu tố quyết định việc chọn đá đều nằm ngoài nó: nhóm thép không gỉ nào, chi tiết đang ở trạng thái nào tại nguyên công, bao nhiêu nhiệt mài còn lại trên bề mặt, và đá đang cắt hay đang miết tại vùng tiếp xúc. Một yêu cầu chỉ nêu tên vật liệu vẫn có thể trả lời, nhưng thứ nhận lại là một hướng đề xuất chứ không phải một thông số đá mài. Có ba yếu tố làm thay đổi việc đánh giá nhiều hơn tên vật liệu, và hai trong số đó là đặc thù của thép không gỉ.

Thép không gỉ gồm ít nhất ba nhóm hành vi khác nhau, và trạng thái của chi tiết quan trọng ngang với con số mác thép
Một yêu cầu áp dụng cho mọi mác: đá mài không được gây nhiễm bẩn cho chi tiết
Với thép không gỉ, bám phoi có thành phần hóa học mà khả năng thoát phoi không giải thích được
Cùng một đá mài làm việc với cân bằng nhiệt khác, vì vật liệu dẫn nhiệt ra chậm hơn
Cách bố trí nguyên công quyết định nhiều hơn tên vật liệu

Tổng quan

Vì sao tên vật liệu chưa đủ

Phần lớn yêu cầu về đá mài đến dưới dạng một vật liệu kèm một triệu chứng. Với thép carbon và thép hợp kim thấp, cách đó thường dùng được, vì tên vật liệu mang theo đủ hành vi của nó. Với thép không gỉ thì không, và lý do là cụm từ này mô tả một yêu cầu chống ăn mòn chứ không mô tả một hành vi mài.

Có ba yếu tố làm thay đổi việc đánh giá nhiều hơn tên vật liệu. Thứ nhất, thép không gỉ không phải một vật liệu mà là nhiều nhóm, và một mác hóa già kết tủa còn đổi nhóm tùy theo vị trí trong quy trình nhiệt luyện. Thứ hai là yếu tố đặc thù của thép không gỉ: đá mài dùng cho nó phải không chứa những nguyên tố sẽ phá hỏng khả năng chống ăn mòn mà vật liệu được chọn vì nó. Thứ ba, bám phoi trên thép không gỉ có một cơ chế nằm ngoài khả năng thoát phoi — lớp oxit thụ động và oxit nhôm dùng trong nhiều loại hạt mài thông thường hòa tan lẫn nhau, nên một đá mài miết thay vì cắt có thể liên kết với vật liệu gia công.

Nhiệt là biến số thứ tư, dù không phải đặc thù riêng của thép không gỉ. Thép không gỉ dẫn nhiệt ra khỏi vùng mài chậm hơn thép carbon hay thép hợp kim thấp, nên cùng một đá mài với cùng năng lượng trong lát cắt sẽ tạo ra nhiệt độ bề mặt khác. Đó là khác biệt về biên an toàn chứ không phải lời khẳng định chắc chắn sẽ hỏng, và đó là lý do cháy bề mặt khi mài trên thép không gỉ khó trả lời bằng một nguyên nhân duy nhất.

Bài này xem xét bốn yếu tố đó và những gì chúng thay đổi. Bài không đưa ra ký hiệu đá mài, dải độ cứng hay con số cỡ hạt cho 304, 316 hay bất kỳ mác nào khác, vì không có thứ nào trong số đó đáng tin cậy khi thiếu điều kiện đi kèm. Bám phoi, chai đá mài, cháy bề mặt, cấp dung dịch làm mát, cấu trúc và sửa đá mài đều có bài riêng, và ở đây được dẫn liên kết chứ không nhắc lại.

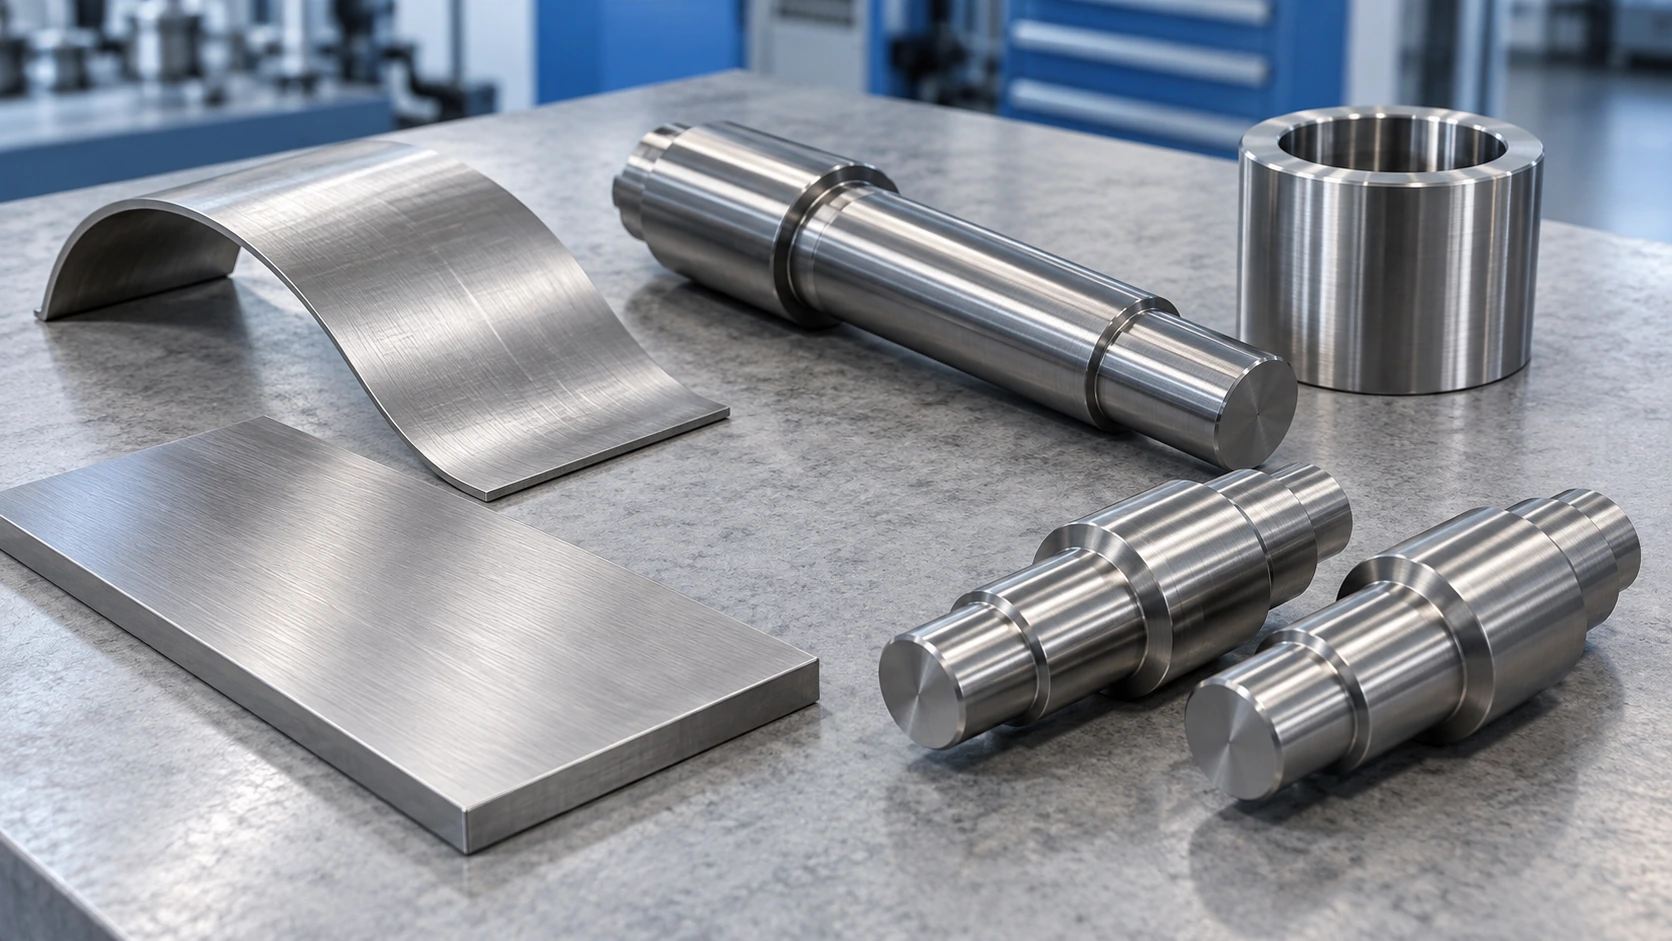
Một nhóm chi tiết thép không gỉ với nhiều hình dạng và kích thước khác nhau — một tấm phẳng, một tấm uốn, các trục và một vòng — được đặt trên bàn đá.
Hình minh họa một điều kiện ứng dụng, không phải khuyến nghị thông số. Mọi chi tiết trong hình đều được gọi là thép không gỉ, nhưng chúng không đặt ra cùng một bài toán cho đá mài. Xác định nhóm thép và trạng thái của chi tiết tại nguyên công phải có trước mọi thảo luận về thông số.

Những gì tên vật liệu để ngỏ

Thép không gỉ được phân nhóm theo cấu trúc luyện kim của hợp kim, và các nhóm này hành xử khác nhau dưới đá mài.

Nhóm austenit hóa bền khi biến dạng

304 và 316 là các ví dụ phổ biến, và là nhóm thường được mô tả là dẻo dai, bết. Ở trạng thái ủ, chúng mềm và hóa bền biến dạng rất mạnh, nên lưỡi cắt mà miết thay vì cắt sẽ để lại bề mặt cứng hơn chính lớp nó vừa đi qua, và lực mài tăng dần theo đó.

Nhóm martensit đáp ứng nhiệt luyện

Nhóm này nằm ở phía ngược lại. Một mác 440C đã tôi hoặc tương đương tạo ra chi tiết cứng, chống mài mòn, hành xử tại vùng tiếp xúc giống thép khuôn đã tôi hơn là giống thép austenit.

Nhóm hóa già kết tủa đổi nhóm giữa quy trình

17-4 PH là ví dụ phổ biến. Ở trạng thái dung dịch hóa, nó cắt mềm và bết, gần giống thép austenit. Sau khi hóa già, nó hành xử như martensit cứng. Cùng một số hiệu chi tiết là hai bài toán mài khác nhau ở hai thời điểm khác nhau.

Điều một đề xuất thực sự cần

Con số mác thép không phải là dữ kiện quyết định. 304 và 316 cùng một nhóm và chia sẻ một kiểu hành vi; 17-4 PH nằm vắt qua hai nhóm. Điều một đề xuất đá mài cần là nhóm thép và trạng thái thực tế của chi tiết khi vào máy.
Một yêu cầu áp dụng cho mọi mác thép không gỉ

Có một điều không thay đổi theo nhóm hay trạng thái: đá mài dùng cho thép không gỉ không được gây nhiễm bẩn cho nó.

Công thức không nhiễm bẩn

Đá mài liên kết dành cho thép không gỉ được phối liệu để giữ hàm lượng sắt, lưu huỳnh và clo dưới 0,1%, đó là lý do chúng mang ký hiệu INOX hoặc ký hiệu dành cho thép không gỉ thay vì ký hiệu dùng chung cho kim loại. Sắt lẫn vào bề mặt thép không gỉ trở thành điểm khởi phát gỉ chấm. Hợp chất lưu huỳnh và clo can thiệp vào lớp oxit thụ động, lớp làm cho hợp kim này không gỉ ngay từ đầu.

Vì sao đây là việc quản lý xưởng, không phải thông số

Hệ quả thực tế nằm ngoài ký hiệu đá mài. Một đá mài đã mài thép carbon sẽ giữ mạt thép carbon trong lỗ xốp và trên bề mặt đá, và khi dùng cho chi tiết thép không gỉ thì nó chuyển chính mạt đó sang chi tiết. Giữ riêng một đá mài cho thép không gỉ và bảo quản riêng rẻ hơn nhiều so với mọi bước khắc phục về sau.

Nơi yêu cầu này được chính thức hóa

Với chi tiết sẽ được thụ động hóa, hoặc dùng trong thực phẩm, dược phẩm hay ngành hạt nhân, yêu cầu này thường được ghi thẳng vào thông số đặt hàng chứ không để cho bước chọn đá mài quyết định.

Với thép không gỉ, bám phoi không chỉ là vấn đề thoát phoi

Bám phoi thường được giải thích bằng hình học: phoi không thoát ra được, lèn vào lỗ xốp, và cách xử lý là thêm không gian hoặc làm bề mặt đá sắc hơn. Với thép không gỉ còn có cơ chế thứ hai mà cách giải thích hình học không chạm tới.

Lớp thụ động và hạt mài có thể liên kết

Khả năng chống ăn mòn của hợp kim đến từ một lớp thụ động oxit crom rất mỏng. Lớp oxit đó và oxit nhôm dùng trong nhiều loại hạt mài thông thường có khả năng hòa tan lẫn nhau, nên khi hạt mài và vật liệu gia công ở trạng thái miết chứ không phải cắt sạch, hai bên có thể liên kết và vật liệu gia công tích tụ trên hạt mài thay vì thoát ra cùng phoi.

Những gì tài liệu công bố về cơ chế này cho thấy

Hiện tượng dính hình thành chủ yếu ở vùng miết và vùng cày xước chứ không phải trong giai đoạn tạo phoi, và dung dịch làm mát kìm hãm nó đáng kể ngay cả khi tốc độ tia phun còn khiêm tốn. Cùng công trình đó cũng cho thấy một điều hữu ích cho người đánh giá bằng mắt: độ đen của bề mặt đá mài là chỉ báo rất kém về mức độ bám phoi.

Hai nửa của câu hỏi

Một nửa là phần quen thuộc — khả năng chứa phoi, cấu trúc, sửa đá mài, diện tích tiếp xúc — và phần này có trang chuyên đề riêng. Nửa còn lại là đá đang cắt hay đang miết, và điều đó do mức ăn dao, độ sắc của bề mặt đá và cách lần sửa đá gần nhất để lại bề mặt quyết định.

Hai dấu hiệu đáng đọc

Bám phoi quay lại với nhịp đều đặn sau mỗi lần sửa đá đang chỉ vào chế độ cắt chứ không phải vào không gian chứa phoi. Và bám phoi không phải là chai đá mài — bề mặt chai thì mờ nhưng chưa chắc đã bị phủ, và hai hiện tượng này cần cách xử lý khác nhau.

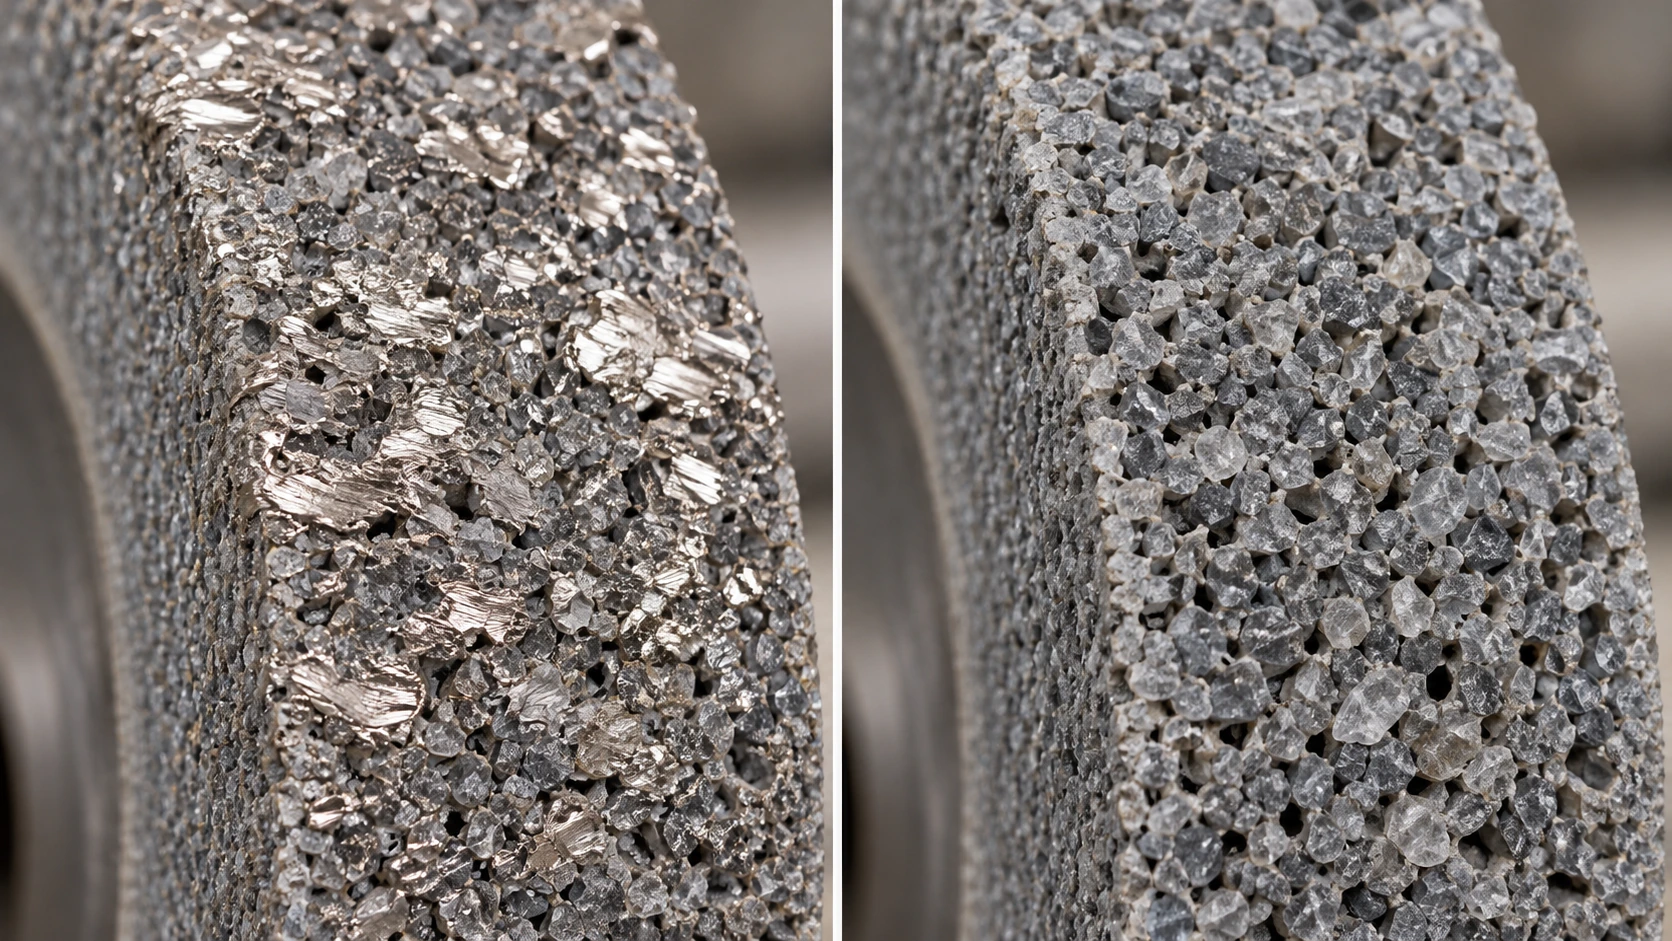
Hai ảnh chụp cùng một bề mặt đá mài: bên trái bề mặt bị phủ bởi vật liệu thép không gỉ bám dính, bên phải chính bề mặt đó ngay sau khi sửa với hạt lộ rõ và lỗ xốp thông thoáng.
Một đá mài thật ở hai trạng thái, không phải hai đá mài được đem so sánh. Bề mặt đá khi mài thép không gỉ có thể mang một lượng vật liệu bám dính đáng kể mà trông không đen, đó là lý do không thể chỉ nhìn bề ngoài để đoán mức độ bám phoi. Điều bề mặt đá làm sau một lần sửa là cách đọc đáng tin hơn.

Cùng một đá mài, nhưng cân bằng nhiệt khác

Thép không gỉ dẫn nhiệt ra khỏi vùng mài chậm hơn thép carbon hay thép hợp kim thấp, và điều đó thay đổi những gì cùng một thông số gây ra.

Khác biệt đến từ đâu

Thép 304 có độ dẫn nhiệt khoảng 16 W/m·K; thép vòng bi tôi thể tích như 52100 vào khoảng 47. Điều đáng quan tâm không phải con số mà là tác động của nó lên phân bố nhiệt lượng — tỷ lệ năng lượng mài thoát ra qua chi tiết nhỏ hơn, nên phần còn lại trên bề mặt đang được mài lớn hơn.

Vì sao đây là câu hỏi về biên an toàn, không phải lời kết luận

Hệ quả không phải là thép không gỉ luôn cháy. Hệ quả là một đá mài cùng một bộ điều kiện đang chạy êm trên thép hợp kim thấp sẽ không tạo ra cùng nhiệt độ bề mặt khi mài chi tiết thép không gỉ với cùng năng lượng riêng trong lát cắt. Khi chuyển quy trình từ vật liệu này sang vật liệu kia mà không đổi gì khác, biên an toàn nhiệt không còn là biên cũ.

Vì sao cháy bề mặt khó trả lời bằng một nguyên nhân

Nhiệt độ bề mặt là kết quả của lượng nhiệt mà lát cắt sinh ra — mức ăn dao, diện tích tiếp xúc, độ sắc bề mặt đá, tốc độ lấy phoi — và lượng nhiệt mà dung dịch làm mát lấy đi khỏi vùng tiếp xúc. Đó là phía sinh nhiệt và phía lấy nhiệt, và hai phía này có trang chuyên đề riêng.

Có dung dịch làm mát không đồng nghĩa với tới được vùng tiếp xúc

Ở tốc độ làm việc, đá mài mang theo một lớp không khí bám quanh nó, và một tia phun đã mất độ kết dính trước khi tới nơi thì không bao giờ chạm được vùng tiếp xúc. Các hãng máy coi đây là thông số thiết kế: tia phun phải tới nơi với đủ tốc độ để xuyên qua lớp cản đó, và những hệ thống điều khiển tốc độ tia theo chu trình được thiết kế xoay quanh đúng yêu cầu này.

Hạt mài, cỡ hạt, độ cứng và cấu trúc đá mài — mỗi thứ đổi điều gì

Bốn yếu tố này thường được bàn như thể mỗi thứ ứng với một vật liệu. Thực tế mỗi thứ ứng với một kết quả, và các kết quả đánh đổi lẫn nhau.

Loại hạt mài

Yếu tố này quyết định hạt chịu được gì và hành xử ra sao khi đã cùn. Các loại oxit nhôm thông thường khác nhau ở độ giòn tự vỡ — mức độ hạt tự nứt để lộ lưỡi cắt mới thay vì mài mòn phẳng — và lựa chọn này bám theo nhóm và trạng thái vật liệu gia công sát hơn là bám theo chữ thép không gỉ.

Cỡ hạt mài

Yếu tố này quyết định có bao nhiêu điểm cắt cùng tiếp xúc và mỗi điểm cắt lấy đi lượng phoi lớn cỡ nào. Cỡ hạt thô lấy nhiều hơn mỗi lượt và để lại bề mặt đá thoáng hơn. Cỡ hạt mịn cho độ bóng tốt hơn và, với vật liệu dính, bám phoi sớm hơn. Không có cái nào là quy tắc cho thép không gỉ; yêu cầu do độ bóng, lượng dư và diện tích tiếp xúc trên cung cắt quyết định.

Độ cứng đá mài

Yếu tố này quyết định chất kết dính giữ hạt chặt tới đâu, từ đó quyết định bề mặt đá tự làm mới bằng cách hạt vỡ hay bằng cách hạt rụng. Với thép austenit hóa bền biến dạng, kiểu hỏng cần xử lý là bề mặt miết thay vì cắt, và độ cứng đá mài là một trong các đòn điều chỉnh — sửa đá mài là đòn thứ hai, mức ăn dao là đòn thứ ba. Hướng mềm hơn không mặc nhiên là hướng đúng.

Cấu trúc đá mài

Yếu tố này quyết định khoảng trống giữa các hạt. Khoảng trống chứa được phoi và mở đường cho dung dịch làm mát tới vùng tiếp xúc; đổi lại là độ bền đá mài, khả năng giữ biên dạng và, trong một số nguyên công, độ ổn định của độ bóng. Sự đánh đổi này có bài riêng, và bản tóm gọn là không có con số cấu trúc nào đúng cho mọi trường hợp thép không gỉ.

Vì sao phải đọc chúng như một bộ

Đổi từng thứ một là cách duy nhất để đọc được thứ mình vừa đổi đã làm gì. Đổi cả hạt mài lẫn độ cứng cùng lúc thì kết quả chỉ cho biết cặp đó hiệu quả hay không, chứ không cho biết nửa nào trong đó.

Độ bóng kéo ngược lại hai yêu cầu còn lại

Độ bóng là yêu cầu riêng, tách khỏi bám phoi và nhiệt, nhưng với thép không gỉ thì ba thứ này chạm vào nhau.

Độ bóng không quyết định một thông số duy nhất

Khi độ bóng là yêu cầu ràng buộc, nhiều phần của thông số được xem xét cùng lúc — cỡ hạt mài, tình trạng bề mặt đá sau khi sửa, phương án sửa đá mài, trình tự nguyên công. Việc chọn hướng nào không do riêng mục tiêu độ bóng quyết định; cùng một yêu cầu thường có thể đạt được bằng nhiều tổ hợp khác nhau. Điều mà yêu cầu này làm là thu hẹp lựa chọn, vì hướng có lợi cho độ bóng và hướng có lợi cho khả năng chứa phoi và tiếp cận dung dịch làm mát không phải cùng một hướng.

Cách giải quyết thường nằm ở đâu

Một chi tiết đòi độ bóng chặt lại làm từ thép austenit bết là đang yêu cầu hai thứ kéo về hai phía. Cách giải quyết thường nằm ở quy trình — trình tự nguyên công, mức ăn dao, cách sửa bề mặt đá — cũng nhiều như nằm ở thông số đá mài.

Đọc độ bóng trôi dựa trên vật liệu

Độ bóng trôi dần qua cả lô cũng phải được đọc dựa trên vật liệu, chứ không chỉ dựa trên mục tiêu độ bóng. Thép austenit hóa bền khi biến dạng, nên tình trạng bề mặt mà đá mài gặp ở lượt sau không phải tình trạng nó để lại ở lượt đầu — đó là một lý do khiến một tổ hợp chạy tốt trên thép hợp kim thấp không mặc nhiên lặp lại được ở đây. Việc đó có phải là nguyên nhân làm độ bóng dịch chuyển trong một lần chạy cụ thể hay không là câu hỏi dành cho bề mặt đá và hồ sơ vận hành.

Khi nào CBN đáng được xem xét

CBN là thứ hợp lý để đánh giá cho thép không gỉ. Nó không phải lựa chọn mặc định.

Cơ sở để đánh giá

Hạt CBN ổn định về mặt hóa học với sắt ở nhiệt độ mài, đúng tính chất mà kim cương không có. Khi chi tiết là thép không gỉ martensit đã tôi hoặc thép không gỉ hóa già kết tủa, và nguyên công là quá trình chính xác ổn định, lặp lại được, thì thông số CBN là ứng viên bình thường — cùng cơ sở để xét CBN cho mọi nguyên công thép ferrit đã tôi.

Trường hợp austenit mềm là bài toán kinh tế

Lập luận ở đó khác đi, và nó phụ thuộc vào bài toán kinh tế nhiều hơn vào luyện kim. Vật liệu không đủ cứng để độ cứng hạt mài trở thành yếu tố giới hạn, và cơ chế bám phoi mô tả ở trên không biến mất chỉ vì đổi loại hạt. Khi đó cơ sở của CBN nằm ở khả năng máy, khả năng hỗ trợ sửa đá mài hoặc sửa biên dạng, khả năng cấp dung dịch làm mát và sản lượng — chứ không nằm ở tên vật liệu.

Rủi ro khi cho rằng siêu mài mòn giải quyết được bám phoi

Nếu lát cắt vẫn đang miết chứ chưa cắt, vấn đề có thể quay lại đúng vì lý do đã làm nó xuất hiện với đá mài thông thường.

Ranh giới với kim cương

Kim cương là câu chuyện riêng, và câu trả lời ngắn. Kim cương không được dùng phổ biến cho vật liệu ferrit, và thép không gỉ là ferrit. Carbon có ái lực mạnh với sắt, và mài mòn kim cương khi tiếp xúc với ferrit bị chi phối bởi các cơ chế hóa học — khuếch tán carbon vào vật liệu gia công, và quá trình graphit hóa mà sắt thúc đẩy. Đó là tính chất của cặp vật liệu, không phải của chất lượng đá mài.

Sửa đá mài là cách biết thông số có đúng hay không

Với thép không gỉ, phản ứng sau khi sửa đá mài mang nhiều thông tin chẩn đoán hơn so với hầu hết vật liệu khác.

Bám phoi hoặc cùn ngay sau khi sửa

Một bề mặt cắt tốt ngay sau khi sửa rồi bám phoi hoặc cùn chỉ sau vài chi tiết đang phản ánh về thông số hoặc mức ăn dao, chứ không phải đang đòi sửa đá mài thường xuyên hơn.

Trôi dần sau khi đã giữ được

Một bề mặt giữ được sau khi sửa rồi trôi dần qua cả lô đang phản ánh rằng một thứ khác đã thay đổi — tình trạng dung dịch làm mát, mài mòn đá mài, hoặc giãn nở nhiệt trong máy.

Phương án sửa đá mài giới hạn thông số

Biên dạng giữ bằng con lăn tạo hình hành xử khác với biên dạng giữ bằng dao sửa một điểm, và đá mài CBN cần một phương án sửa mà máy thực sự đáp ứng được. Chọn dao sửa và tần suất sửa đá mài mỗi thứ có bài riêng; khi chính khoảng cách giữa các lần sửa bị rút ngắn là triệu chứng, đó là nội dung của bài tần suất.

Vì sao phản ứng này đáng đọc

Điều quan trọng là bề mặt đá phản ứng ra sao, không phải tần suất sửa. Sửa đá mài là biến số duy nhất trong mài thép không gỉ làm mới hoàn toàn bề mặt đá, và chính vì vậy những gì xảy ra sau một lần sửa là bằng chứng sạch nhất về mọi thứ còn lại.

Quy trình quyết định nhiều hơn vật liệu

Cùng một chi tiết thép không gỉ trên bốn loại máy khác nhau là bốn bài toán đá mài khác nhau.

Mài phẳng

Chi tiết được giữ trên mâm cặp hoặc bàn từ, nên lực cắt đi vào cả hệ giữ chi tiết lẫn lát cắt, và độ phẳng tham gia vào quyết định chọn đá.

Mài tròn ngoài

Chi tiết giữa hai mũi chạy tiếp xúc liên tục với điều kiện nhiệt tích tụ dọc theo chi tiết.

Mài lỗ

Đá mài nhỏ trên trục gá dài, nơi độ võng và khả năng tiếp cận dung dịch làm mát là ràng buộc trước tiên.

Mài vô tâm

Kích thước được xác lập chỉ bằng đá mài, với đá dẫn và lưỡi đỡ xác định hình học.

Vì sao một thông số không chuyển được

Một thông số chạy tốt ở nguyên công này không mặc nhiên chuyển sang nguyên công khác. Vật liệu đặt ra ranh giới tương thích. Quy trình quyết định phần lớn phần còn lại.

Những gì chúng tôi hỏi trước khi đề xuất đá mài cho thép không gỉ

Phần thông tin đầu vào cho một yêu cầu về thép không gỉ ngắn hơn mọi người tưởng, và hai câu hỏi đầu tiên chính là những gì tên vật liệu không trả lời được.

Mác thép, và trạng thái của nó

Chúng tôi hỏi mác thép là gì và chi tiết đang ở trạng thái nào tại nguyên công — ủ, biến dạng nguội, đã tôi, hay hóa già. Một chi tiết 17-4 PH là hai bài toán mài khác nhau trước và sau khi hóa già, và một yêu cầu bỏ qua trạng thái thì không thể trả lời ở mức thông số.

Đá mài có được giữ riêng cho thép không gỉ hay không

Nếu cùng một đá mài chạy cho cả thép không gỉ lẫn thép carbon thì câu hỏi nhiễm bẩn đã mở sẵn, và không thay đổi thông số nào đóng lại được nó.

Sau đó là nhóm thông tin thường lệ

Đá mài đang dùng trên máy và tình trạng bề mặt đá giữa các lần sửa, nguyên công và vùng tiếp xúc mà nó tạo ra, lượng dư cần lấy và độ bóng yêu cầu, dung dịch làm mát và cách cấp, phương án sửa đá mài và khả năng máy đáp ứng.

Vì sao một bức ảnh có giá trị hơn ký hiệu đá

Ảnh chụp bề mặt đá mài thường là thứ hữu ích nhất trong tin nhắn — hữu ích hơn cả ký hiệu đá, vì bề mặt đá ghi lại điều lát cắt đang thực sự làm. Tên mác thép, tên nhóm thép và trạng thái đều thu hẹp phạm vi. Bề mặt đá mới cho thấy chuyện gì đã xảy ra.

Ưu điểm

Những gì thực sự thay đổi với thép không gỉ

Đây là những điểm mà một nguyên công thép không gỉ khác so với thép hợp kim thấp. Phần còn lại của thông số hành xử gần như tương tự ở nơi khác.

Nhóm thép mà mác thuộc về

Nhóm austenit, martensit và hóa già kết tủa không đặt ra cùng một bài toán cho đá mài, và một mác hóa già kết tủa còn đổi nhóm giữa các bước nhiệt luyện.

Trạng thái của chi tiết tại nguyên công

Ủ, biến dạng nguội, đã tôi hay hóa già quan trọng hơn con số mác thép. Cùng một số hiệu chi tiết là hai bài toán mài khác nhau trước và sau khi hóa già.

Nhiễm bẩn

Đá mài dùng cho thép không gỉ phải giữ sắt, lưu huỳnh và clo dưới 0,1%, và không nên dùng chung với thép carbon.

Chế độ cắt tại vùng tiếp xúc

Bám phoi trên thép không gỉ có thành phần hóa học, nên việc đá đang cắt hay đang miết quan trọng ngang với khả năng thoát phoi.

Cách nhiệt thoát ra khỏi chi tiết

Thép không gỉ dẫn nhiệt ra chậm hơn, nên cùng một đá mài với cùng năng lượng trong lát cắt sẽ tạo ra nhiệt độ bề mặt khác.

Trước khi gửi yêu cầu

Phần thông tin mà tên vật liệu không nói được

Tên mác thép, tên nhóm thép và trạng thái giúp thu hẹp phạm vi. Bề mặt đá cho thấy chuyện gì đã xảy ra, còn thông tin về dung dịch làm mát, sửa đá mài và vùng tiếp xúc cho biết nguyên công đang đòi hỏi điều gì. Gửi đủ những thứ đó cùng lúc là điều cho phép đề xuất một hướng dựa trên chính nguyên công thực tế.

Mác thép không gỉ — Mác cụ thể, không chỉ ghi "thép không gỉ"
Trạng thái tại nguyên công — Ủ, biến dạng nguội, đã tôi hay hóa già
Đá mài có dùng riêng cho thép không gỉ? — Đá mài có được giữ riêng cho thép không gỉ hay không
Đá mài hiện tại — Thông số trên ký hiệu, và kích thước thực đo
Tình trạng bề mặt đá — Bề mặt đá hành xử thế nào giữa các lần sửa, kèm ảnh nếu có
Nguyên công mài — Mài phẳng, mài tròn ngoài, mài lỗ, mài vô tâm hay bố trí khác
Vùng tiếp xúc và lượng dư — Vùng tiếp xúc mà nguyên công tạo ra, và lượng dư cần lấy
Yêu cầu độ bóng — Bề mặt phải đạt tới đâu, và yêu cầu nào là ràng buộc
Dung dịch làm mát — Dùng loại nào, cấp và hướng tia ra sao
Sửa đá mài — Phương án hiện có và khoảng cách đang chạy
Vấn đề quan sát được — Bám phoi, cháy bề mặt, độ bóng trôi, tuổi đá ngắn hay không có vấn đề

Có thể gửi các thông tin này qua biểu mẫu tư vấn hoặc liên hệ WhatsApp để chúng tôi xem xét sơ bộ.

Gửi thông tin mài →

Câu hỏi thường gặp

Câu hỏi thường gặp về đá mài cho thép không gỉ: điều gì thay đổi khi bám phoi, nhiệt và độ bóng?

Câu trả lời nhanh cho các câu hỏi phổ biến trước khi gửi yêu cầu.

Đá mài nào tốt nhất cho thép không gỉ?

Không có câu trả lời đúng cho mọi trường hợp trong nhóm này. Thép không gỉ martensit đã tôi và thép không gỉ austenit mềm là hai bài toán mài khác nhau, và đá mài bám theo trạng thái chứ không bám theo tên vật liệu. Điều có thể xác lập là những gì cần biết trước: mác thép thuộc nhóm nào và chi tiết đang ở trạng thái nào tại nguyên công, nguyên công và vùng tiếp xúc mà nó tạo ra, lượng dư và yêu cầu độ bóng, cùng phương án cấp dung dịch làm mát và sửa đá mài. Một yêu cầu cung cấp đủ những thông tin đó có thể được trả lời bằng một hướng cụ thể. Một yêu cầu chỉ nêu tên vật liệu chỉ có thể nhận lại một điểm khởi đầu, không phải một thông số.

Vì sao đá mài bị bám phoi khi mài thép không gỉ?

Có thể có hai việc xảy ra cùng lúc. Phoi không thoát ra được sẽ lèn vào lỗ xốp và bám trên bề mặt đá — đó là cơ chế thông thường và nó đáp ứng với không gian chứa phoi, sửa đá mài và diện tích tiếp xúc. Riêng với thép không gỉ, vật liệu còn mang một lớp thụ động oxit crom có khả năng hòa tan lẫn nhau với oxit nhôm dùng trong nhiều loại hạt mài thông thường, nên khi đá miết thay vì cắt, vật liệu gia công có thể liên kết hóa học với hạt mài. Cơ chế thứ hai này là lý do một đá mài có thể bám phoi dù khả năng thoát phoi trông vẫn đủ, và cũng là lý do không nên đánh giá bằng mắt — một đá mài có thể bám phoi đáng kể mà trông không đen.

Đá mài CBN có mài được thép không gỉ không?

Có, và nên được đánh giá theo điều kiện cụ thể chứ không mặc định. Thép không gỉ martensit đã tôi và thép không gỉ hóa già kết tủa là những trường hợp CBN là ứng viên bình thường, cùng cơ sở để xét CBN cho các nguyên công thép ferrit đã tôi khác. Với mác austenit mềm, cơ sở thường là bài toán kinh tế sản xuất — khả năng máy, hỗ trợ sửa đá mài hoặc sửa biên dạng, cấp dung dịch làm mát và sản lượng — chứ không phải vì vật liệu khó với hạt mài. Đá mài CBN không loại bỏ cơ chế bám phoi mô tả ở trên; nếu lát cắt vẫn đang miết thì vấn đề có thể quay lại.

Thép không gỉ có cần đá mài cấu trúc hở không?

Không theo một quy tắc chung. Cấu trúc hở hơn cho phoi chỗ để đi và mở đường cho dung dịch làm mát tới vùng tiếp xúc, có lợi khi bám phoi và nhiệt là những ràng buộc. Đổi lại, nó giảm độ bền đá mài và khả năng giữ biên dạng, và có thể làm độ bóng kém ổn định hơn trong một số nguyên công. Việc đánh đổi có đáng hay không phụ thuộc vào thứ đang thực sự giới hạn nguyên công, cùng với trạng thái vật liệu, diện tích tiếp xúc, máy và phương án sửa đá mài.